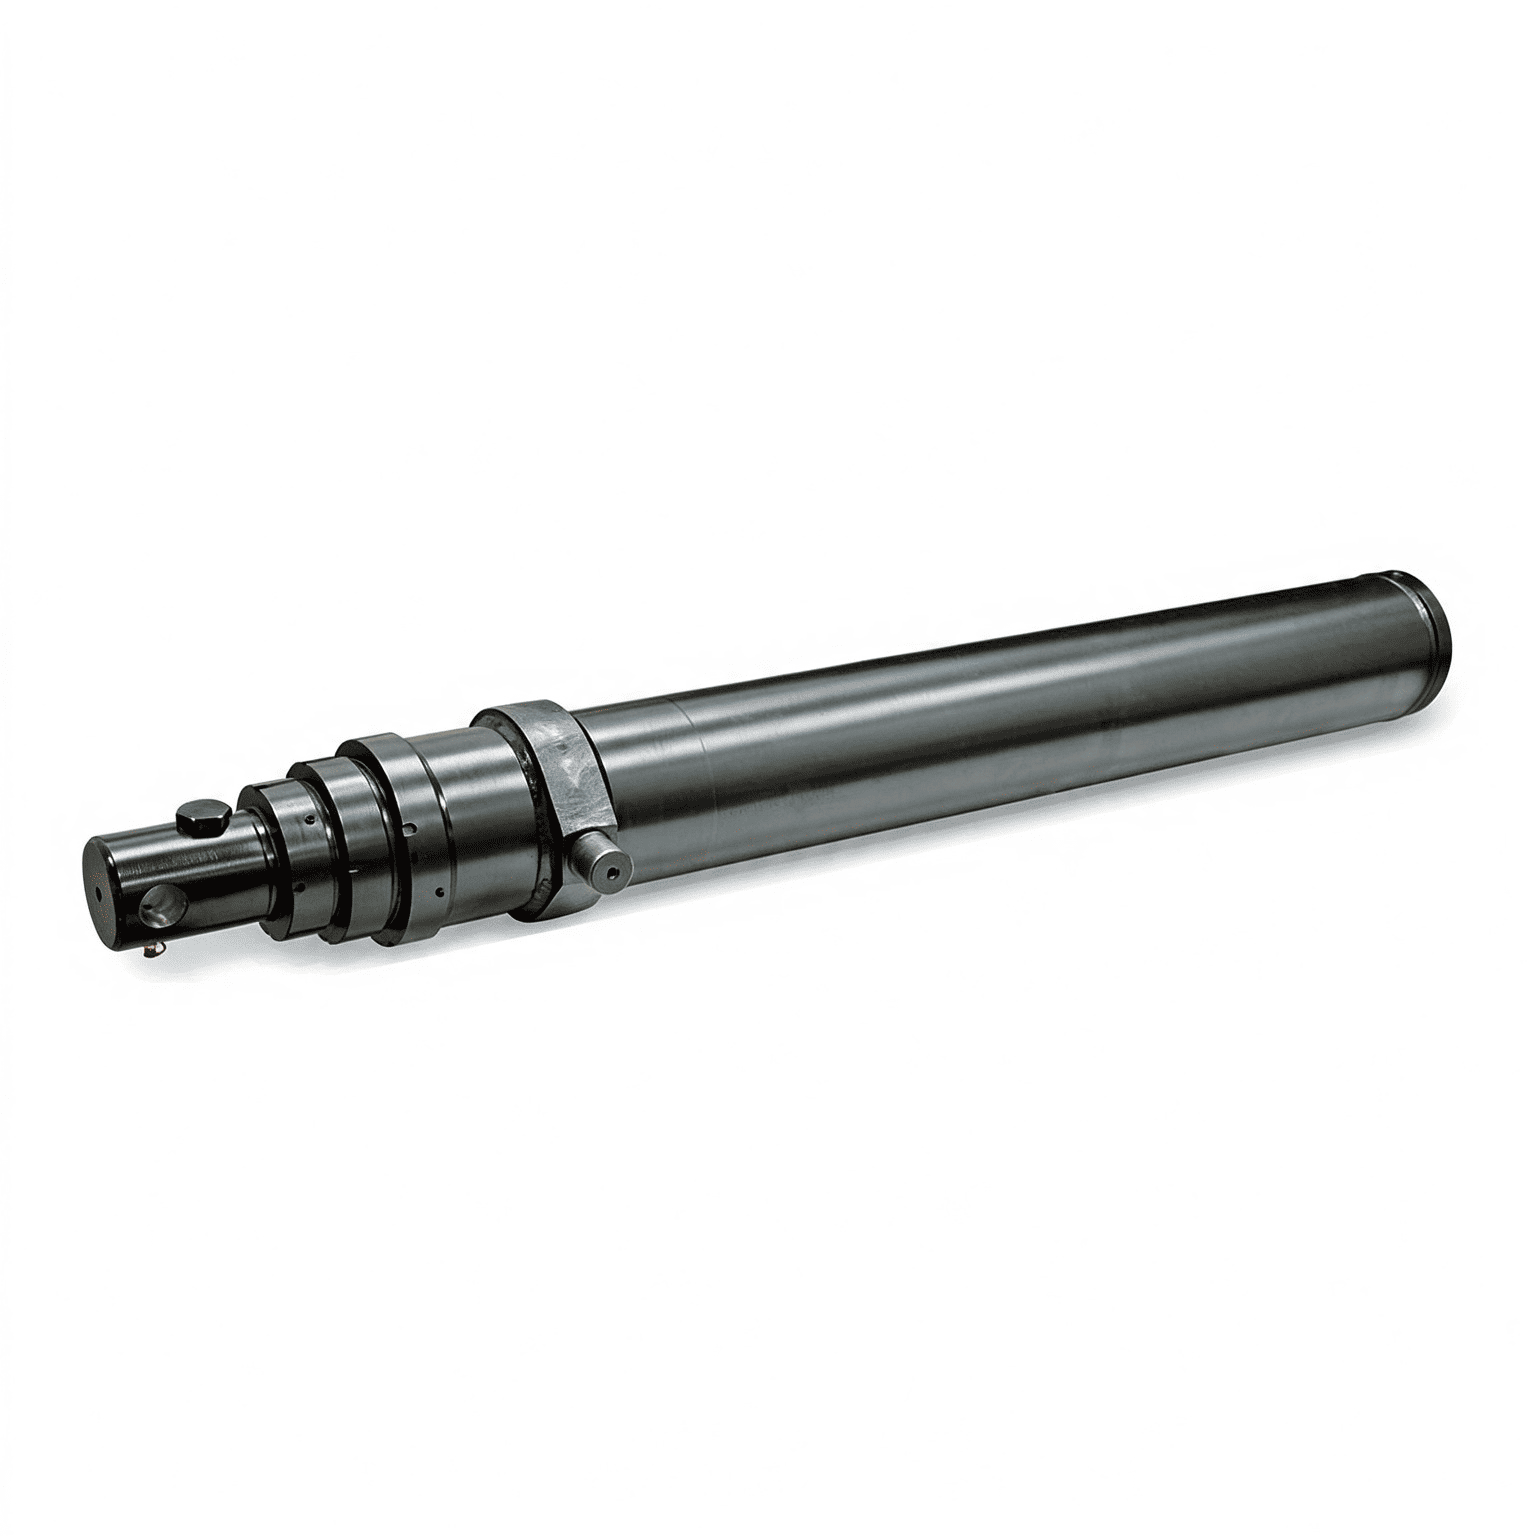
Pour les fabricants d'équipements internationaux, les reconstructeurs de flottes et les carrossiers commerciaux en Amérique du Nord, en Europe, en Australie et en Amérique du Sud, qui recherchent des produits sur mesure.vérins hydrauliquesauprès de fournisseurs étrangers s’accompagne souvent de quatre angoisses opérationnelles critiques :
Chez HCIC, opérant depuis notre siège social situé au n° 1177 Chunlan Road à Jinan, Shandong, Chine, nos installations de fabrication de 36 000 mètres carrés et plus de 20 ingénieurs seniors en conception d'énergie fluidique ont développé un protocole d'assurance qualité « Blueprint-to-Port » en boucle fermée spécifiquement conçu pour éliminer ces risques d'approvisionnement.
| Paramètre | Spécification |
|---|---|
| Adresse de l'usine de fabrication | No. 1177 Chunlan Road, Jinan, Shandong, Chine |
| Espace atelier et salle blanche | 36 000 mètres carrés (3 installations + 1 centre de R&D) |
| Équipe de conception technique | Plus de 20 ingénieurs d’applications hydrauliques expérimentés |
| Logiciel de conception CAO/IAO | SolidWorks, AutoCAD, Analyse par éléments finis ANSYS |
| Vérification des matières premières entrantes | Spectromètre optique à lecture directe et UT ultrasonique |
| Tolérances et précision d'usinage | Tours et centres de fraisage CNC (tolérances H8 / f7) |
| Rodage des tubes et rugosité des alésages | Parage et brunissage au rouleau (Ra ≤ 0,2 μm de finition) |
| Épaisseur du chrome dur de la tige de piston | Couche sans microfissures ≥ 25 μm (Brouillard Salin > 500h) |
| Vérification de la qualité en fin de ligne | Test de preuve hydrostatique 100 % numérique à 1,5x |
| Système de traçabilité des composants | Matrice de données de série et de code QR uniques gravées au laser |
| Protection contre la corrosion du fret maritime | Barrière sous vide avec inhibiteur de corrosion volatile (VCI) |
| Norme de mise en caisse d'exportation | Caisses en acier contreplaqué fumigé robustes NIMP 15 |
Lorsqu'un client OEM soumet un PDF 2D, un plan papier ou un échantillon de cylindre, notre équipe d'ingénierie dédiée crée un modèle CAO STEP 3D natif dans un délai de 24 à 48 heures. Nous effectuons une analyse par éléments finis (FEA) pour vérifier les limites de flambage des colonnes sous charge maximale, confirmer la géométrie du filetage des ports SAE/ISO/BSPP et vérifier les enveloppes d'installation broche à broche.
Avant que l'acier ne soit coupé, le client reçoit un dessin d'approbation d'agencement général (GA) complet détaillant toutes les tolérances critiques (alésage H8, tige f7, pas de filetage des orifices, longueurs fermées des broches centre à centre et limites de course). La production complète ne commence qu’après l’approbation de l’ingénierie.
Chaque conteneur d'exportation de HCIC est livré avec un dossier de documentation qualité complet et numérisé :
Certificats d'essai en usine (MTC / EN 10204 3.1) :Vérifier la composition chimique exacte et la limite d'élasticité mécanique des tubes et tiges en acier.
Rapport d'inspection du premier article (FAI) :Documenter toutes les dimensions critiques mesurées via des machines à mesurer tridimensionnelles numériques (MMT) et des micromètres.
Certificat de test de pression hydrostatique à 100 % :Affichage des données de maintien de fuite nulle à 1,5 fois la pression de service nominale (par exemple, test d'épreuve de 30 MPa sur un cylindre évalué à 20 MPa).
Rapport de test de chromage dur et de brouillard salin : certification de la densité des microfissures et de la résistance à la corrosion au brouillard salin ASTM B117.
| Étape | Processus |
|---|---|
| 1 | Plan client 2D / Modèle 3D |
| 2 | Examen technique HCIC 24h et simulation FEA |
| 3 | Approbation du dessin GA du client |
| 4 | Test par ultrasons UT de matière première |
| 5 | Usinage CNC de précision et affûtage SRB |
| 6 | Assemblage en salle blanche et lavage par ultrasons |
| 7 | Tests hydrostatiques 100 % numériques 1,5x |
| 8 | Exportation de barrières VCI et de caisses à berceau en acier |
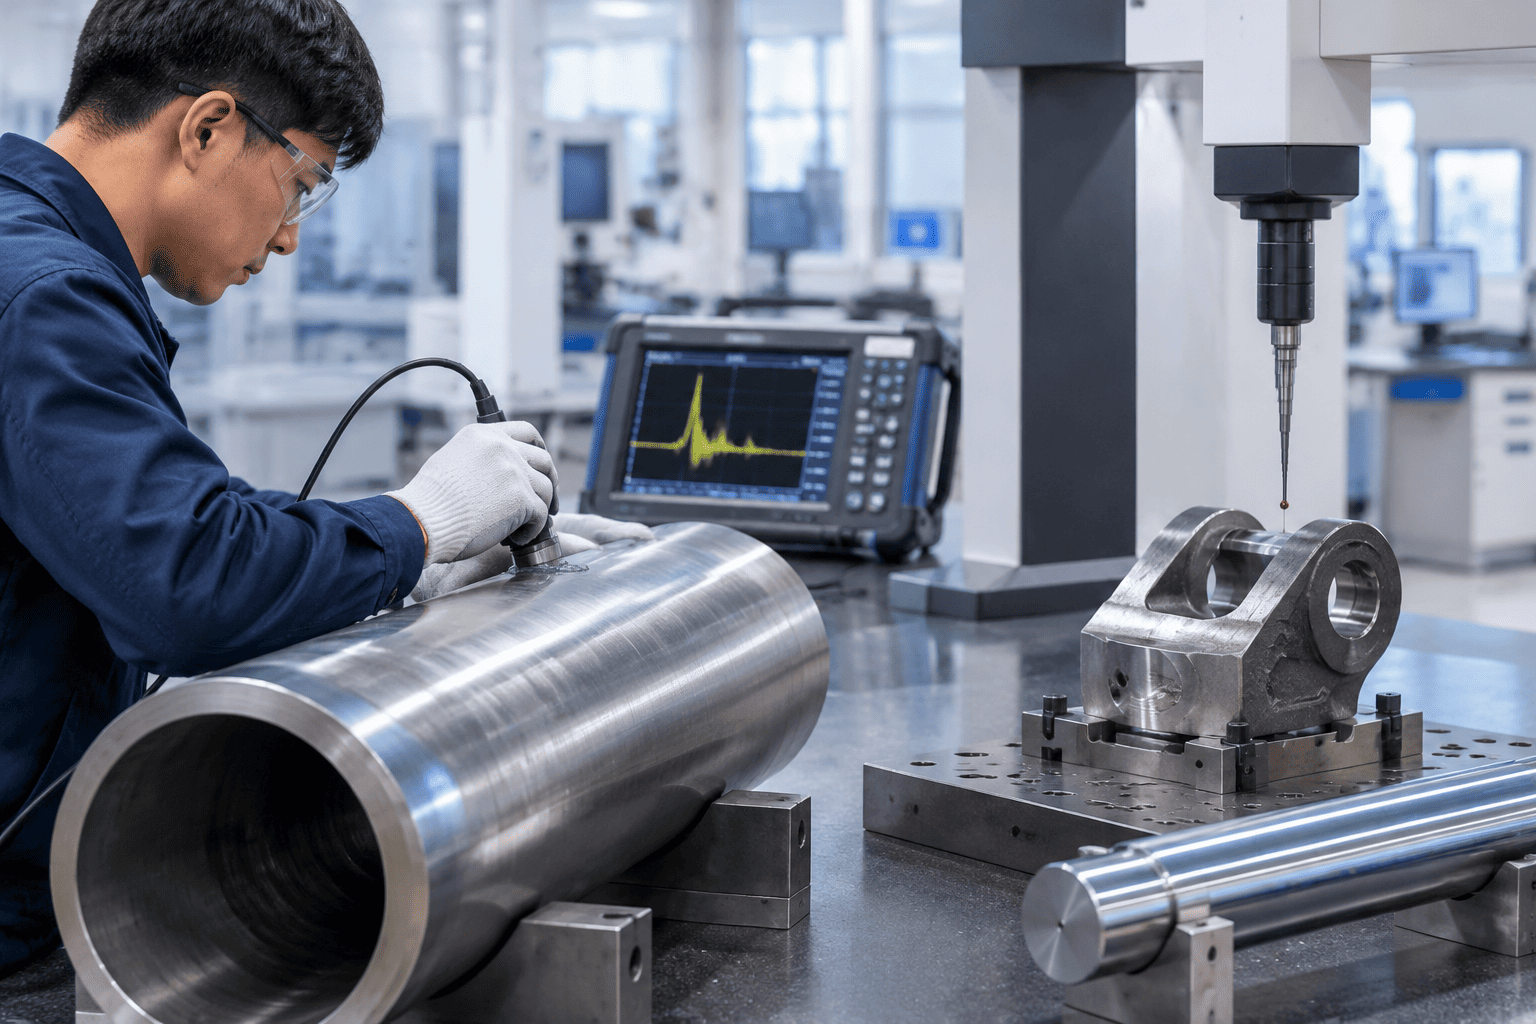
A vérin hydrauliqueest aussi fiable que l’acier sous son chrome. HCIC impose des contrôles stricts de qualité des matières premières avant qu'une billette ou un tube n'entre dans la file d'attente d'usinage CNC :
Chez HCIC, les tests ne sont pas effectués sur des échantillons statistiques : 100 % des bouteilles fabriquées sont soumises à des tests à pleine pression sur des bancs d'essai numériques informatisés :
Épreuve à la pression à double extrémité : lehydrauliquecylindreest monté horizontalement et étendu contre sa butée mécanique interne, avec une pression d'essai maintenue à 1,5 fois la pression de service nominale (par exemple, 300 bars pour un cylindre évalué à 200 bars) pendant au moins 3 minutes.
Zéro fuite de dérivation interne : des transducteurs de pression numériques de haute précision surveillent la chute de pression ; toute chute supérieure à 0,2 bar/min déclenche un démontage immédiat et une inspection des joints.
Test de sensibilité des joints à basse pression : les cylindres sont actionnés sous basse pression (0,5 à 1,0 MPa) pour garantir que les joints ne se coincent pas et que les racleurs de tige maintiennent un contact sur toute la circonférence sans frottement par broutage.
Sérialisation du code QR au laser : une fois l'inspection réussie, le corps du cylindre est gravé au laser avec un numéro de série unique et un code QR directement lié à son journal d'inspection numérique.
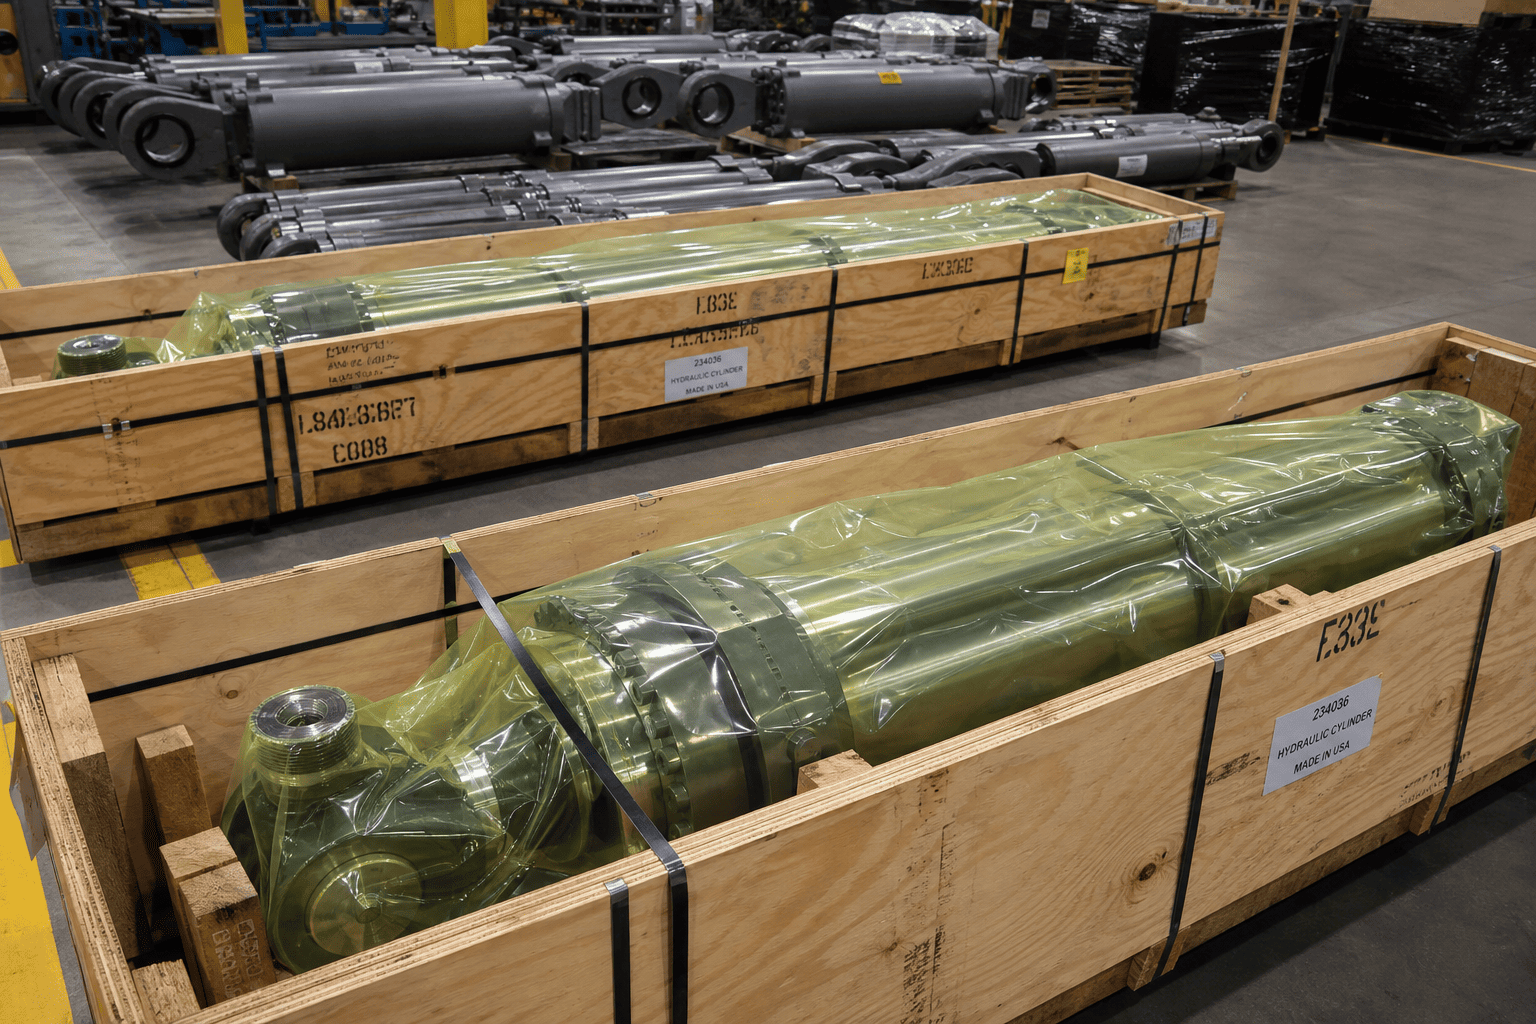
Au cours d'un transit océanique de 30 à 45 jours sur les voies de navigation équatoriales, la condensation de l'air salin à l'intérieur des conteneurs maritimes peut corroder les pièces métalliques non protégées. HCIC met en œuvre une norme industrielle de préservation des exportations à 4 niveaux :
| Étage | Description |
|---|---|
| Niveau 1 | Inhibiteur de corrosion interne : les cylindres sont remplis d'huile d'essai calibrée infusée d'additifs anticorrosion et les orifices sont scellés avec des bouchons filetés. |
| Niveau 2 | Cire de protection externe : les tiges en chrome dur et les œillets en métal nu reçoivent un revêtement de cire protecteur antirouille robuste de qualité marine. |
| Niveau 3 | Boîtier scellé VCI : chaque cylindre individuel est scellé à l'intérieur d'un épais sac barrière anticorrosion volatile (VCI) qui émet des ions inhibiteurs de rouille. |
| Niveau 4 | Caisses en contreplaqué lourd : emballées dans des caisses en contreplaqué massif fumigé NIMP 15 avec des berceaux de support internes en acier à encoches personnalisées et des cerclages en acier à haute résistance. |
Que vous ayez besoin d'un palan télescopique standard à 5 étages, d'un vérin d'emballeur de déchets à double effet ou d'un cylindre intelligent personnalisé avec capteurs linéaires intégrés, l'infrastructure d'ingénierie et de fabrication de HCIC est conçue pour soutenir votre croissance.
Que vous ayez besoin d'un palan télescopique standard à 5 étages, d'un vérin d'emballeur de déchets à double effet ou d'un cylindre intelligent personnalisé avec capteurs linéaires intégrés, l'infrastructure d'ingénierie et de fabrication de HCIC est conçue pour soutenir votre croissance.