Au cours des trois dernières années, les ateliers de réparation de machinerie lourde en Amérique du Nord et en Europe ont signalé une forte augmentation du suintement prématuré des presse-étoupes sur les excavatrices, les chargeuses sur pneus et les chargeuses compactes sur chenilles ayant moins de 1 200 heures de fonctionnement.
La cause première n’est pas une surpression de la pompe hydraulique ou une contamination par des poussières abrasives. Il s'agit d'un bain de chaleur extrême régi par les réglementations strictes sur les émissions diesel de l'EPA Tier 4 Final et de l'UE Stage V :
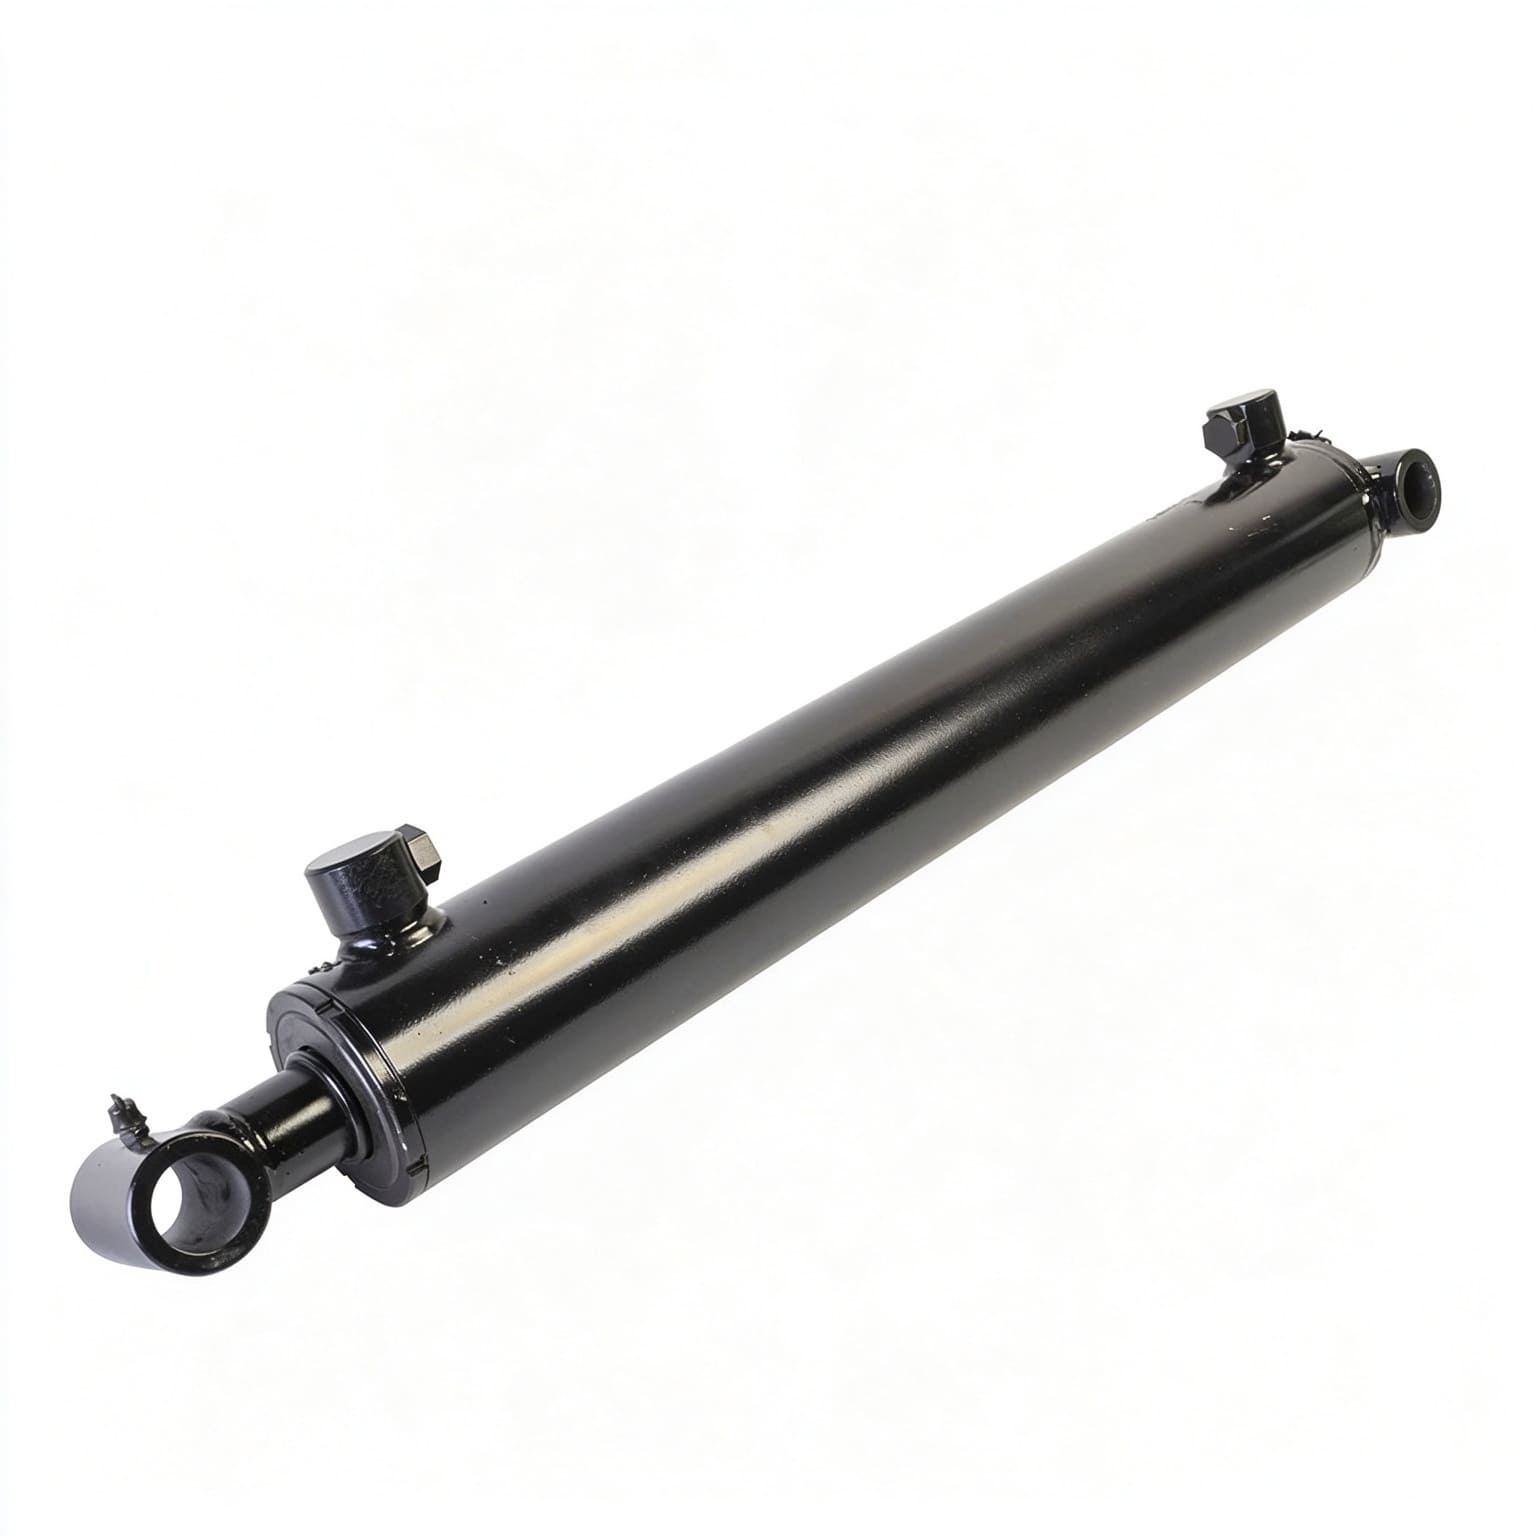
Dans ces conditions de fonctionnement sévères, les joints standard en caoutchouc nitrile butadiène (NBR) subissent une rupture rapide de la chaîne polymère, conduisant à des températures élevées généralisées.vérin hydrauliquedéfaillance du joint dans les machines mobiles.
| PIÈGE THERMIQUE TIER 4F / STAGE V VS. DÉGRADATION DU JOINT | |
|---|---|
| Régénération Active DPF/SCR | Température de la peau d'échappement de 650 °C |
| Transfert de chaleur | Trempage thermique radiant et conducteur |
| Poche d'air ambiant sous le capot | 110 °C à 125 °C en continu |
| Film de fluide hydraulique au niveau de la glande | 130°C à 140°C Localisé |
| Joint NBR standard (évalué à 90°C) | Échec après 600 heures : verre dur et fissuré |
| Joint FKM/HNBR amélioré (évalué à 160°C) | Plus de 5 000 heures : élasticité conservée |
Lorsque les joints NBR (Buna-N) standard fonctionnent en permanence au-dessus de leur seuil de conception maximal (90 °C à 100 °C), la dégradation chimique suit un schéma destructeur prévisible :
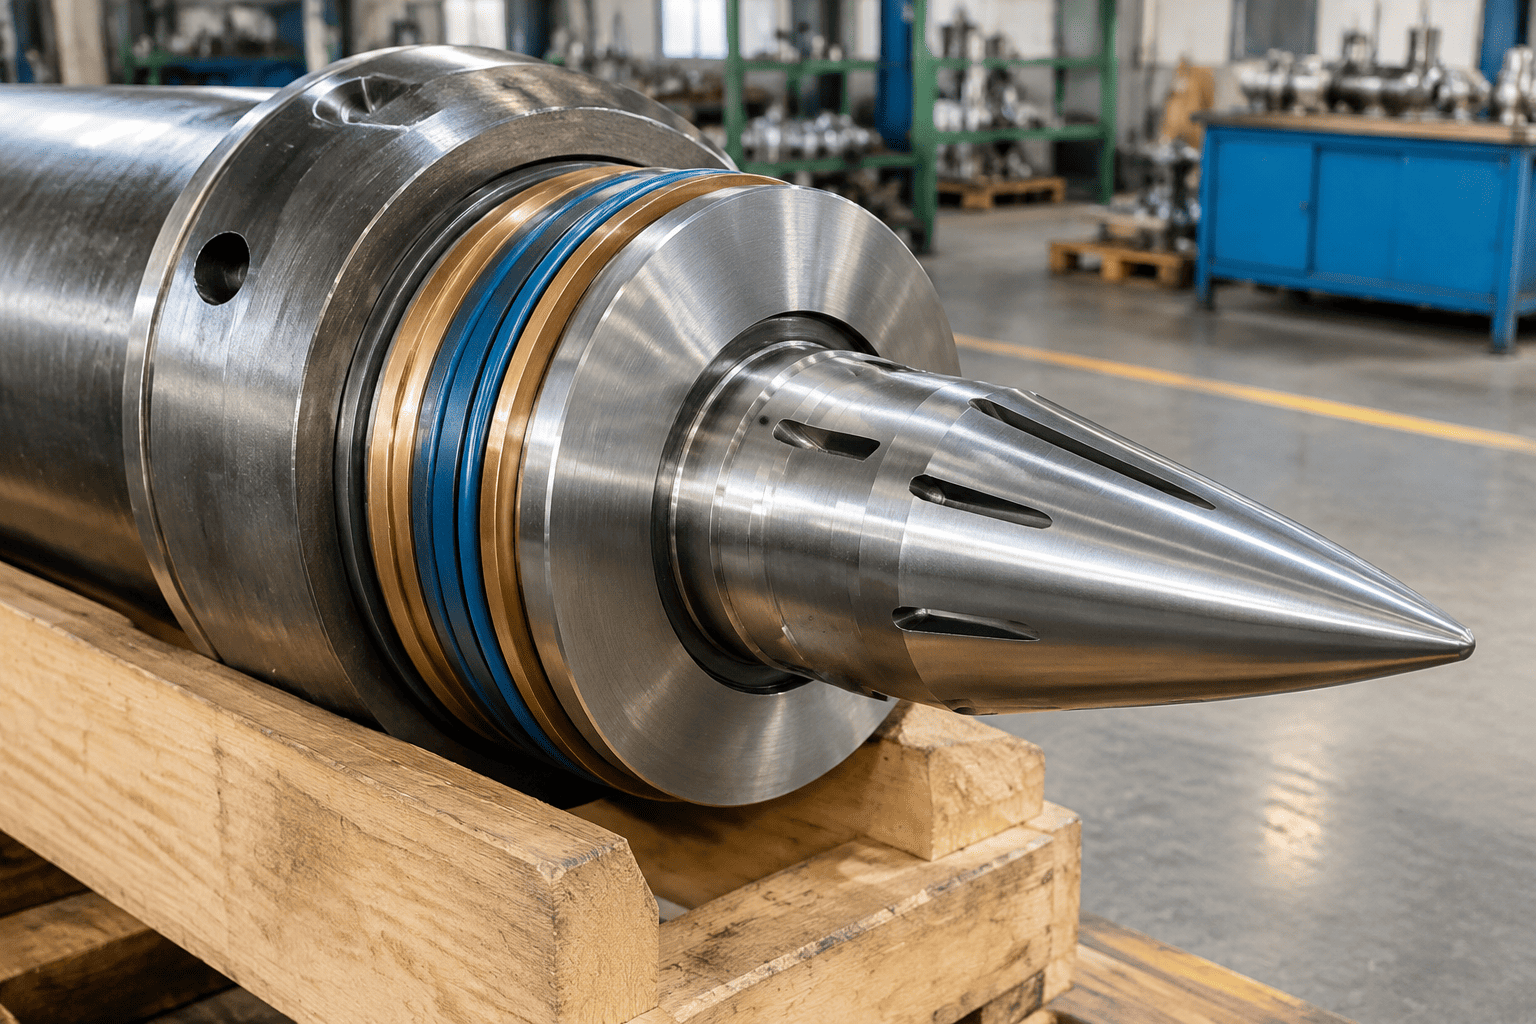
La chaleur chasse les plastifiants volatils de la matrice en caoutchouc. Au bout de 500 à 800 heures, la lèvre d'étanchéité flexible perd sa mémoire élastique et subit une « déformation par compression » permanente. Quand levérin hydrauliquela tige s'étend et rencontre des micro-vibrations mineures, la lèvre du joint aplatie ne peut plus suivre la surface de la tige, provoquant un suintement immédiat de l'huile à basse pression.
L'exposition à une huile minérale chaude et oxydée provoque une réticulation des chaînes polymères. Un joint qui a commencé à une dureté de 80 Shore A durcit jusqu'à 95+ Shore A, transformant le caoutchouc flexible en plastique cassant. Lorsque la tige chromée se déplace d'avant en arrière, la lèvre fragile du joint se fissure, s'écaille et se fracture, laissant des débris de caoutchouc foncé à l'intérieur du corps du cylindre.
Pour éviter les temps d'arrêt récurrents, les équipementiers et les reconstructeurs de machines mobiles abandonnent le nitrile standard au profit de fluoroélastomères et de polymères hydrogénés haute performance :
| Type de matériau du joint | Plage de température continue | Température intermittente maximale | Résistance à l'huile chaude oxydée | Résistance à l'abrasion et à l'usure | Coût matériel relatif |
|---|---|---|---|---|---|
| Nitrile standard (NBR) | -30°C à +90°C | +105°C | Mauvais (durcissement rapide) | Excellent (quand il est froid) | 1,0 × (référence) |
| Nitrile hydrogéné (HNBR) | -35°C à +140°C | +160°C | Très bien | Supérieur (charges de choc lourdes) | 2,5× à 3,0× |
| Fluoroélastomère (FKM / Viton) | -20°C à +200°C | +220°C | Exceptionnel (zéro dégradation) | Modéré (nécessite des anneaux de sauvegarde) | 4,0× à 5,0× |
| PTFE chargé carbone/bronze | -60°C à +220°C | +260°C | Imperméable à tous les fluides | Excellent (faible friction) | 3,5× à 4,5× |
Les gestionnaires de flotte exploitant des machines modernes Stage V dans des carrières d'été, des travaux d'asphaltage et des applications forestières doivent mettre en œuvre ce protocole de protection thermique en 3 étapes :
| Étape | Description |
|---|---|
| Étape 1 | Imagerie thermique de refroidisseur d'huile et désenvasement du noyau de radiateur |
| Étape 2 | Rénovation du presse-étoupe avec des sauvegardes en fluoroélastomère FKM et PEEK |
| Étape 3 | Commutateur de fluide hydraulique synthétique à VI élevé (ISO VG 46/68) |
Audit par imagerie thermique : utilisez une caméra infrarouge pendant les cycles de creusement intensifs pour cartographier les températures des conduites hydrauliques. Identifier les cylindres « points chauds » fonctionnant en continu au-dessus de 95°C.
Standardiser les kits de joints FKM/HNBR : interdire les kits de reconditionnement NBR noirs standard pour les cylindres adjacents au moteur ; imposez des jeux de joints FKM marron ou HNBR verts avec des étiquettes d'inspection sérialisées.
Fluides synthétiques à indice de viscosité élevé (VI) : optez pour des huiles hydrauliques synthétiques à indice de viscosité élevé (VI > 160) qui maintiennent une épaisseur de film lubrifiant suffisante à 110 °C, empêchant ainsi l'échauffement par friction limite à l'intérieur des bagues de guidage du cylindre.
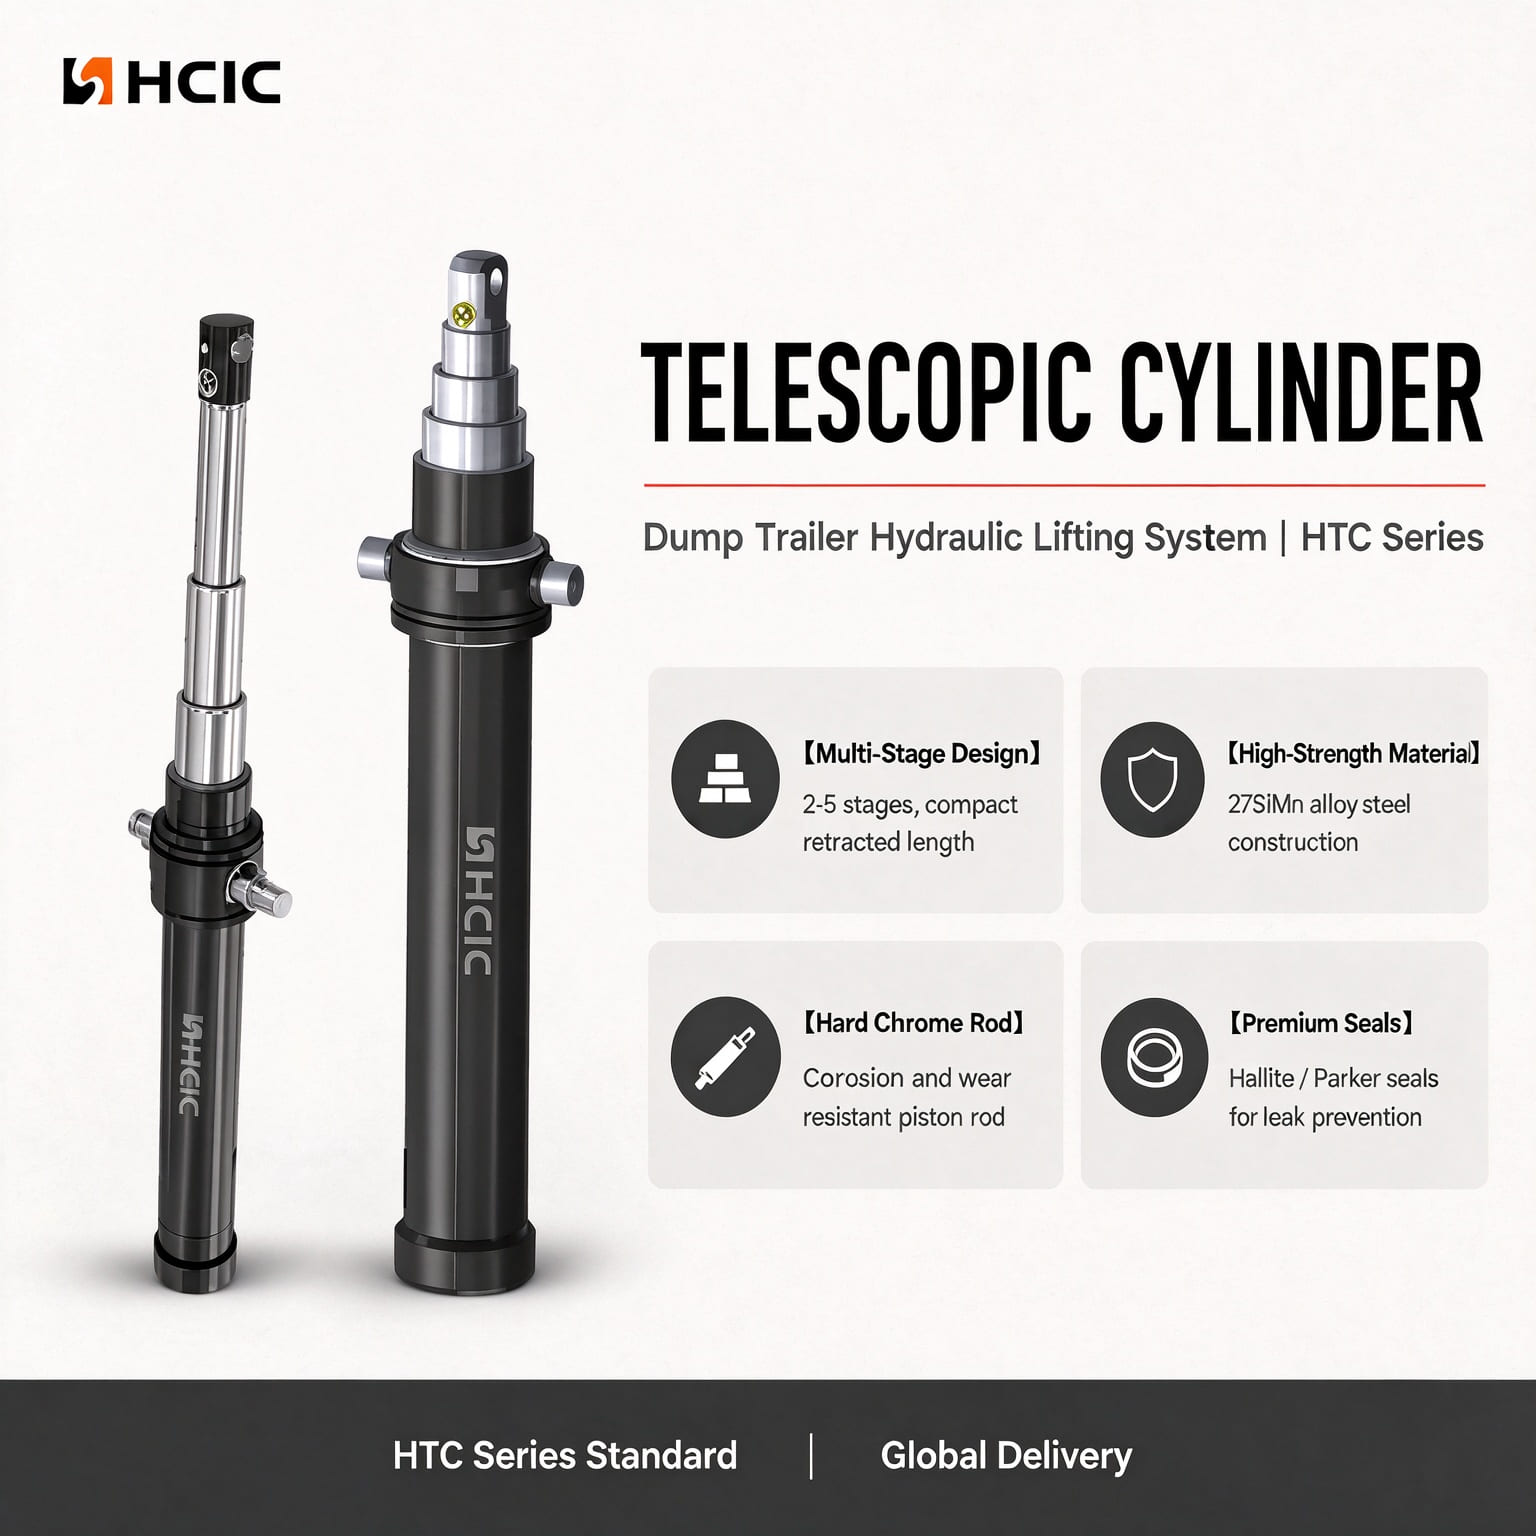
En tant que fabricant spécialisé dans le domaine de l'énergie fluidique fournissant des équipementiers mondiaux de construction et d'exploitation minière, HCIC conçoit des cylindres sur mesure conçus pour prospérer dans des environnements à haute température :