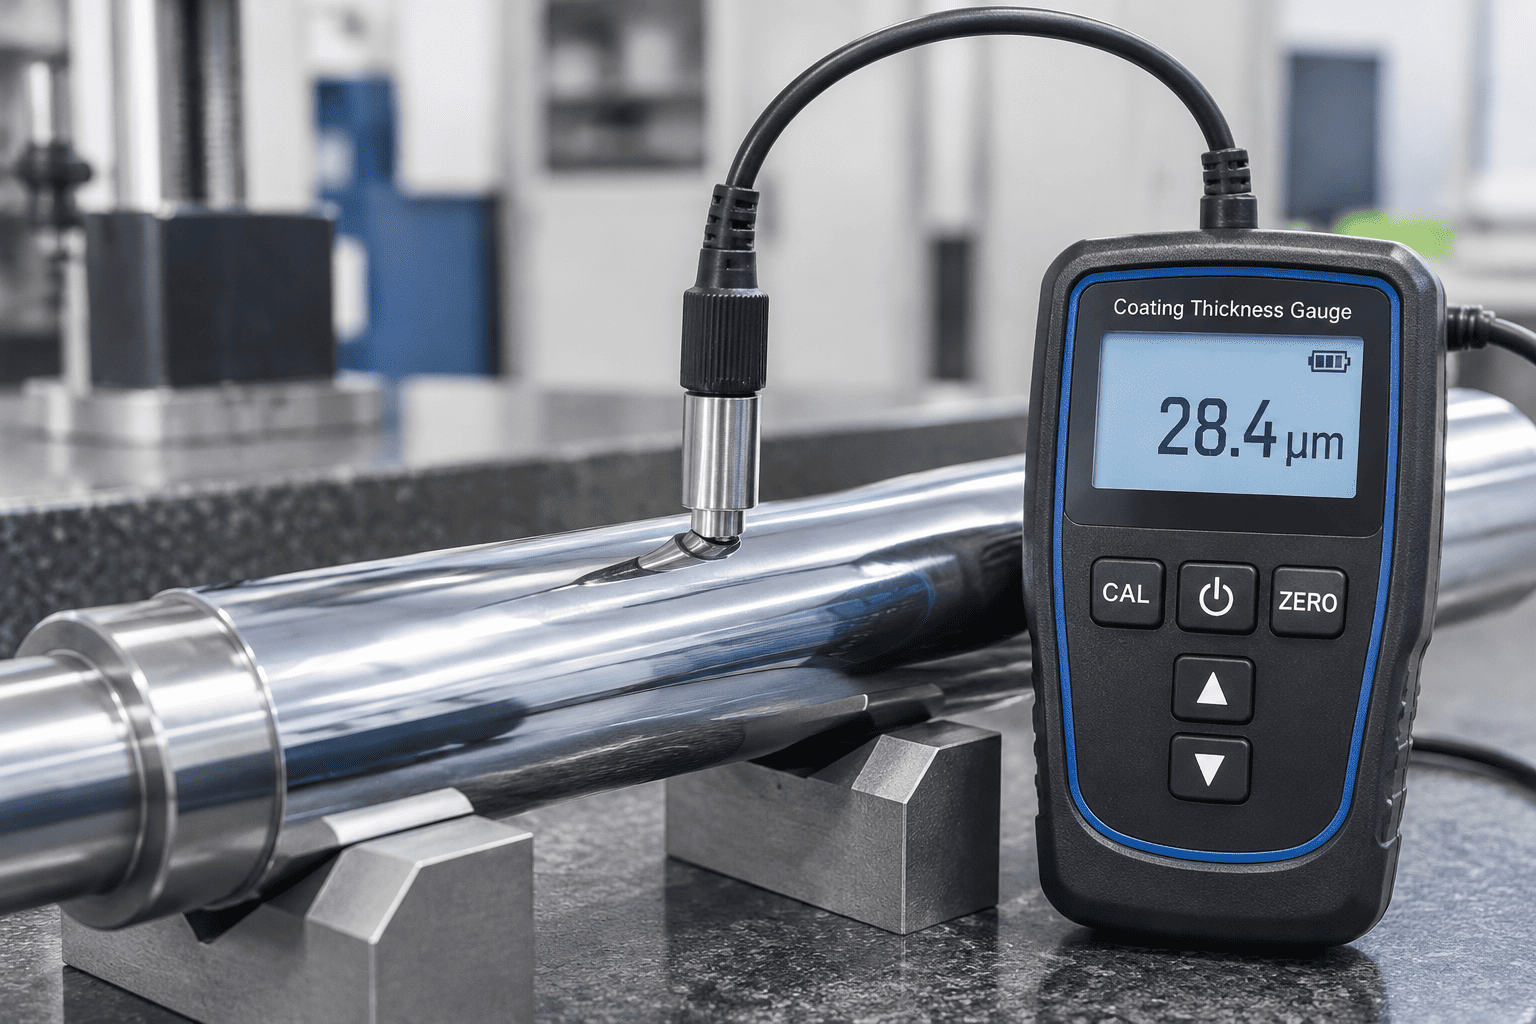
Dans les vérins hydrauliques lourds, la galvanoplastie au chrome dur constitue la principale barrière contre l’usure abrasive et l’oxydation environnementale. Mesurer l’épaisseur de la couche sans détruire les piquets de terre finis est une étape essentielle de l’inspection du premier article.
| Article | Détails |
|---|---|
| Positions des quadrants | Quadrant supérieur : 0°Droite : 90°Quadrant inférieur : 180°Gauche : 270° (mesuré sur une tige en acier massif) |
| Stations de mesure longitudinales | 3 stations : Avant (100 mm), Centre, Arrière (100 mm) |
| Lectures radiales | 4 lectures radiales par station, total 12 points Data Matrix |
| Épaisseur cible | Industriel standard ≥ 25 μmService sévère ≥ 40–50 μm |
L'application stricte des normes de qualité des tiges de piston en chrome dur pour les vérins hydrauliques lors de la vérification de l'épaisseur empêche les piqûres précoces de la tige et l'extrusion des joints d'étanchéité lors d'opérations intensives sur plusieurs équipes.
La résistance fonctionnelle aux rayures d'une tige de vérin hydraulique dépend de la dureté cristallographique du réseau de chrome déposé :
Contrairement au chrome brillant décoratif, la galvanoplastie industrielle au chrome dur développe naturellement des microfissures internes de soulagement des contraintes lors de l'électrodéposition. Les réseaux de microfissures contrôlés sont essentiels : ils retiennent des films d'huile lubrifiante microscopiques qui réduisent la friction des joints sans permettre à l'humidité corrosive d'atteindre l'acier de base brut.
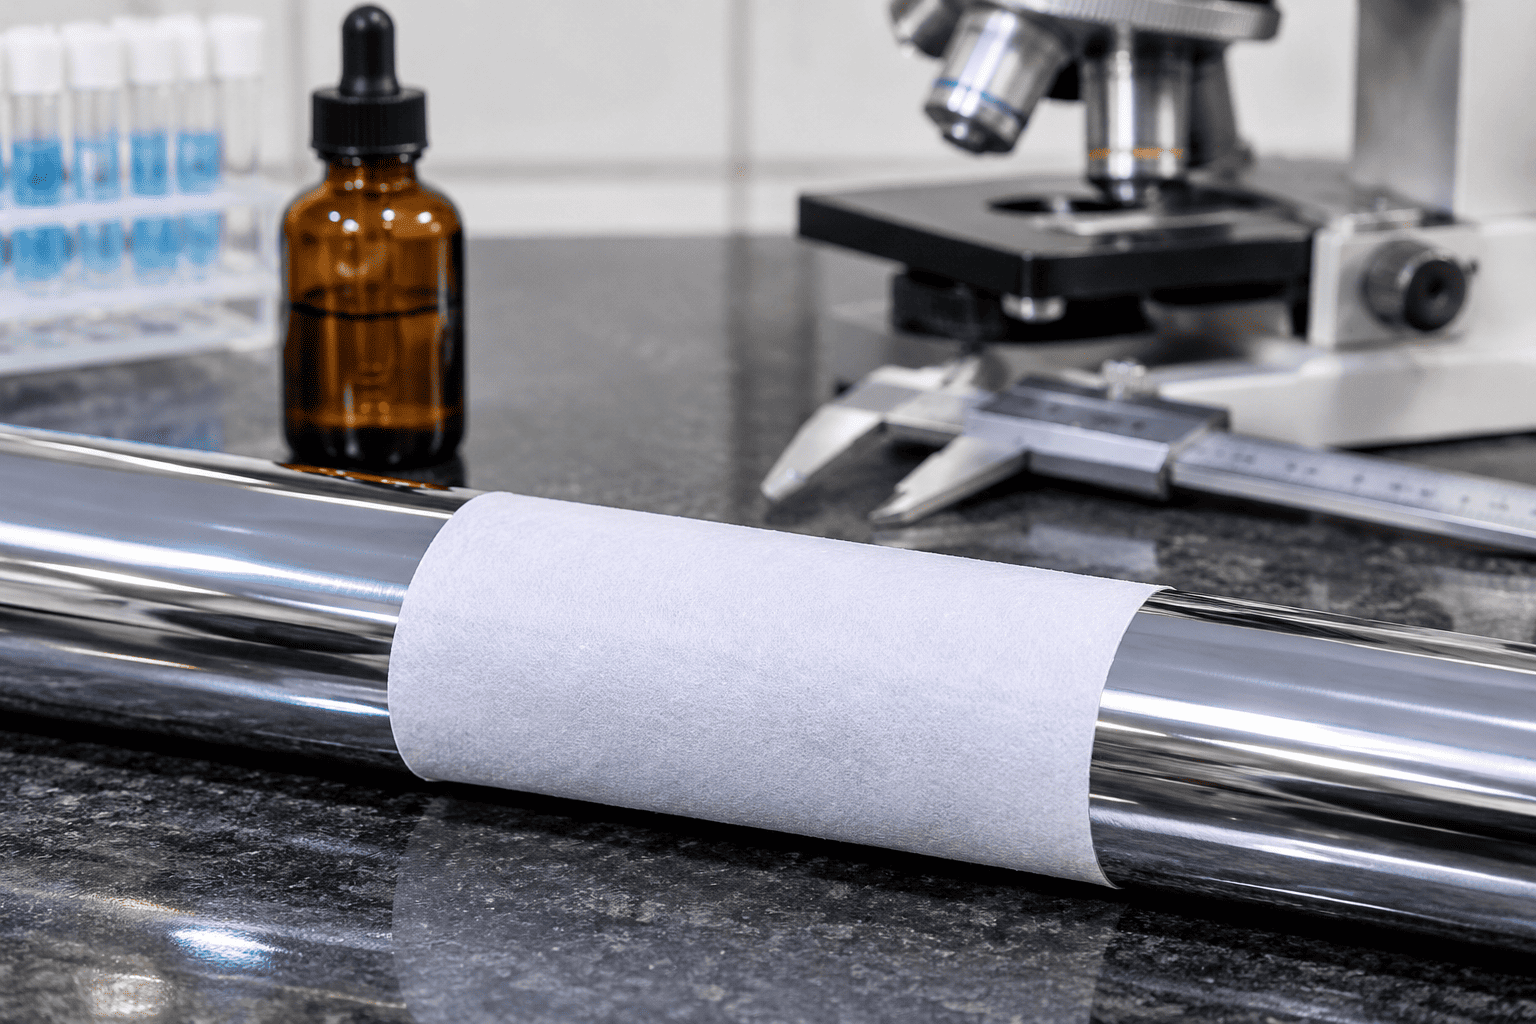
1. Formulation du réactif : Préparez une solution de 10 g/L de ferricyanure de potassium (K₃[Fe(CN)₆]) et 20 g/L de chlorure de sodium (NaCl) dissous dans de l'eau distillée.
2. Application : Appliquer du papier filtre absorbant saturé de réactif directement sur la surface de la tige chromée nettoyée et dégraissée pendant 10 minutes.
3. Chimie de la réaction : Si un pore ou une fissure traversante s'étend complètement jusqu'à la base en acier ferreux, les ions fer se dissolvent et réagissent pour former unTaches au bleu de Prusse ( Fe₄[Fe(CN)₆]₃) :
4. Seuil d'acceptation : Selon les normes de qualité des tiges de piston en chrome dur pour les vérins hydrauliques, zéro point bleu par 100 cm² est autorisé pour les tiges de vérins hydrauliques de première qualité.
Lors du contrôle optique métallographique (grossissement 200× à l'acide chlorhydrique), les tiges de haute durabilité doivent présenter 400 à 600 microfissures par centimètre linéaire. Un réseau fermé et non traversant empêche la migration de l'humidité tout en maintenant la lubrification limite des joints en polyuréthane en forme de U.
Les chambres à corrosion accélérée simulent des années d’exposition aux rigueurs des côtes, aux produits chimiques de dégivrage et aux carrières de granulats dans un environnement de laboratoire contrôlé :
Le respect de ces normes de qualité de tige de piston en chrome dur pour les vérins hydrauliques garantit que les vérins hydrauliques déployés dans des environnements difficiles de salage des routes, d'engrais agricoles et de chantiers navals côtiers fonctionnent sans piqûres de corrosion déchiquetant les joints.
| Dimension Métrologie | Exigence de qualité standard | Norme de vérification | Mode de défaillance évité |
|---|---|---|---|
| Épaisseur de la couche de placage | ≥25 μm (standard) / ≥40–50 μm (usage intensif) | Induction magnétique ISO 2178 | Usure prématurée et exposition de l’acier de base |
| Microdureté Vickers | 850 à 1 050 HV0,1 (65 à 70 HRC) | OIN 4516 / ASTM E384 | Rayures et rayures causées par les gravillons et le sable en suspension dans l'air |
| Densité des microfissures | 400 à 600 fissures/cm (Réseau non traversant) | Gravure métallurgique à 200 × | Manque de film d’huile ou infiltration profonde d’humidité |
| Vérification de la porosité | Test de zéro point bleu par filtre de 100 cm2 | Réactif ferroxyle (ASTM B571) | Rouille galvanique par sténopé et cloques souterraines |
| Brouillard salin neutre (NSS) | 500 à 1 000+ heures (cote 10) | ASTM B117 / OIN 9227 | Piqûres de rouille environnementale sur les tiges de stationnement exposées |
| Finition de surface (Ra) | Ra=0,10 à 0,20μm (Rmr>50%) | Profilomètre à stylet ISO 4287 | Abrasion des lèvres du joint de tige et fuite d’huile hydraulique dynamique |
| Faux-rond diamétral | ≤0,15 mm par longueur de tige de 1 000 mm | Indicateur à cadran sur les V-Blocks | Fixation des bagues de presse-étoupe et ovalisation du joint |
La mise en œuvre de ces normes complètes de qualité des tiges de piston en chrome dur pour les vérins hydrauliques garantit que les fabricants d'équipements hydrauliques fournissent des actionneurs linéaires sans fuite et à longue durée de vie sur les marchés mondiaux des machines industrielles et mobiles.
Pour la documentation technique, les certificats d'essai de matériaux (EN 10204 3.1) et les spécifications personnalisées des tiges de vérin OEM,contactez l'ingénierie qualité HCIC à "info@jnhcic.com".