Pour les fabricants de machines commerciales et les exploitants de parcs hydrauliques, un vérin non testé constitue un grave handicap. La porosité microscopique des pièces moulées dans les embouts en acier, la fusion incomplète des racines dans les joints soudés du fût ou les entailles mineures des lèvres du joint lors de l'assemblage en usine ne peuvent pas être détectées lors d'inspections statiques sans pression.
Lorsqu'il est installé sur une excavatrice mobile de 30 tonnes ou une presse de formage industrielle de 350 bars, un cylindre non vérifié soumis à des pics de pression dynamique subira une rupture catastrophique des joints du canon, un dénudage du filetage du presse-étoupe ou une violente éruption de fluide externe.
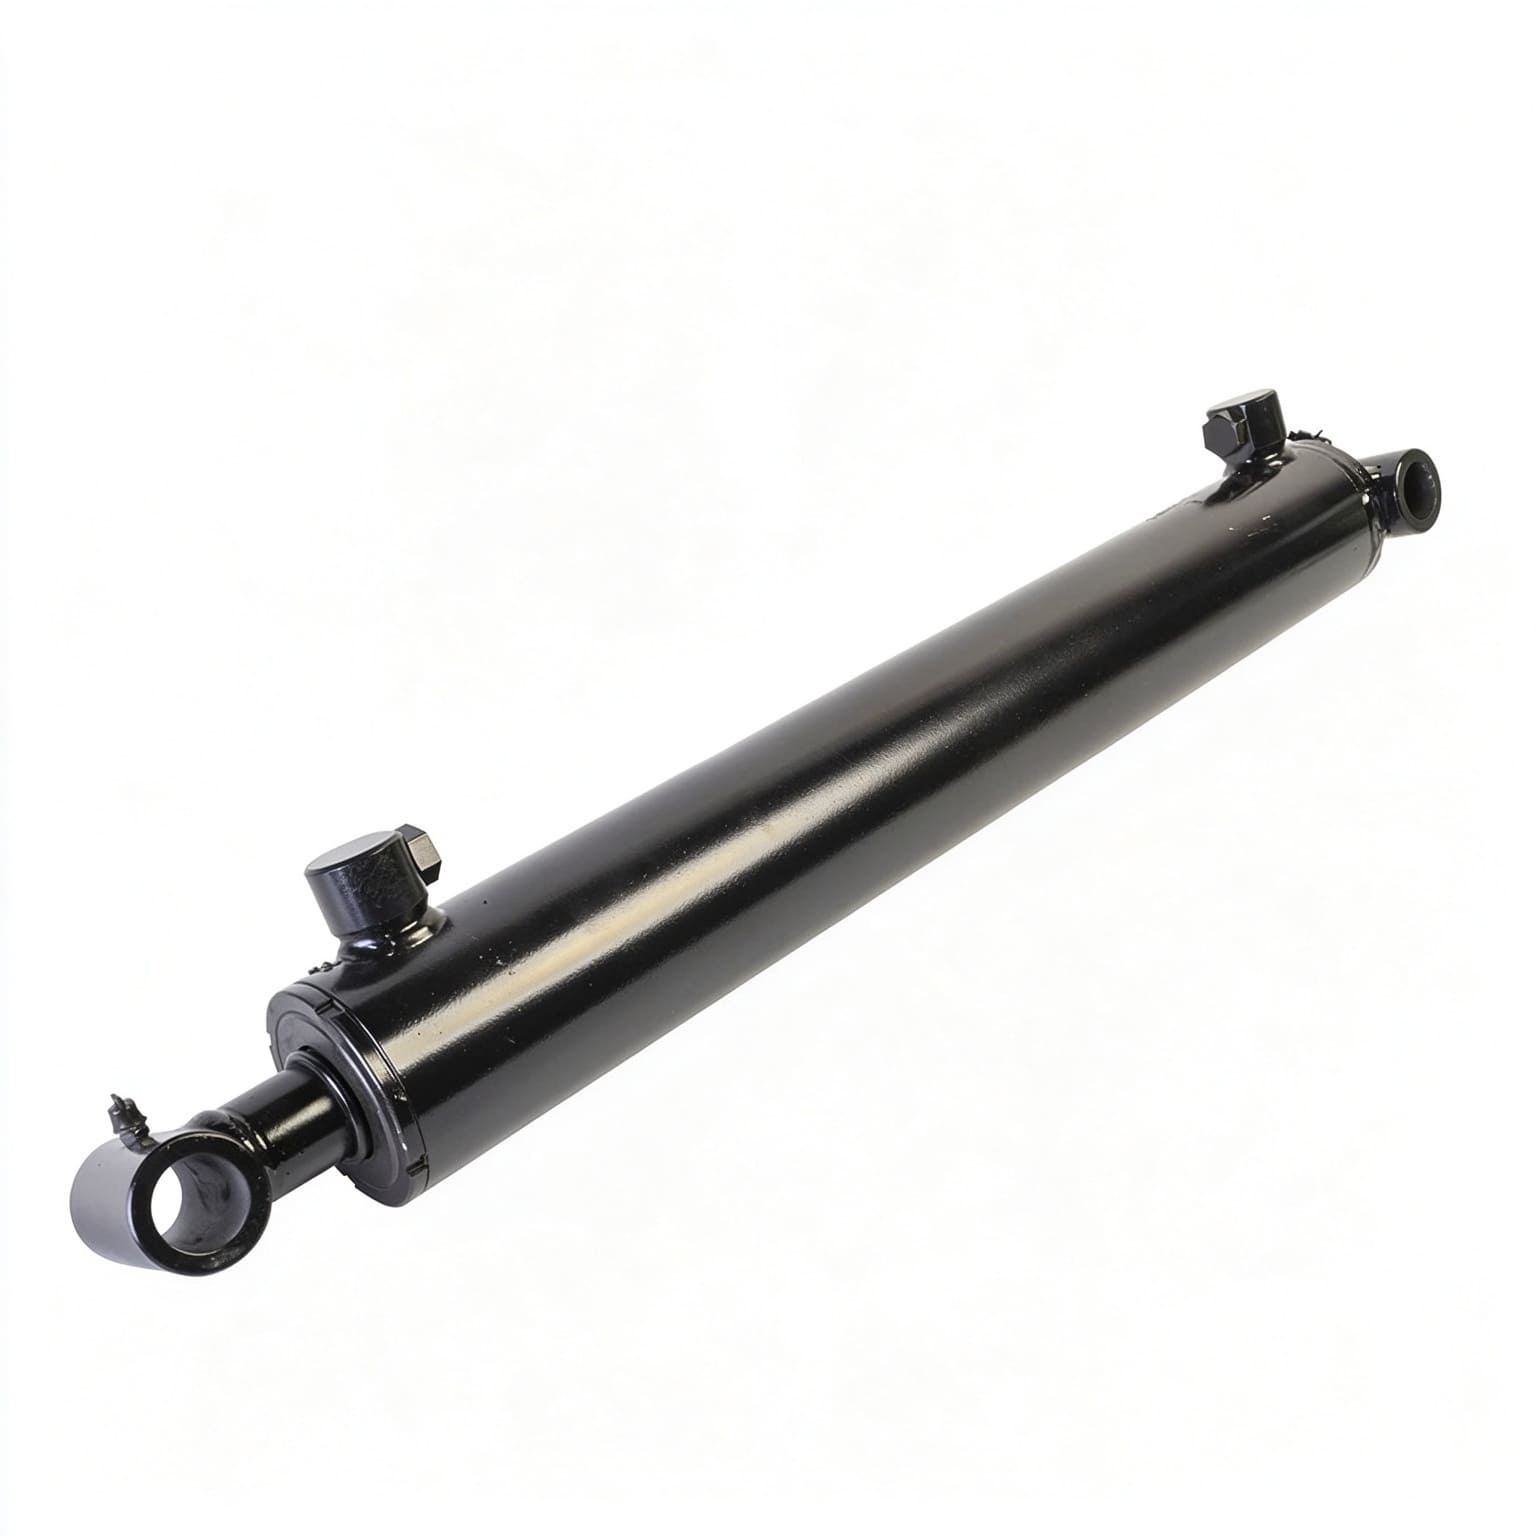
Exécution d'unvérin hydraulique standardiséla procédure de test hydrostatique dans des conditions d’usine contrôlées valide l’intégrité structurelle avant la livraison. En pressurisant la chambre à fluide à 1,5 fois la pression de service nominale (indice d'épreuve de 150 %), les ingénieurs qualité vérifient trois lignes de base non négociables :
1. Marge de rendement matérielle :Vérifie que les fûts en acier allié sans soudure, les embouts forgés et les soudures des chapes de montage ne subissent pas de déformation plastique permanente.
2. Étanchéité dynamique des presse-étoupes :Confirme que les coupelles en U primaires, les joints étagés en PTFE et les anneaux anti-extrusion en PEEK assurent une étanchéité positive sans espace d'extrusion à des pressions élevées.
3. Intégrité du bypass interne du piston: Vérifie le passage nul du fluide à port transversal entre les chambres du capuchon et de la tige sous pleine charge mécanique.
| Article | Spécification |
|---|---|
| Standard | Enveloppe de pression d'essai hydrostatique ISO 10100 |
| Pression de fonctionnement nominale | 25,0 MPa (250 bars / 3 625 PSI) |
| Exigence de multiplicateur | Exigence de preuve de multiplicateur 1,5x |
| Test de preuve hydrostatique en usine | 37,5 MPa (375 bars) |
| Temps de maintien | Min 10 à 15 minutes en attente solide |
| Limite de perte de pression numérique | < 0,05 bar (Zéro Chute) |
Les protocoles internationaux de qualité de l'énergie fluidique établissent des temps de maintien et des seuils d'acceptation stricts pour les cylindres neufs et reconstruits :
| Norme de test | Portée standard | Rapport de pression de preuve obligatoire | Temps de maintien minimum | Fuite externe admissible |
|---|---|---|---|---|
| ISO 10100:2020 | Transmissions hydrauliques — Vérins — Essais de réception | 1,5 × pression de service nominale | 10 à 15 minutes | Zéro goutte (0 ml/min) |
| NFPA/T2.6.1 R2 | Norme d'essai de confinement de pression pour pompes hydrauliques | 1,5 × à 2,0 × pression de service | 10 minutes minimum | Zéro distorsion structurelle |
| DIN 24554 | Vérins hydrauliques série Compact 160 bars | 1,5 × pression nominale (240 bars) | 5 à 10 minutes | Zéro pleur au niveau de la glande |
| EN ISO 4413 | Règles générales et exigences de sécurité pour les systèmes | 2,5 × valeur de référence du facteur de sécurité en cas d'éclatement | Test de course fonctionnel complet | Confinement complet de la pression |
Les techniciens d'assurance qualité doivent exécuter lesvérin hydrauliqueprocédure de test de résistance hydrostatique utilisant ce flux de travail d'atelier en 5 étapes :
| Scène | Article de test | Paramètre |
|---|---|---|
| 1 | Purge d'air basse pression | < 1,0 MPa |
| 2 | Cyclisme à course complète | 3 cycles au débit nominal |
| 3 | Cap-End Proof Hold | 1,5x pression pendant 10 minutes |
| 4 | Maintien résistant aux embouts de tige | 1,5x pression pendant 10 minutes |
| 5 | Audit de décroissance de pression des transducteurs numériques | — |
L'air emprisonné à l'intérieur d'un cylindre agit comme un ressort pneumatique, stockant une énergie comprimée dangereuse et faussant les lectures du transducteur de pression.
Montez le cylindre horizontalement sur le banc d’essai avec les orifices d’huile orientés vers le haut.
Faites circuler du fluide minéral ISO VG 46 propre à travers les deux ports à basse pression (< 1,0 MPa) tout en desserrant les vis de purge jusqu'à ce que le fluide pur et sans bulles soit purgé en continu.
Faites passer la tige du vérin en extension complète et en rétraction complète trois fois complètes sous le débit nominal pour vérifier le bon alignement du presse-étoupe, vérifier la liaison mécanique et garantir que les pointes du coussin interne s'engagent en douceur.
1. Enfoncez complètement le piston contre le chapeau du cylindre.
2. Augmentez lentement la pression à l'aide d'une pompe multiplicatrice haute pression proportionnelle jusqu'à atteindre 1,5 × la pression de service nominale (par exemple, 37,5 MPa pour une bouteille de 25,0 MPa).
3. Verrouillez la vanne d'isolement hydraulique et maintenez la pression statique pendant au moins 10 minutes continues.
4. Répétez la procédure identique pour la chambre de rétraction de l'extrémité de la tige.
Connectez un transducteur de pression numérique avec une résolution de 0,01 bar. Au cours de la fenêtre d'attente de 10 minutes :
Une chute de pression supérieure à 0,5 bar indique soit un refroidissement du fluide thermique, un contournement du joint microscopique ou une fuite du collecteur du circuit de test.
Vérifiez le port opposé ouvert avec un bécher optique : aucune goutte de dérivation d'huile n'est autorisée selon les normes ISO 10100 Classe 1.
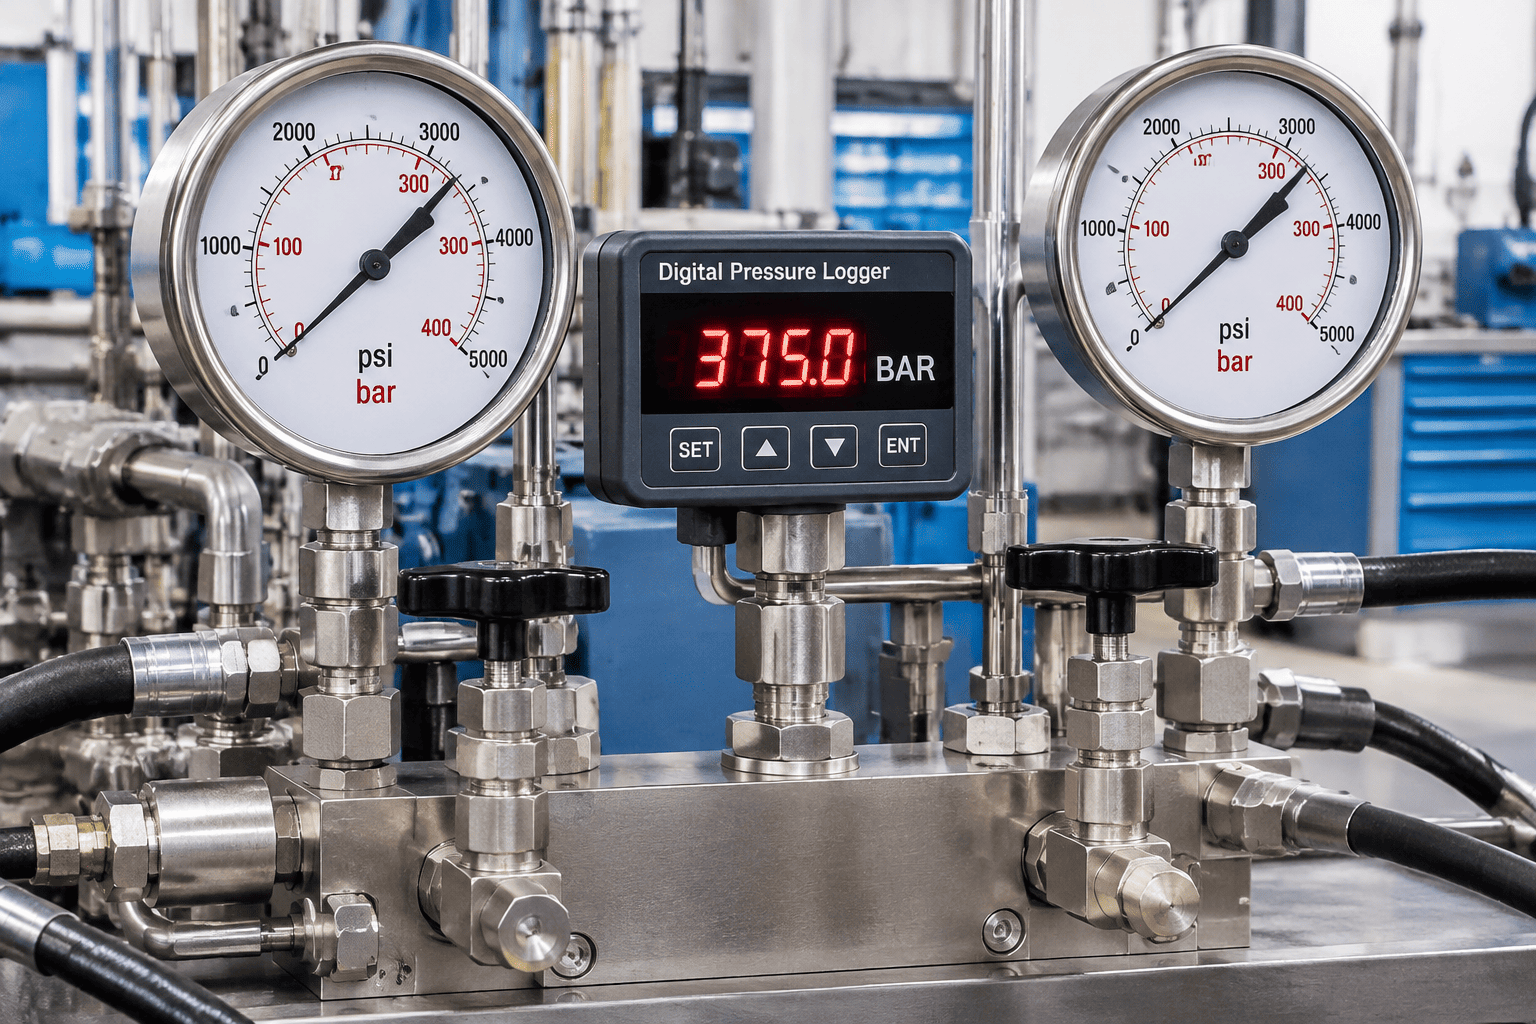
Tester les vérins de transmission hydraulique entre 350 et 500 bars implique une énergie mécanique stockée extrême :
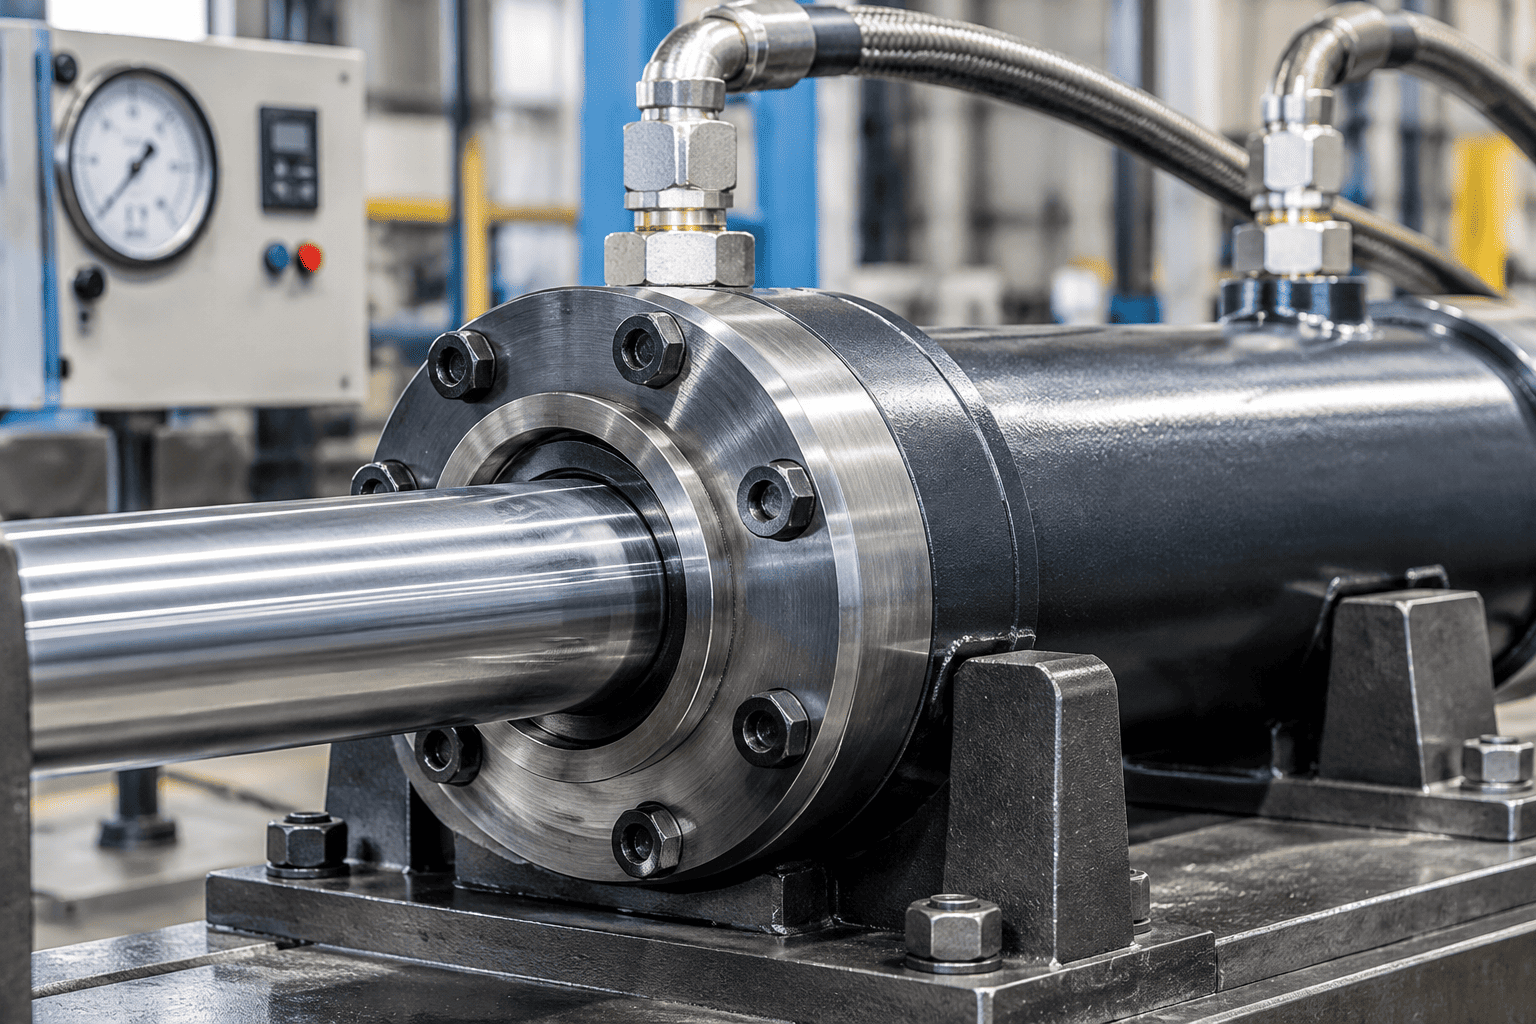
Chez HCIC, nous éliminons les risques liés à la qualité en soumettant chaque cylindre personnalisé et standard à un contrôle rigoureux.vérin hydrauliqueprocédure de test de résistance hydrostatique avant emballage :
Suivi QR 100 % sérialisé : les graphiques numériques individuels de décroissance de pression et les journaux de test sont gravés au laser via des codes QR directement sur le corps du cylindre.
Audits de témoins tiers : dossiers d'inspection certifiés (EN 10204 3.1) et tests vidéo en direct avant expédition disponibles pour les acheteurs européens et nord-américains.
Assurance de pression complète : la vérification de la pression de service 1,5x garantit des performances zéro défaut dans les opérations minières lourdes, de construction et maritimes.