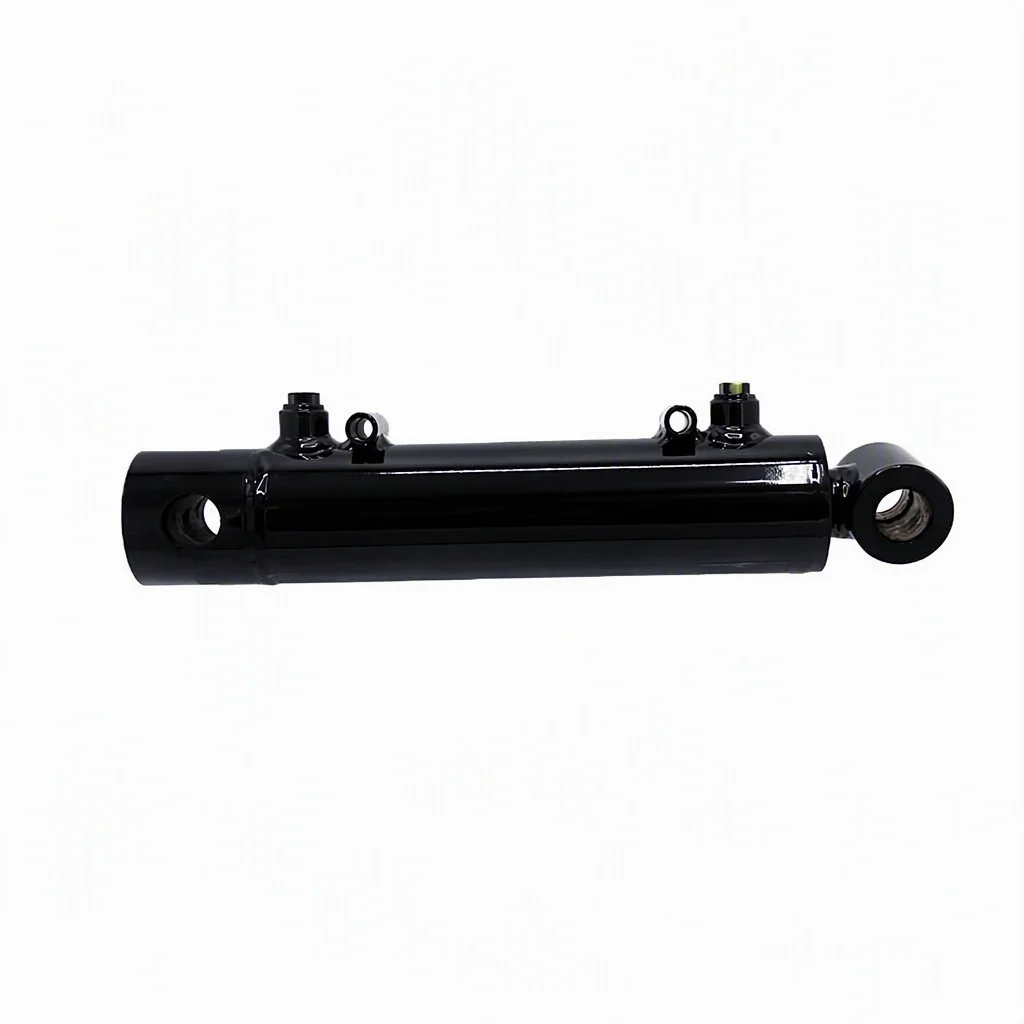
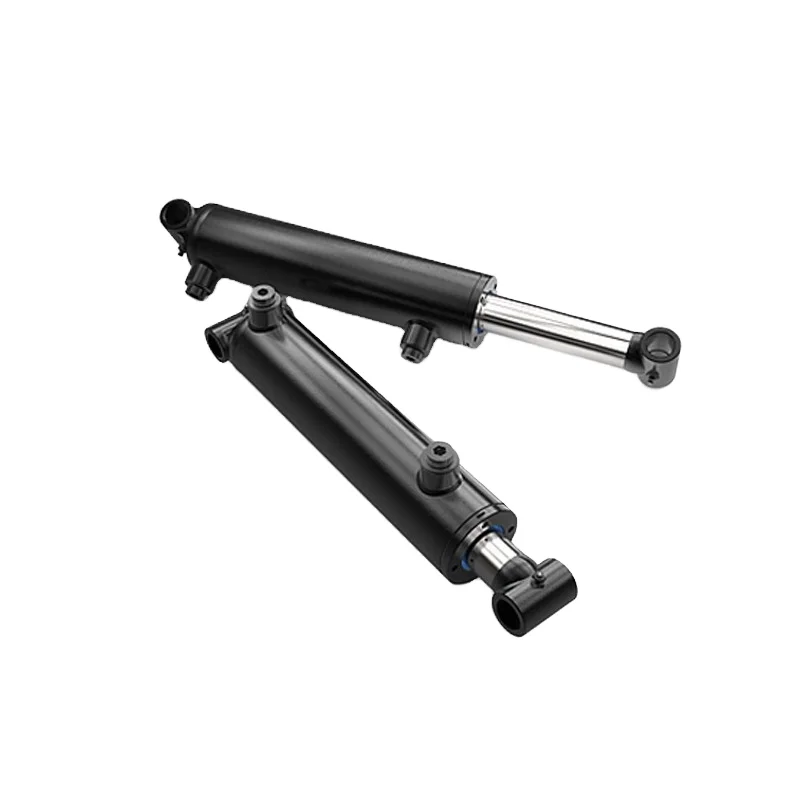
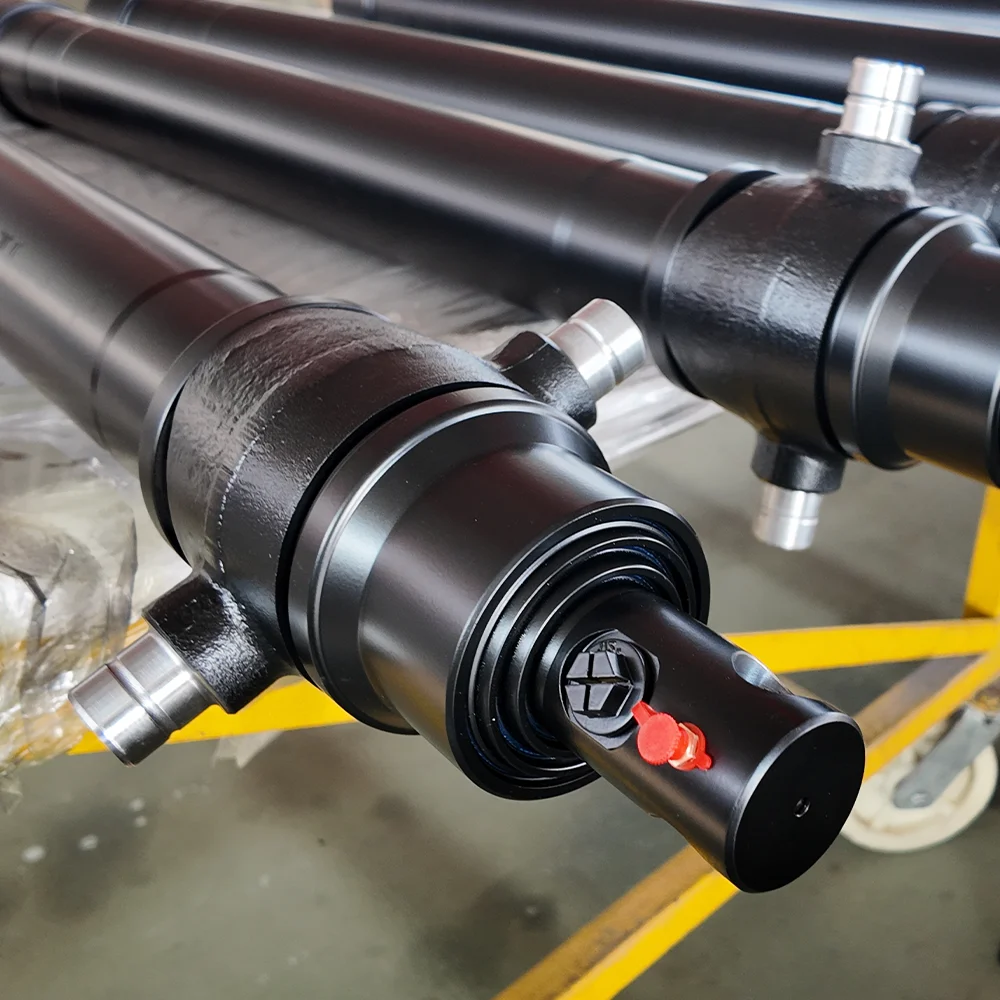
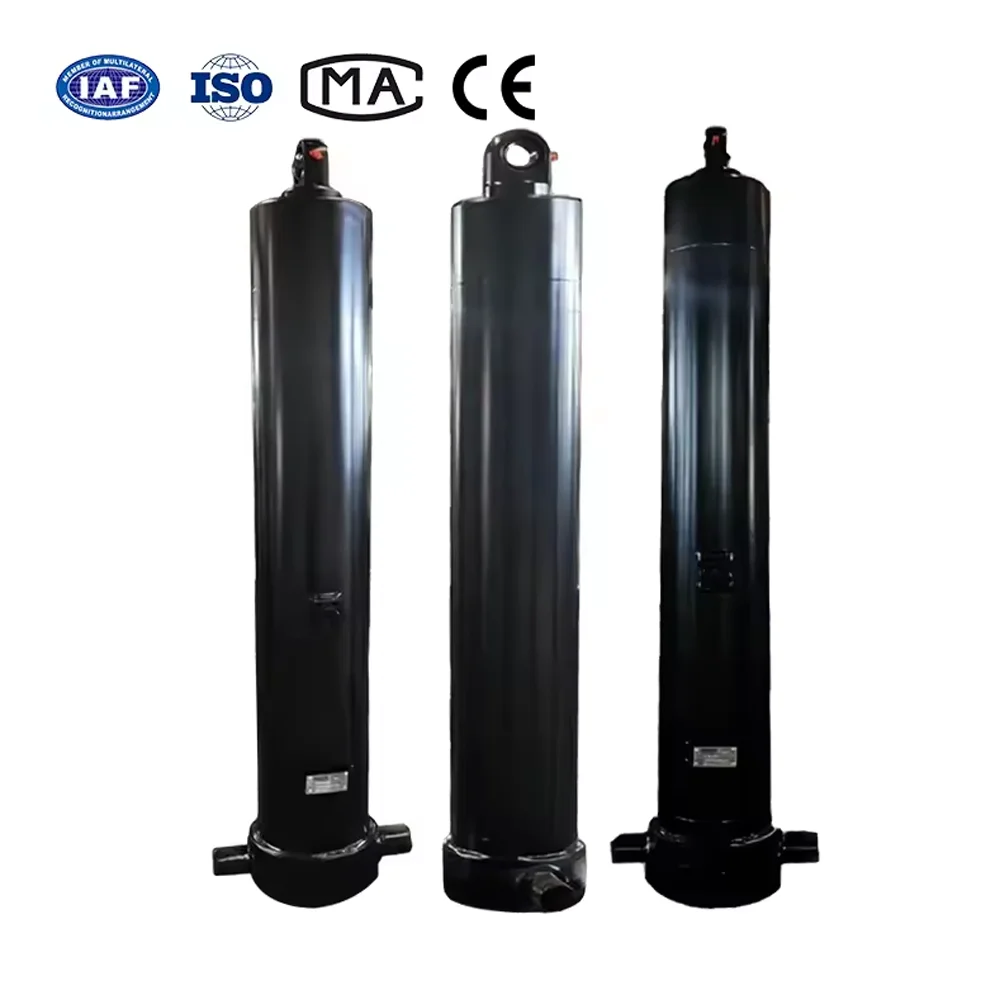
A vérin hydrauliquepeut développer un mouvement instable, une charge inégale ou des dommages répétés aux joints même lorsque le circuit hydraulique semble normal. La cause peut provenir du matériel de montage : une goupille usée, un trou de chape élargi, une bague desserrée ou une installation qui n'est plus alignée sur tout l'arc de travail.
Ce guide explique comment les équipes de maintenance et les acheteurs OEM peuvent inspecter les points de montage du cylindre avant de commander un kit de réparation ou un cylindre de remplacement. L'accent est mis sur la connexion mécanique entre le vérin et la machine, et non sur un diagnostic général de pression ou de débit hydraulique.
Un cylindre ne fonctionne pas isolément. Sa tige et son barillet sont reliés à la machine par des axes, des chapes, des pattes, des tourillons, des supports ou d'autres éléments de montage. Ces pièces transfèrent la force de travail tout en permettant au cylindre de se déplacer sur son arc conçu.
Lorsque la connexion s'use, le cylindre peut ne plus rester sur la ligne médiane prévue. La machine peut alors exercer un mouvement et un contact supplémentaires sur la tige, le presse-étoupe, le guide, le tube ou le support de montage. Un nouveau joint ou un nouveau cylindre peut ne pas résoudre le problème si la connexion usée côté machine reste en service.
Le guide de sécurité des vérins Parker indique que l'alignement correct de la tige et de son composant de machine correspondant doit être vérifié dans les positions déployée et rétractée. Il recommande également que les cylindres montés sur chape pivotent aux deux extrémités avec les axes centraux des axes parallèles et que le cylindre soit vérifié sur son arc de travail pour déceler toute interférence. Ce sont des principes d’installation et de sécurité ; les limites définitives doivent provenir du fabricant du vérin et de la machine.
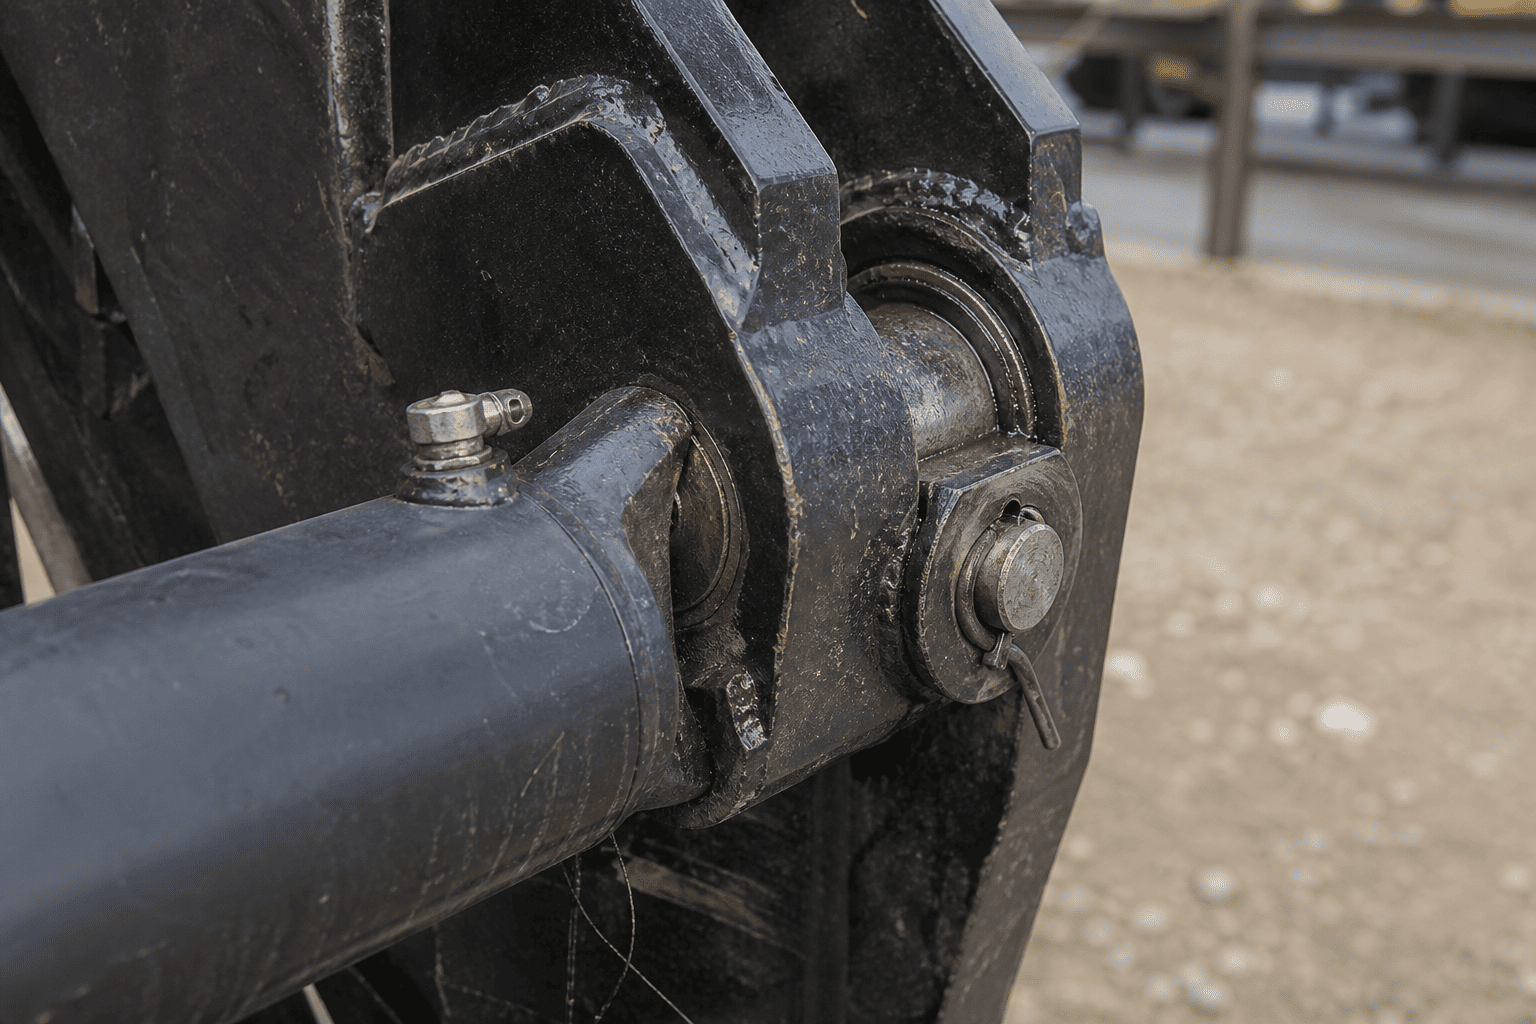
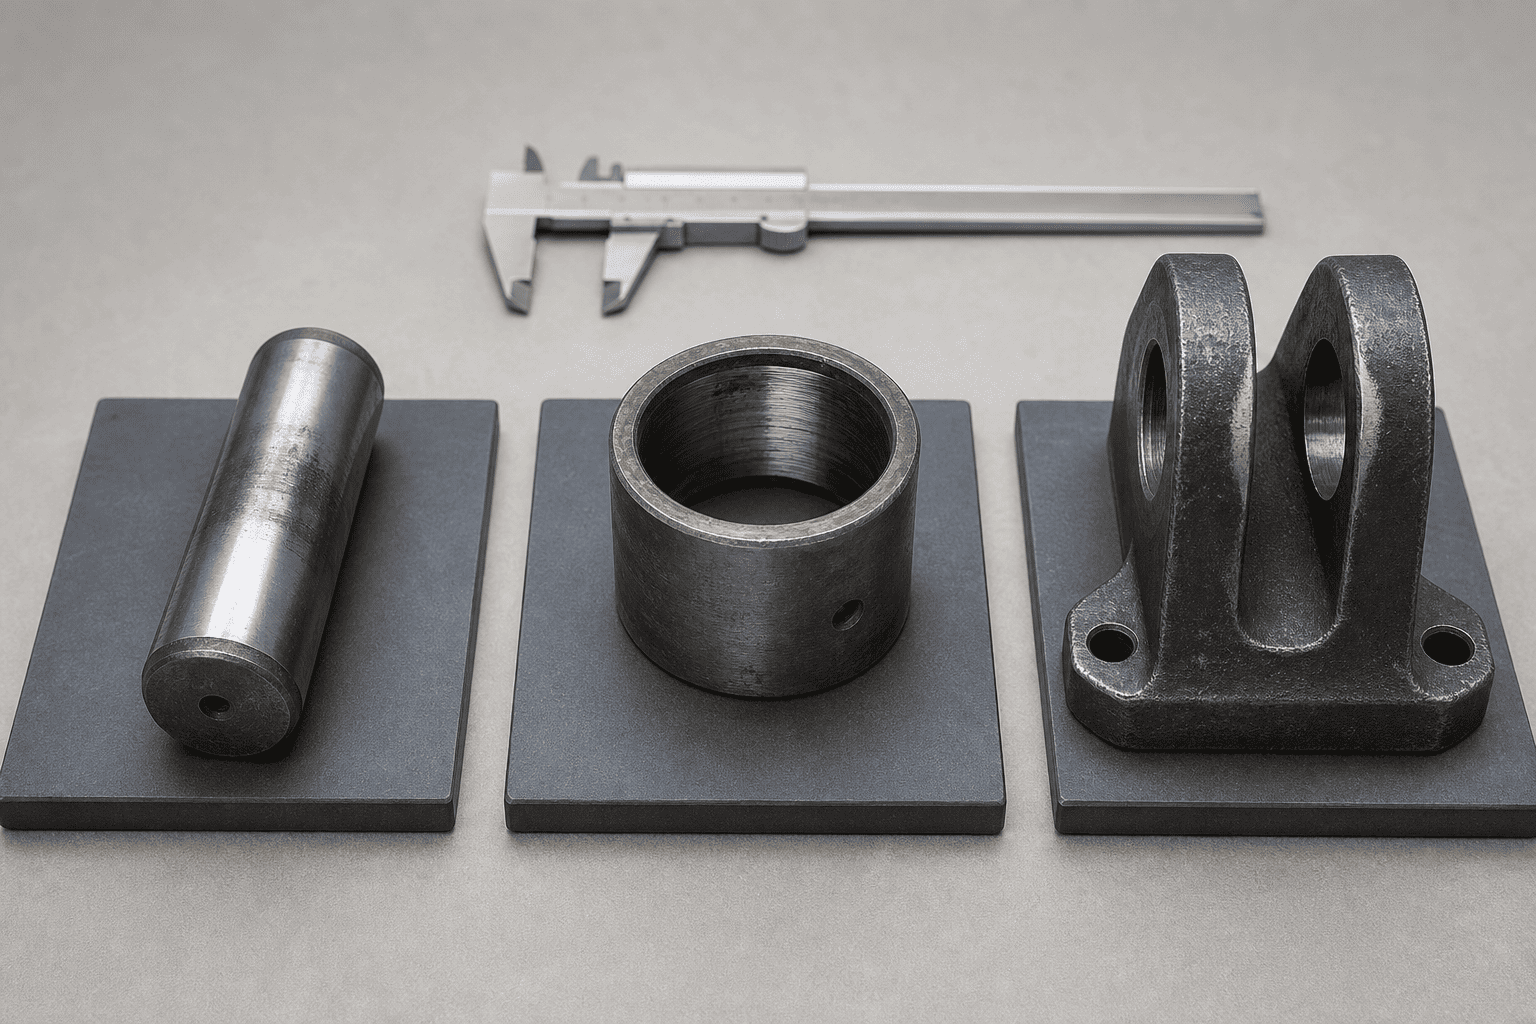
Inspectez la goupille à la recherche de rayures, de rainures, de corrosion, de points plats et d'une bande d'usure concentrée sur un côté. Une goupille qui n'a plus de surface d'appui ronde et stable peut permettre à l'œil du cylindre de bouger avant que l'élément de la machine ne réponde.
Ne jugez pas la goupille uniquement selon qu’elle peut encore être retirée. Une goupille peut rester en place alors que sa surface de travail, son élément de retenue ou son ajustement avec la bague sont déjà détériorés.
Une bague peut s'user intérieurement, se desserrer dans son logement ou être endommagée lors de l'installation. Vérifiez le mouvement entre la bague et l'œil ou le support du cylindre, pas seulement le mouvement entre la goupille et la bague.
Si la bague est d'un type sans entretien, suivez les instructions d'installation du fabricant de l'équipement. N'ajoutez pas de graisse et ne modifiez pas le traitement de surface à moins que la conception spécifiée ne le permette.
L'œil ou la chape du cylindre peut devenir élargi, effilé ou ovale après un mouvement prolongé avec une goupille desserrée. C'est ce qu'on appelle souvent un trou en forme d'œuf. Remplacer uniquement la goupille peut réduire temporairement le jeu visible tout en laissant le chemin de charge mal aligné.
Mesurez le trou dans plusieurs directions et à plusieurs endroits. Une forme ronde visuelle ne constitue pas une preuve suffisante pour prendre une décision critique de réparation.
Une rondelle manquante, un dispositif de retenue desserré, un circlip endommagé, une plaque de maintien usée ou un support déformé peuvent permettre à la goupille de se déplacer latéralement. Vérifiez le dispositif de rétention complet et l'état des faces du support qui contrôlent la position latérale.
Un cylindre de remplacement ne doit pas être installé dans un support qui ne peut pas maintenir la goupille dans sa position prévue.
La séquence suivante est un guide de planification de terrain. Les procédures de consignation, de blocage et d'accumulation d'énergie du constructeur de machines sont prioritaires.
Isolez l'énergie hydraulique, sécurisez la structure surélevée ou suspendue avec un support mécanique approprié et évitez tout mouvement inattendu. Un vérin hydraulique ne doit pas être considéré comme le seul support d’une charge levée lors de l’inspection.
Avant le démontage, notez quand le problème apparaît :
Le symptôme permet de distinguer un problème de montage d'un problème de commande purement hydraulique, même s'il ne remplace pas la mesure.
Recherchez les éléments de retenue déplacés, les bandes de contact polies, les marques de frottement, la poussière de rouille, les soudures fissurées, le mouvement du support et une goupille qui n'est plus centrée. Marquez la position relative de la goupille, de la rondelle et du support si un mouvement est suspecté.
N'utilisez pas votre doigt pour vérifier un point de pincement et ne placez pas vos mains entre l'œil du cylindre et la chape.
Une fois la machine sécurisée, retirez la goupille conformément à la procédure d'équipement. Nettoyez les surfaces de la goupille, de la bague, de l'œil du cylindre et du support avec une méthode compatible avec les matériaux des composants et les règles du site.
Conservez les pièces retirées ensemble et identifiez leur emplacement d'origine. Une goupille provenant d’une extrémité d’un cylindre ne doit pas être mélangée avec une goupille provenant d’une autre position avant que les dossiers d’inspection ne soient terminés.
Enregistrez le diamètre nominal de la goupille, le diamètre réel de la goupille en plusieurs points, le diamètre intérieur de la bague, le diamètre extérieur de la bague le cas échéant, ainsi que l'état de l'œil du cylindre et du trou de chape.
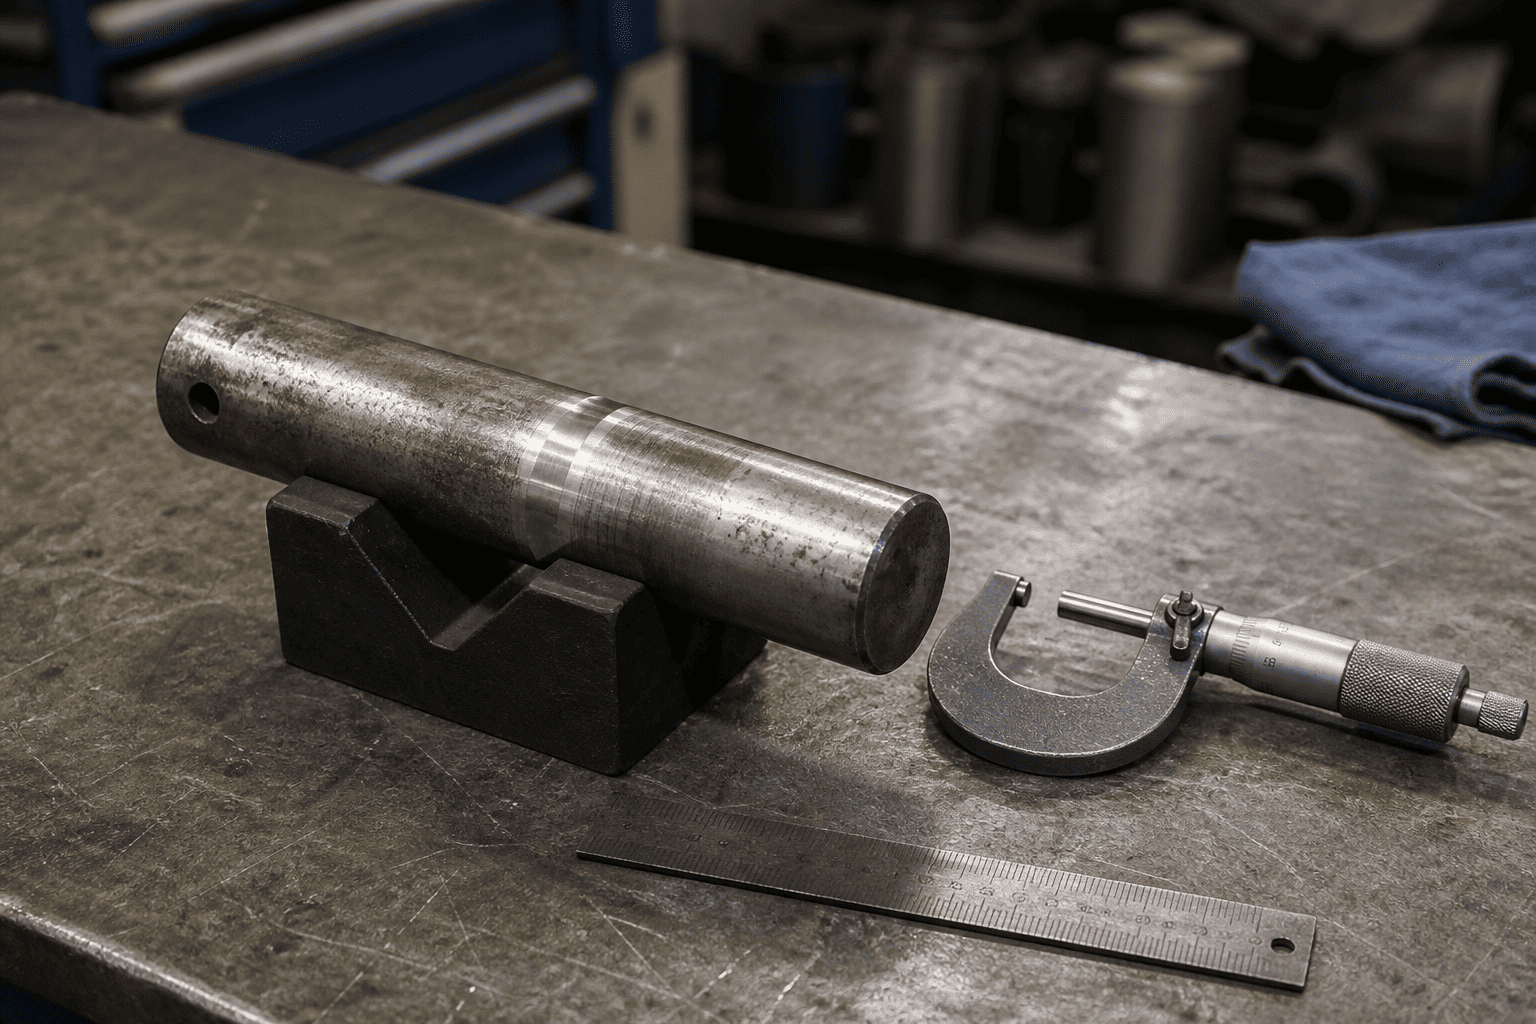
Vérifiez également :
N’inventez pas une limite d’usure universelle. Utilisez le dessin de l'équipement, les spécifications du fabricant du cylindre ou une norme de réparation approuvée pour la décision finale d'acceptation/rejet.
Revérifiez la géométrie de la machine aux positions rétractée et étendue, ou aux positions finales réelles autorisées par la procédure de maintenance sûre. Le cylindre ne doit pas être forcé en position en le tirant, en le faisant levier ou en le mettant sous pression.
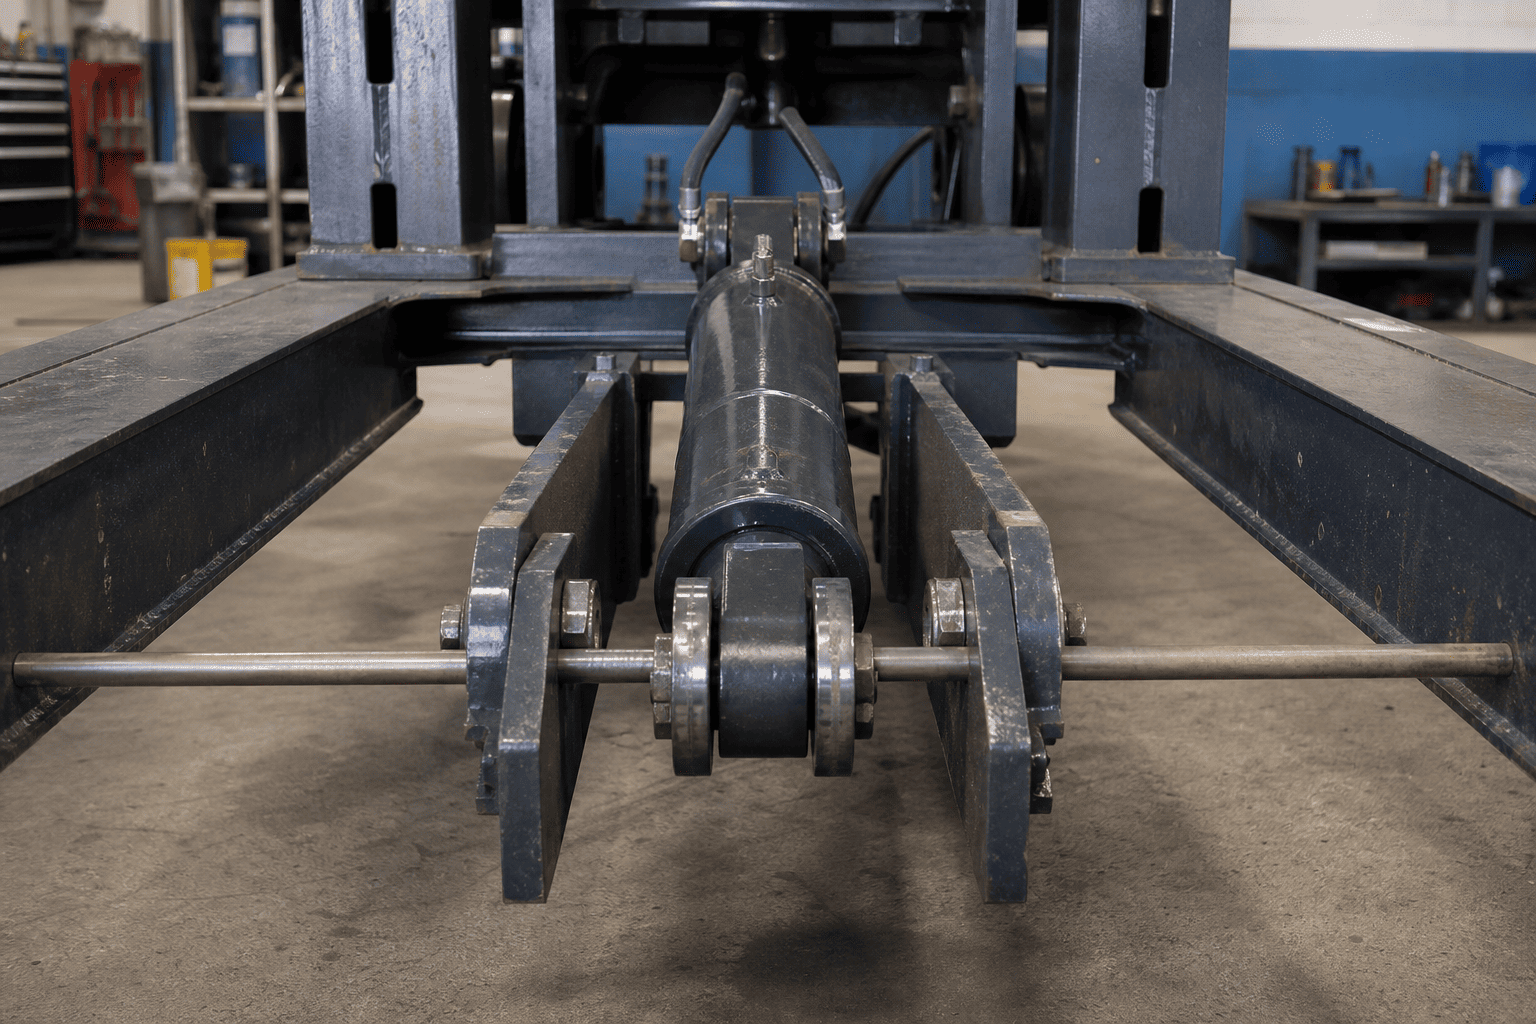
Confirmez que les axes des deux broches de montage restent parallèles là où la conception de montage nécessite un pivotement parallèle. Vérifiez le contact avec les supports, les protections, les tuyaux, les éléments du cadre et autres pièces mobiles.
| # | Observation | Cause probable/indication |
|---|---|---|
| 1 | La broche a une bande polie d'un côté | Contact inégal, changement d’alignement ou mouvement du support |
| 2 | La broche est plus petite au niveau de la zone de travail | Usure des broches, rétention inadéquate ou mouvement sous charge |
| 3 | La douille tourne dans son logement | Ajustement lâche, boîtier endommagé ou installation incorrecte |
| 4 | Le trou de chape est ovale ou conique | Fonctionnement continu avec jeu ou goupille desserrée |
| 5 | De la poussière de rouille ou de fins débris métalliques sont présents | Fretting, corrosion, protection insuffisante ou mouvement relatif |
| 6 | Le dispositif de retenue est plié ou se desserre à plusieurs reprises | Marche de la goupille, mouvement du support ou disposition de rétention incorrecte |
| 7 | Le guide de tige ou le presse-étoupe présente une usure unilatérale | Vérifiez l'alignement de la machine et la géométrie de montage avant de remplacer les joints. |
| 8 | L'usure n'apparaît que près d'une extrémité de la course | Géométrie de position finale, interférence ou modification du trajet de charge |
Ces observations sont des points de départ pour une inspection et non des diagnostics automatiques. Une goupille usée peut être le résultat d’un problème d’alignement plus important plutôt que la cause initiale.
Une réparation de la goupille uniquement peut être appropriée lorsque la goupille est usée mais que la bague, l'œil, la chape, le support et le système de rétention restent dans les limites dimensionnelles approuvées. La nouvelle goupille doit correspondre au diamètre, à la longueur, au matériau et au dispositif de rétention corrects.
Le remplacement d’une bague nécessite un ajustement, une orientation et une méthode d’installation corrects. Vérifiez si la bague de remplacement est lubrifiée, fonctionne à sec ou conçue pour un état de surface spécifique. Enfoncer une bague dans un boîtier endommagé ou mal aligné peut reproduire le problème d'origine.
Un œil de cylindre ovale ou un trou de chape peut nécessiter une méthode de réparation approuvée telle que l'usinage, un manchon de réparation ou le remplacement du composant concerné. Ne soudez pas, ne percez pas et ne modifiez pas un élément de montage porteur sans l'approbation technique et une procédure de réparation documentée.
Si l'œil du cylindre, la chape, le tourillon ou le bloc de montage sont fissurés, déformés de façon permanente ou en dehors des limites dimensionnelles approuvées, un cylindre de remplacement ou une réparation technique peut être nécessaire. Le remplacement doit être adapté à la géométrie de la machine et non uniquement sélectionné par l'alésage ou la course.
Une demande d'information sur l'usure du montage est beaucoup plus facile à examiner lorsqu'elle inclut des données d'installation réelles. Envoyer:
Pour les cylindres goupille à goupille, les dimensions du centre de la goupille fermée et étendue sont particulièrement importantes. Un remplacement qui correspond au raccordement hydraulique mais modifie la géométrie de montage peut créer un nouveau problème d'interférence ou d'alignement.
Avant de remettre la machine en fonctionnement normal :
1. Confirmez que la goupille et la bague sont les pièces spécifiées pour le montage.
2. Vérifiez que la goupille est bien en place et correctement retenue.
3. Vérifiez que le cylindre pivote sans se coincer aux deux extrémités.
4. Confirmez que la tige et l'élément de la machine restent alignés sur toute la course autorisée.
5. Vérifiez le cheminement des flexibles et le dégagement des ports pendant le mouvement.
6. Faites fonctionner la machine à faible risque et à basse vitesse conformément à la procédure de l'équipement.
7. Arrêtez-vous si le cylindre se grippe, si le support se déplace, si la goupille marche ou si la tige entre en contact avec des pièces proches.
8. Enregistrez les mesures finales et réparez les pièces pour un entretien futur.
Les directives de sécurité de Parker soulignent également qu'un mauvais alignement peut entraîner une usure excessive des presse-étoupes et des alésages de cylindre. C'est pourquoi le contrôle de l'installation doit être effectué après la réparation, et pas seulement avant le retrait des anciennes pièces.
Une inspection contrôlée du montage peut aider à éviter plusieurs pannes répétées coûteuses :
L’objectif n’est pas de remplacer automatiquement chaque pièce usée. Il s'agit d'identifier le chemin de charge réel et de restaurer la géométrie de montage pour laquelle le cylindre a été conçu.
HCIC peut examiner les exigences de remplacement et de vérin hydraulique personnalisé à partir des données d'installation réelles : dimensions de montage, disposition des broches, informations sur la course, l'alésage et la tige, configuration des ports, application et dessins disponibles. Pour les points de montage usés, incluez des photos et des mesures des supports côté machine afin que l'examen du devis couvre le montage ainsi que le raccordement hydraulique.
Vérin hydrauliqueL'usure des broches de montage et des bagues est un problème de montage mécanique qui peut devenir un problème de fiabilité hydraulique. Inspectez ensemble la goupille, la bague, l’œil du cylindre, la chape, le matériel de rétention et l’arc de travail complet. Enregistrez les mesures avant de commander des pièces et n'utilisez pas de nouveau cylindre pour compenser une structure de machine endommagée ou mal alignée.
Si vous avez besoin d'un remplacement OEM ou d'un cylindre hydraulique axe à axe personnalisé, envoyez à HCIC les dimensions de l'ancien cylindre, les distances entre les axes fermés et étendus, les mesures des axes et des chapes, les informations sur les ports, les photos et les détails de l'application. Un ensemble de données complet donne à l'équipe d'ingénierie une meilleure base pour confirmer le montage avant la production.