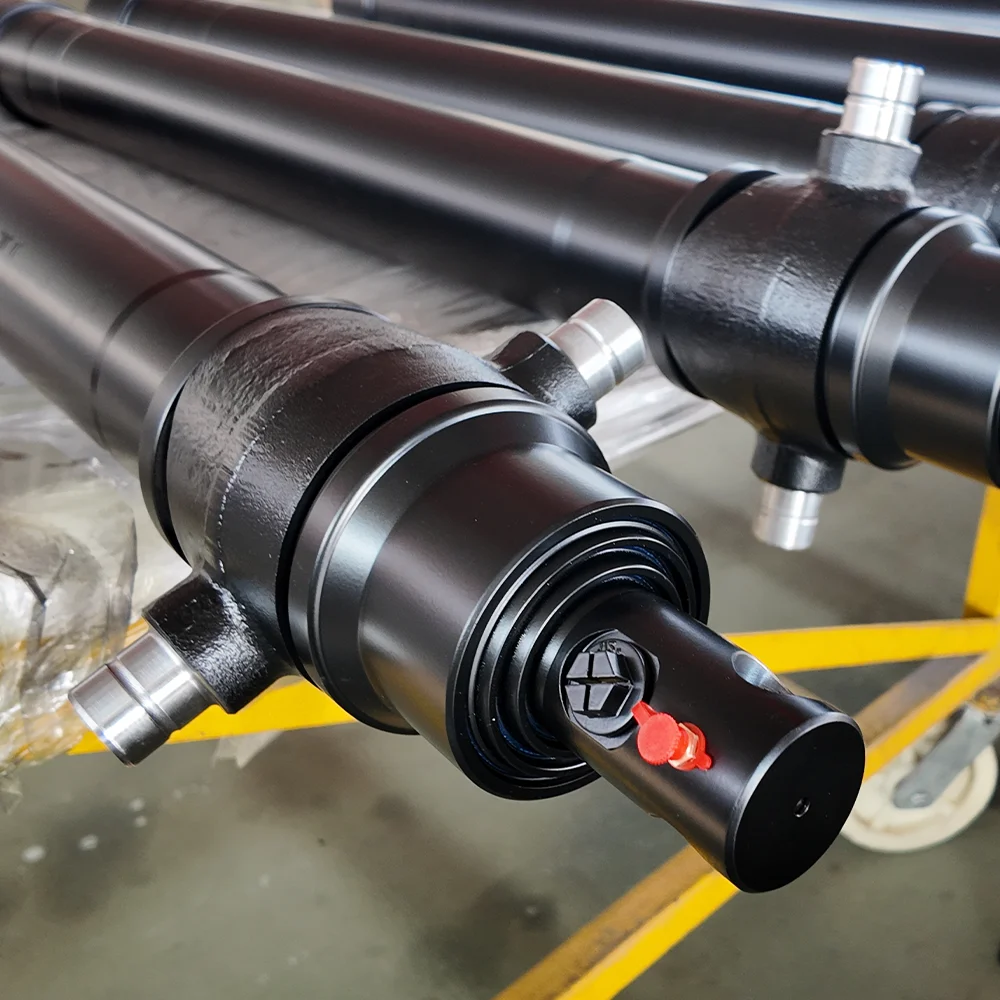
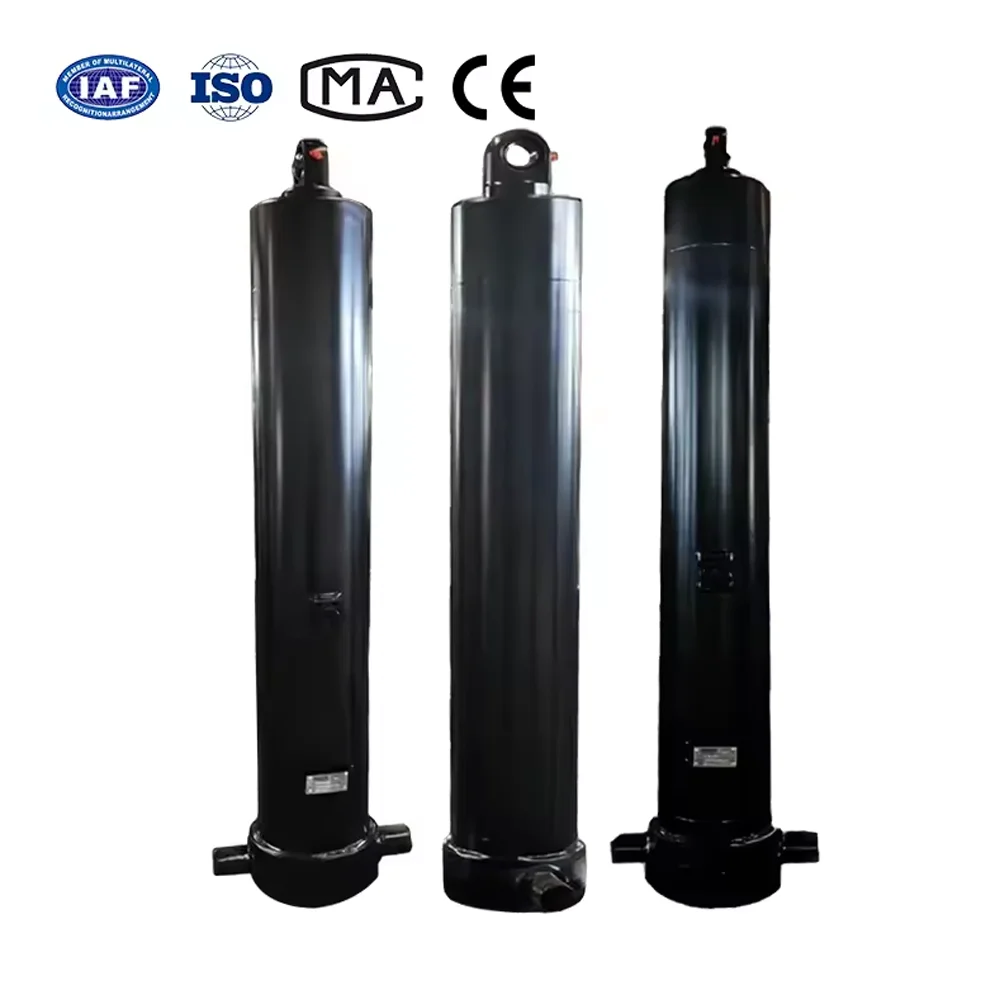
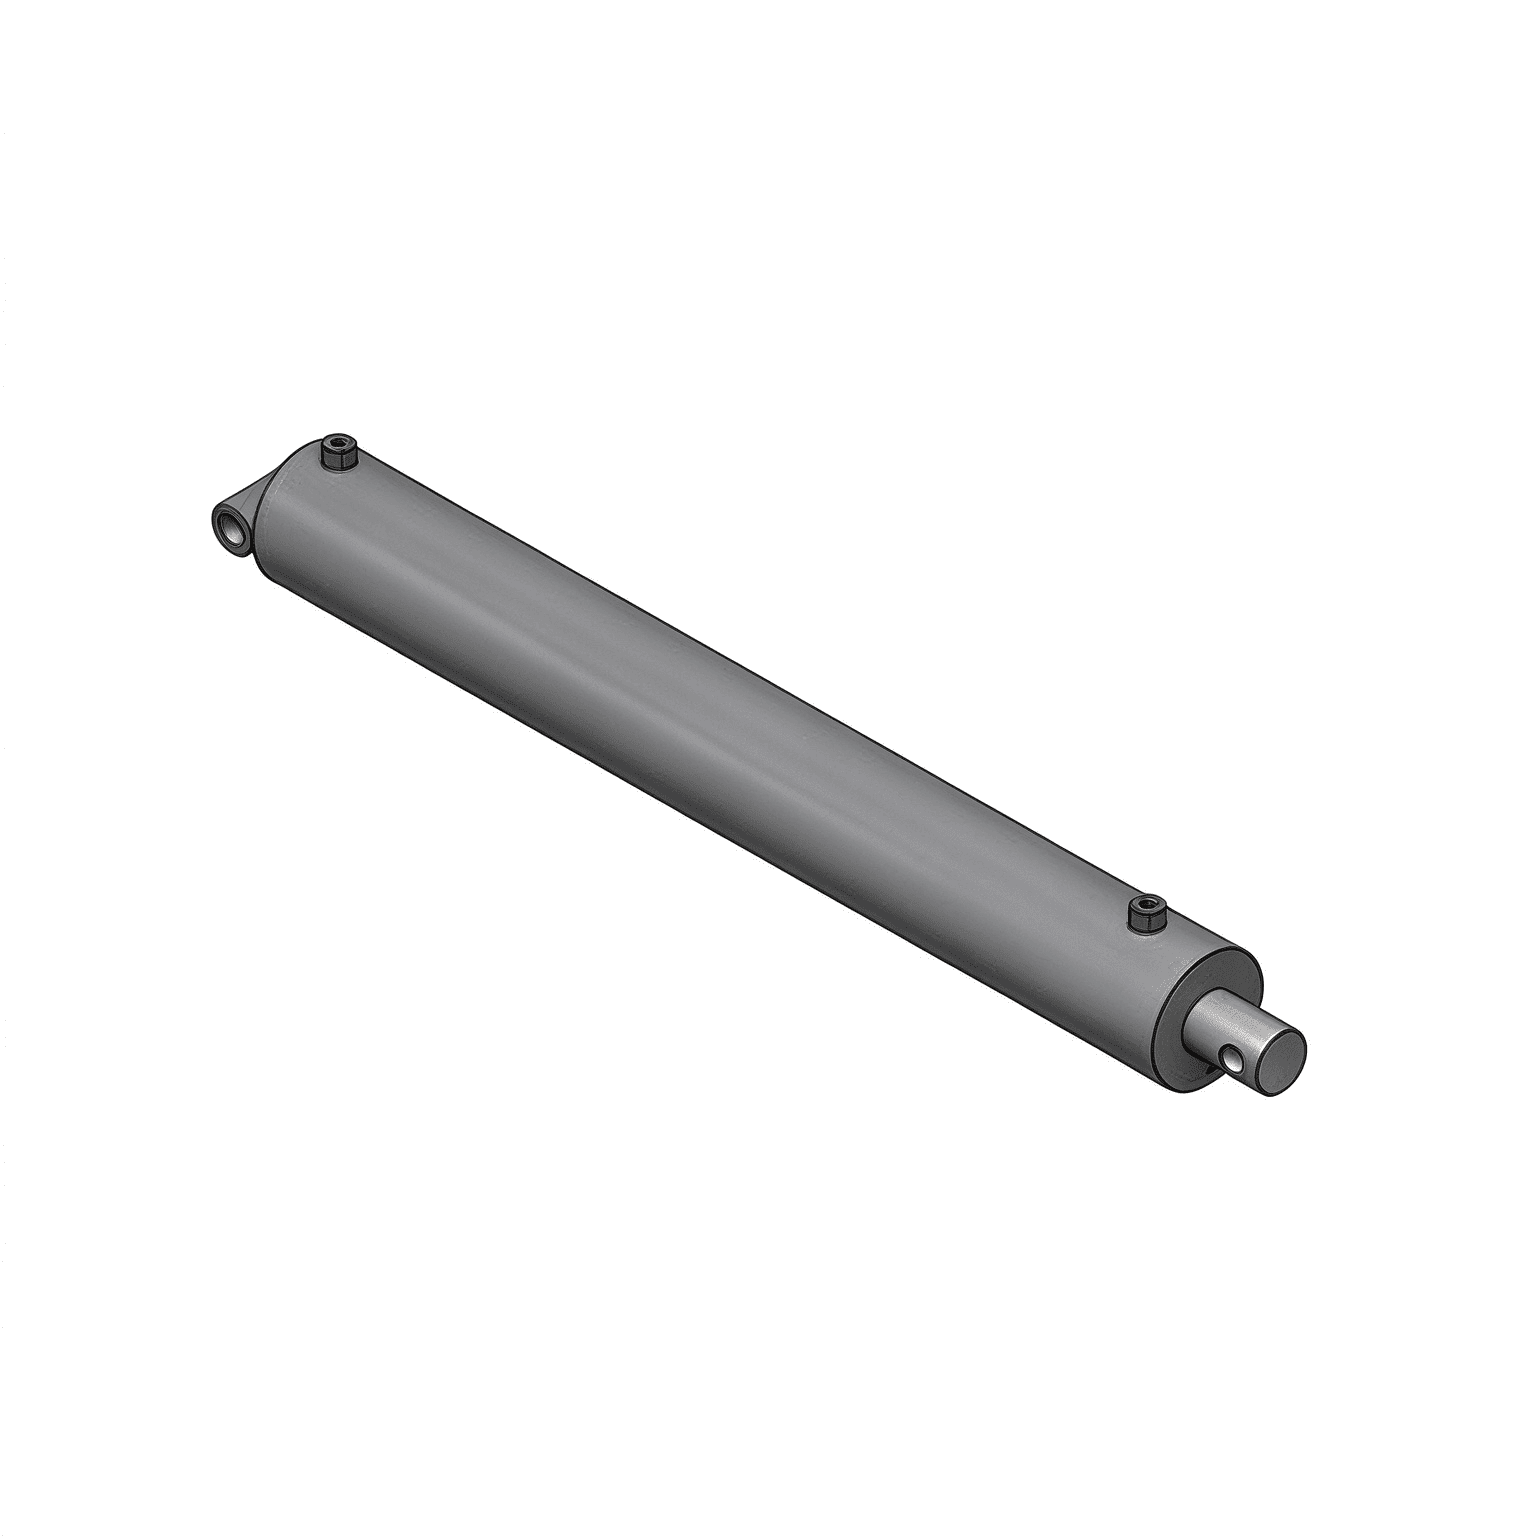
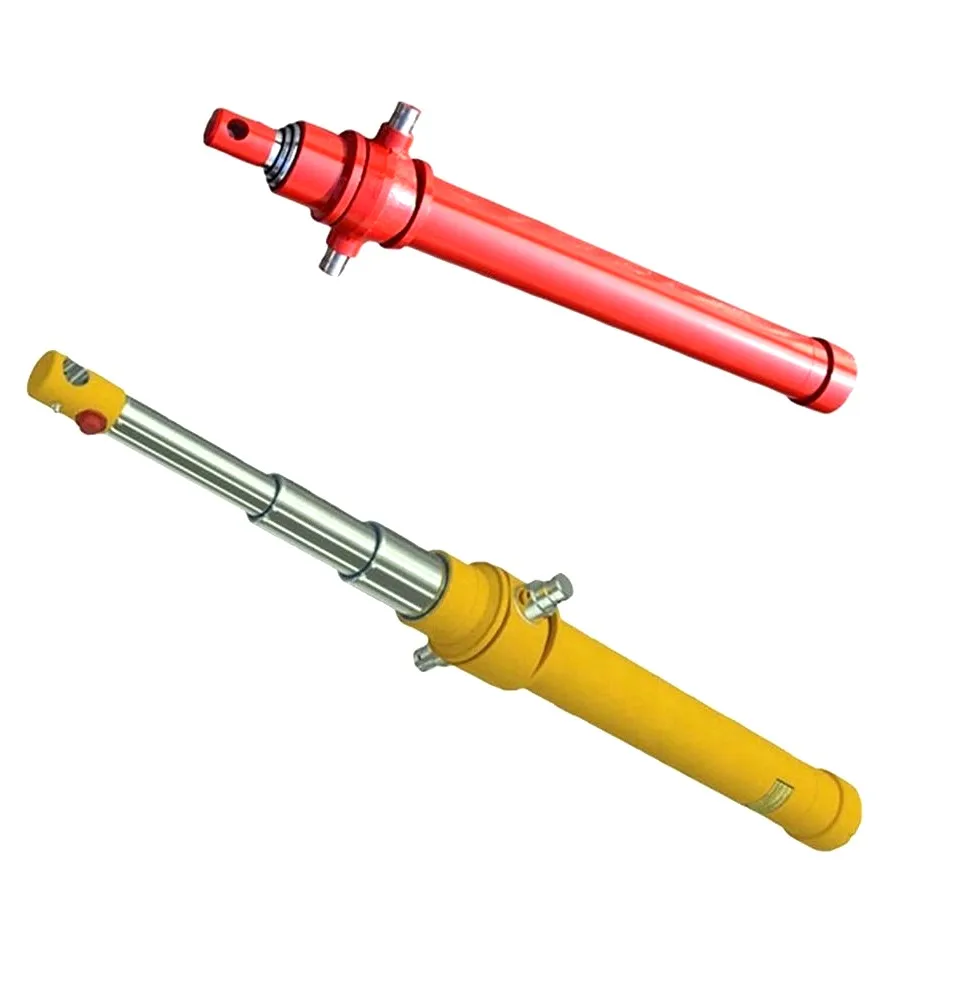
Quandvérins hydrauliquesEn cas de panne, les techniciens sur le terrain regardent instinctivement à l'intérieur du canon pour vérifier les joints du piston, le chrome de la tige et les anneaux d'essuie-glace. Pourtant, dans les machines mobiles à usage intensif comme les excavatrices, les pelles minières, les emballeuses de déchets et les chargeuses sur pneus articulées, jusqu'à 40 % des remplacements imprévus de vérins sont causés par une défaillance mécanique catastrophique au niveau des points de pivotement de montage : l'œil de tige, la chape de base ou les alésages des goupilles de tourillon.
Un axe de pivot gelé, grippé ou ovalisé bloque les joints d'articulation, induit de graves moments de flexion latérale sur la tige de piston et accélère les fuites du presse-étoupe de tête. Ce guide d'ingénierie détaille la mécanique fondamentale des lunettes à broches, les diagnostics médico-légaux pour distinguer le grippage de la corrosion de contact, et les références métallurgiques pour la sélection de bagues robustes et de broches en alliage trempé.
| Mode de défaillance | Cause physique | Signature visuelle/audible |
|---|---|---|
| Gallage adhésif | Micro-soudage métal sur métal dû à une perte de lubrification limite sous une pression de contact extrême | Entailles longitudinales profondes sur la goupille ; cris aigus pendant l'articulation ; goupille grippée |
| Corrosion de contact | Micro-oscillations (<100 um) brisant le film d'oxyde protecteur sous de fortes vibrations | Fine poudre brun rougeâtre (cacao) ou boue noire suintante de l'œil de l'épingle ; plats de contact piqués |
| Ovalisation de l'alésage (allongement des yeux) | Charges de choc pulsatoires maximales dépassant la limite d'élasticité de l'acier d'origine sur des millions de cycles | Le diamètre de l'alésage de l'œil s'étend de >0,5 mm ; cliquetis mécaniques excessifs lors des inversions |
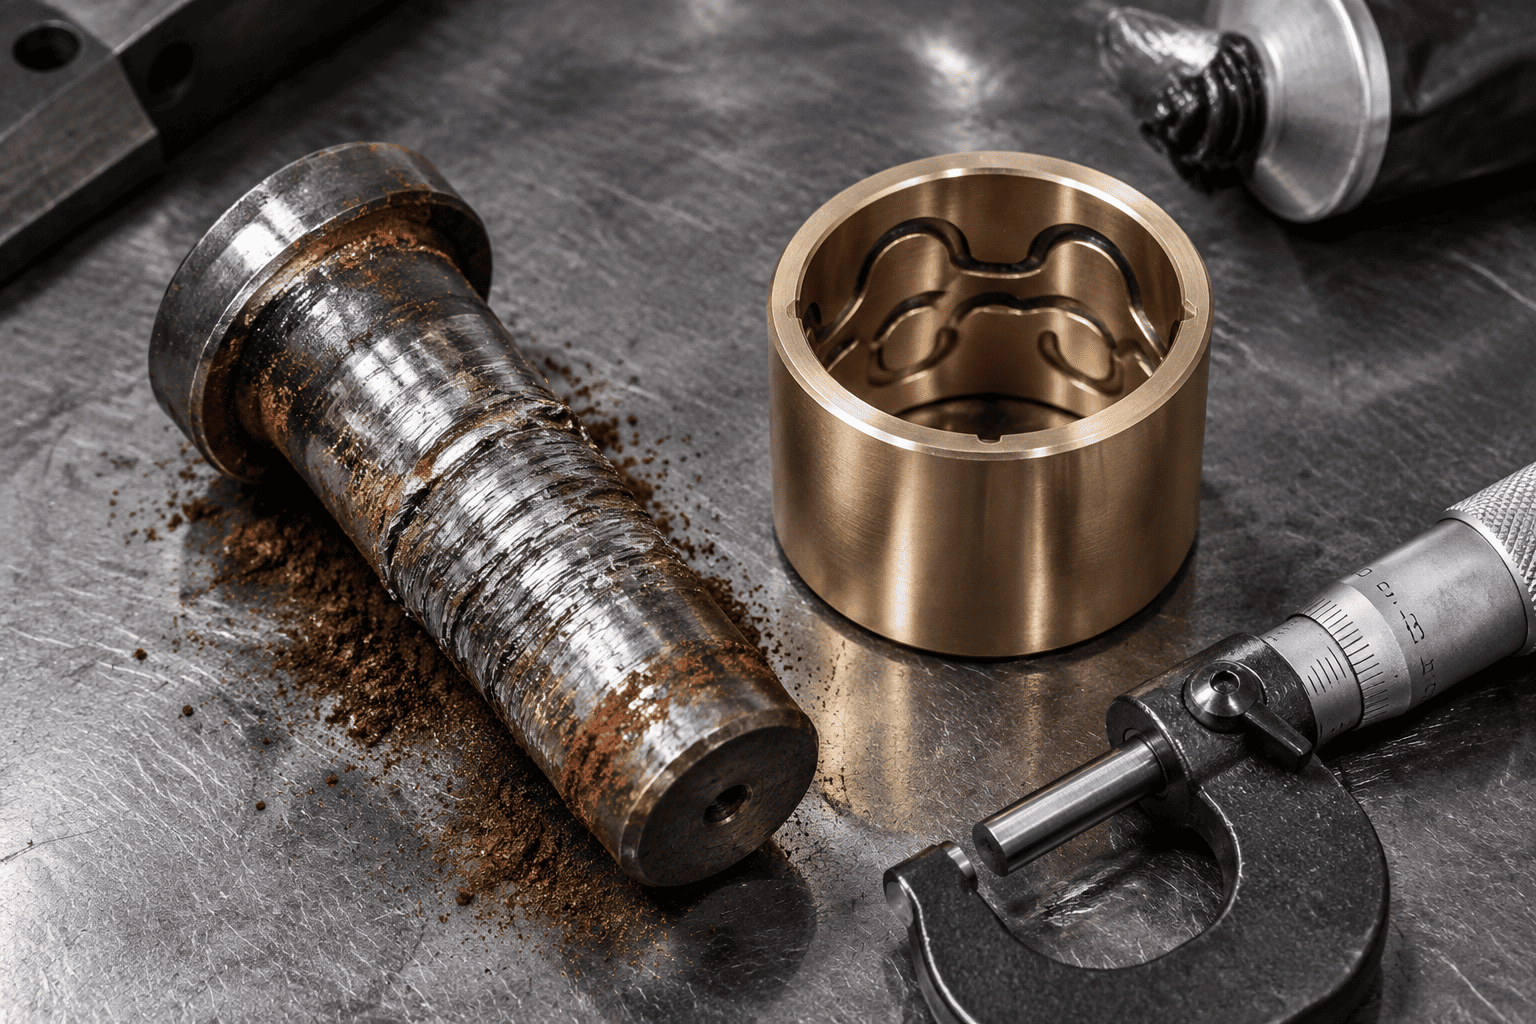
Quand un godet d'excavatricevérin hydrauliquetraverse l'argile ou la roche dense, les pressions de contact à travers la goupille et la bague dépassent facilement 80 à 100 MPa (11 600 à 14 500 psi). Si le film de graisse lubrifiante se décompose, les aspérités microscopiques de la surface de la tige en acier et de l'œil de la tige en acier se touchent directement. La friction génère instantanément une chaleur localisée supérieure à 800°C, provoquant la formation de micro-soudures et l'arrachage de morceaux de métal de base. En quelques heures, la goupille se grippe solidement à l’intérieur de la chape.
Dans les équipements vibrants à haute fréquence comme les pelles hydrauliques et les marteaux hydrauliques, l'axe de pivotement subit de minuscules micro-mouvements angulaires (moins de 50 microns) sous une charge continue. Ce micro-frottement élimine la graisse et pulvérise les particules d'acier microscopiques. Au fur et à mesure que ces particules d'acier fraîchement cisaillées s'oxydent dans l'air, elles forment de l'oxyde de fer dur (Fe₂O₃), créant un rouge à polir rouge abrasif qui meule l'œil de l'épingle surdimensionné.
Dans les œillets de tige forgés d'une seule pièce et les plaques de base soudées, le martelage directionnel continu fait céder de manière permanente l'alésage de la goupille ronde en une ellipse allongée. Une fois que le jeu dépasse 0,8 mm (0,030"), les charges de choc dynamiques s'amplifient de façon exponentielle, provoquant finalement des fissures de fatigue circulaire aux coins de concentration de contrainte à 3 heures et à 9 heures de l'œil.
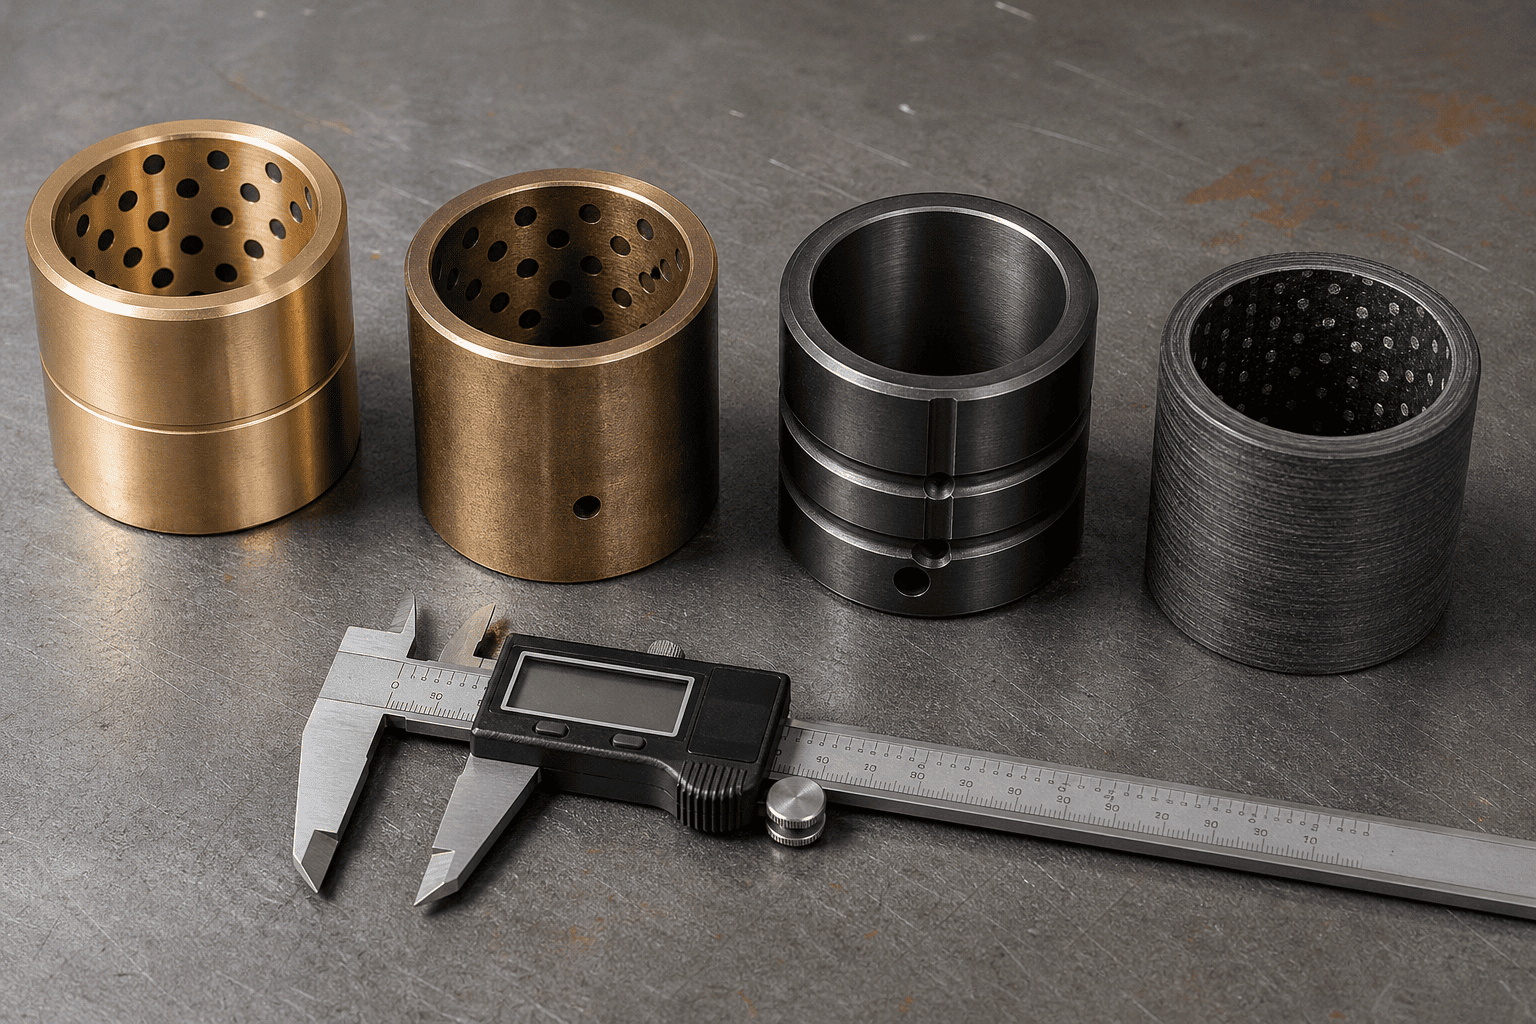
Choisir la bonne architecture de bagues fait la différence entre 1 000 heures et 10 000 heures de durée de vie du pivot sans problème :
| Qualité du matériau de la bague | Charge dynamique maximale | Besoin de lubrification | Meilleure scène d'exploitation |
|---|---|---|---|
| Bronze à haute teneur en plomb (SAE 660 / C93200) | 35 – 45 MPa (modéré) | Graissage quotidien requis | Industrie légère et agriculture générale |
| Bronze au manganèse (C86300 haute résistance) | 70 – 90 MPa (usage intensif) | Graissage périodique requis | Liaison de godet sévère pour le terrassement et l'exploitation minière |
| Acier cémenté (8620 cémenté 60HRC) | 120 – 150 MPa (choc extrême) | Graissage + Moly Haute Pression | Emballeurs de déchets, mâchoires de cisaillement, concasseurs lourds |
| Composite enroulé en fibre PTFE (Duralon) | 100 – 140 MPa (zéro graissage) | 100% SANS GRAISSE Autolubrifiant | Pivots sous-marins, de qualité alimentaire et inaccessibles |
N'installez jamais une goupille en acier au carbone 1045 commercial non durci dans une chape à cylindre lourd. La norme 1045 a une dureté superficielle de seulement 18 à 22 HRC ; il se déformera et se rayera en quelques semaines contre une bague en bronze au manganèse ou en acier trempé.
Matériau du noyau de base : acier allié chrome-molybdène 4140 ou nickel-chrome 8620, trempé et revenu pour une résistance du noyau (28-32 HRC) afin d'absorber les chocs de flexion extrêmes sans casser.
Cémentation de surface : trempée par induction ou cémentée en profondeur à 58 à 62 HRC jusqu'à une profondeur minimale de 1,5 mm (0,060").
Finition de surface : rectifiée avec précision et polie à Ra ≤ 0,2 μm (8 micro-pouces). . Dans les environnements marins corrosifs, de sel de déglaçage ou d'engrais chimiques, spécifiez un chromage dur de 25 microns ou une couche de finition de nitruration liquide QPQ sur le boîtier durci.
Vous êtes confronté à des grippages persistants, à des joints de pivot cliquetants ou à des fissures d'oreilles de chape dans votre parc d'équipements ?
Contactez le groupe d’ingénierie spécialisé du HCIC. Nous fabriquons des cylindres personnalisés robustes équipés de bagues en bronze au manganèse, en alliage cémenté ou en composite autolubrifiant, associées à des broches certifiées trempées par induction 58-62 HRC conçues pour une fiabilité sans temps d'arrêt.