Intensification de la pression dansvérins hydrauliquesIl s'agit d'un problème de conception de circuit qui peut rester invisible pendant le fonctionnement normal et apparaître uniquement lorsqu'une chambre se bloque, qu'une vanne se ferme, que la température de l'huile change ou qu'une charge force un mouvement dans une direction inattendue.
La cause fondamentale est la surface inégale des deux côtés d’un piston à tige unique. Lorsque l’huile est emprisonnée d’un côté et que l’autre côté est sous pression ou forcé de se déplacer, le piston peut agir comme un intensificateur hydraulique. La pression résultante dans la chambre bloquée peut être supérieure à la pression fournie par la pompe.
Le verrouillage thermique est un risque connexe. Si de l'huile est emprisonnée entre des vannes fermées et que la température du cylindre augmente, le fluide se dilate à l'intérieur d'un volume presque fixe. L'augmentation de pression peut agir sur les joints, les raccords, les vannes, les tubes et les composants du cylindre même si la pompe ne fonctionne pas.
Pour les acheteurs OEM, la question clé n’est pas seulement « Quelle est la pression de service du cylindre ? » Il s’agit également de « Quelle pression le cylindre peut-il voir lorsque le circuit est bloqué, chauffé, abaissé, arrêté ou reculé ? »
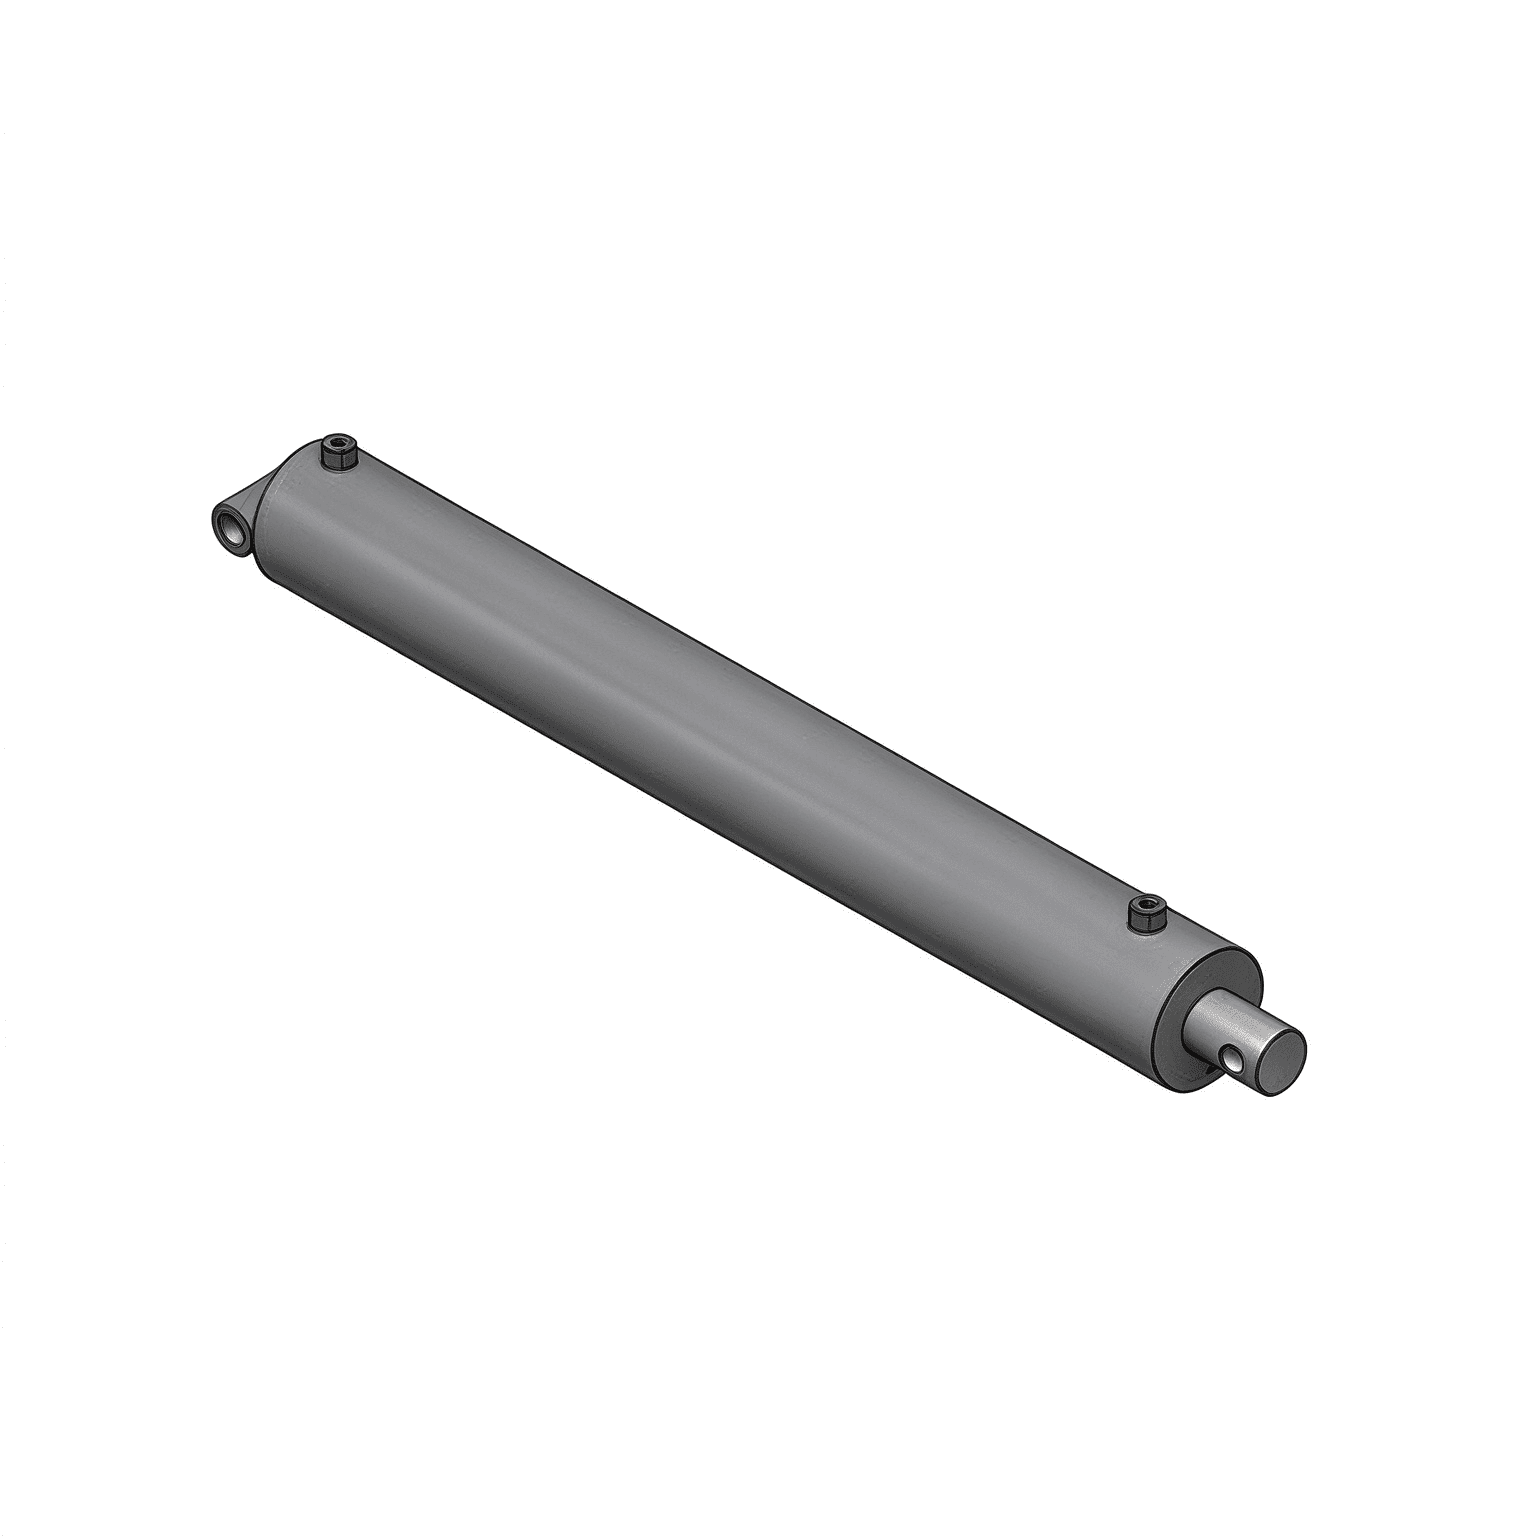
Un conventionnelvérin hydraulique monotigea une zone de piston complète du côté du capuchon et une zone annulaire plus petite du côté de la tige. La tige occupe une partie de la surface du piston côté tige.
Si le côté capuchon est sous pression alors que le volume côté tige ne peut pas se décharger, la force transmise par le piston agit sur la plus petite zone côté tige. Une relation de premier passage est :
Cette relation est un outil de sélection technique. Il suppose une condition statique simplifiée et ne remplace pas une analyse complète du circuit. La pression réelle dépend des fuites, de la teneur en air emprisonné, de la compressibilité du fluide, de la conformité structurelle, du comportement du joint, de la réponse de la vanne, de la friction, de la température et de la direction du mouvement.
Le rapport de surface est la raison pour laquelle un cylindre peut subir une pression côté tige qui dépasse la pression de la pompe. Le cylindre ne crée pas d’énergie à partir de rien ; il échange force et déplacement à travers la géométrie du piston tandis que le volume bloqué subit une pression différente.

Supposons, uniquement pour illustrer la relation entre les zones, que :
- La surface du piston côté capuchon est de 10 po²
- La surface annulaire côté tige est de 7 po²
- La pression côté bouchon est de 2 100 psi
- La chambre côté tige ne peut pas se décharger
L’estimation simplifiée de l’intensification est la suivante :
Il ne s’agit pas d’une évaluation de produit, d’un résultat de test ou d’une approbation de conception. Il s'agit d'un exemple de calcul montrant pourquoi un cylindre conçu pour la pression de la pompe peut encore nécessiter une révision de la chambre opposée et de la disposition des soupapes.
Si la surface côté tige est beaucoup plus petite que la surface côté capuchon, le rapport de pression théorique devient plus sévère. La machine elle-même peut relâcher ou limiter la pression par le biais d'une fuite, d'une soupape de décharge ou d'un mouvement structurel, mais ces chemins doivent être intentionnellement conçus et vérifiés.
La condition classique est une pression appliquée à l'extrémité du capuchon tandis que l'extrémité de la tige est bloquée par une vanne directionnelle fermée, une vanne de maintien de charge, un clapet anti-retour piloté ou un chemin de fluide gelé.
Le risque augmente lorsque le cylindre est poussé vers la rétraction par la charge ou par la pression entrante à l'extrémité du bouchon. L’huile côté tige n’a nulle part où aller, la pression peut donc augmenter rapidement.
Des vannes de maintien de charge sont utilisées pour empêcher tout mouvement incontrôlé. Ce sont des composants de sécurité importants, mais le circuit doit toujours fournir un chemin contrôlé pour l'huile emprisonnée pendant l'extension, la rétraction, l'arrêt et les changements thermiques.
Un agencement de vannes qui maintient une charge suspendue dans un état peut créer un piège à pression dans un autre état. L'examen doit couvrir le démarrage, le mouvement normal, l'arrêt d'urgence, la défaillance du tuyau, la mise hors tension des vannes et l'isolement pour maintenance.
Un cylindre entraîné contre une butée dure peut créer un pic de pression ou emprisonner du fluide si la vanne continue de fournir du débit. La butée mécanique n'enlève pas l'énergie hydraulique ; il transfère la charge dans la structure, le cylindre, les supports et le circuit.
Le contrôle de fin de course, les réglages des amortisseurs, les trajectoires de dégagement et les arrêts de la machine doivent donc être revus ensemble. Un coussin ne remplace pas un chemin de limitation de pression correctement conçu.
Certains circuits connectent intentionnellement les orifices des cylindres de manière à modifier la vitesse ou à utiliser de l'huile déplacée côté tige. Ces circuits peuvent créer des relations inhabituelles de pression et de débit. Un calcul de cylindre standard peut ne pas décrire les pressions réelles des ports.
Le schéma doit identifier chaque connexion entre les chambres du capuchon et de l'extrémité de la tige, y compris les chemins de régénération, les lignes pilotes, les vannes de séquence et les contrôles de débit.
L'huile hydraulique se dilate lorsque sa température augmente. Si l’huile est emprisonnée dans un volume rigide ou presque rigide, l’expansion n’a nulle part où aller et la pression augmente.

L'augmentation de la pression est influencée par les propriétés du fluide, le volume piégé, le changement de température, la teneur en air, l'élasticité des composants et la disponibilité de fuites ou de soulagement. Une estimation simplifiée de la dilatation thermique peut aider à montrer la direction du risque, mais elle ne doit pas être utilisée comme prévision finale de la pression sans les données sur le fluide et la conformité du système.
Un verrouillage thermique peut se produire lorsque :
- Un cylindre est isolé par deux vannes fermées
- Les contrôles pilotés piègent les deux ports
- Les attaches rapides sont déconnectées avec de l'huile emprisonnée entre elles
- Une machine est déplacée du froid vers un atelier chaud
- La lumière du soleil ou une autre source de chaleur réchauffe un ballon isolé
- Un circuit de maintien de charge empêche l'égalisation normale de la pression
La pompe peut être arrêtée pendant que la pression augmente. C'est pourquoi le personnel de maintenance ne doit pas supposer qu'un circuit hydraulique hors tension est sans pression.
Identifiez les volumes piégés et calculez ou testez le chemin de pression pour l’extrémité du capuchon et l’extrémité de la tige. Incluez les fuites de vannes, la dilatation thermique, l’air emprisonné et la conformité structurelle.
Un circuit peut nécessiter un dispositif de décharge, un volume d'expansion, un agencement d'accumulateur ou un chemin d'appoint contrôlé. La bonne solution dépend de la charge, du danger, de l'architecture de la vanne et des exigences applicables en matière de conception de la machine.
N'ajoutez pas de soupape de décharge sans vérifier son réglage de pression, sa capacité de débit, son itinéraire de décharge et son interaction avec la fonction de maintien de charge.
Vérifiez le tube du cylindre, le piston, la tige, les joints, les ports, les tuyaux, les raccords, les vannes, les collecteurs et la structure de montage. Le réglage de décharge de la pompe ne correspond pas automatiquement à la pression maximale observée dans chaque chambre bloquée.
Examinez l'arrêt normal, l'arrêt d'urgence, la perte d'alimentation électrique, la défaillance du tuyau, le retour du tiroir de vanne, la perte de pression pilote et l'isolation de maintenance manuelle. Une condition de maintien sûre peut toujours nécessiter un chemin de décompression.
Définissez les conditions de démarrage à froid, la température de fonctionnement, les conditions de stationnement, la température de stockage et l'exposition directe à la chaleur. Si une bouteille peut être isolée alors que le fluide est piégé, la pression thermique doit être prise en compte dans l'examen des risques.
Une intensification de la pression ou un blocage thermique peut être suspecté lorsque la machine affiche :
- Une panne de tuyau ou de raccord côté tige malgré une pression normale de la pompe
- Un modèle d'extrusion de joint sans événement de surpression de pompe correspondant
- Un cylindre qui devient difficile à déplacer après réchauffement ou refroidissement
- Une valve de maintien de charge qui se verrouille plus étroitement que prévu
- Pression restante après l'arrêt de la pompe
- Un raccord qui ne peut pas être desserré en toute sécurité lors de la maintenance
- Une soupape de décharge qui s'ouvre uniquement après un arrêt ou un changement de température
- Pics de pression inexpliqués lorsqu'un vérin atteint une butée mécanique
Ces symptômes ne sont pas la preuve d’un seul mécanisme. Ils indiquent que la pression du port et le comportement du volume bloqué doivent être mesurés et cartographiés.

1. Sécurisez la machine. Suivez la procédure d'isolation et de stockage d'énergie du fabricant de la machine. Ne desserrez pas un raccord pour « voir si une pression est présente ».
2. Enregistrez les pressions des deux ports. Mesurez la pression au niveau des orifices du cylindre dans les conditions de charge et de température pertinentes, et pas seulement au niveau de la pompe.
3. Suivez la logique de la vanne. Identifiez les clapets anti-retour pilotés, les vannes d'équilibrage, les vannes de séquence, les contrôles de débit et tout raccordement de régénération.
4. Identifiez les volumes piégés. Marquez chaque section qui peut être isolée par des vannes fermées ou des coupleurs déconnectés.
5. Vérifiez l'historique des températures. Enregistrez les températures du fluide et de l’environnement avant, pendant et après l’événement de pression.
6. Inspectez l'emplacement de la panne. Comparez les joints, raccords, tuyaux et cavités de valve côté tige et côté capuchon pour détecter les dommages liés à la pression.
7. Vérifiez la révision du dessin. Confirmez que les modifications sur le terrain n'ont pas supprimé un chemin de décharge ni modifié la plomberie de la vanne.
8. Effectuez un nouveau test dans des conditions contrôlées. Utilisez des instruments appropriés et un plan de test documenté avant de remettre la machine en service.
Un fabricant peut fournir une réponse plus utile lorsque la demande comprend :
- Alésage du cylindre, diamètre de la tige, course et disposition de montage
- Tailles des ports d'extrémité de capuchon et d'extrémité de tige et acheminement des tuyaux
- Schéma hydraulique avec symboles de vannes et lignes pilotes
- Pression de décharge de la pompe et pression mesurée à chaque port du cylindre
- Direction de la charge, condition de charge suspendue et butées mécaniques
- Références des soupapes de maintien de charge, des soupapes d'équilibrage et des clapets anti-retour
- Type de fluide, plage de température et état du volume piégé
- Comportement d'arrêt normal, d'arrêt d'urgence et de perte de puissance
- Photos de joints, raccords, flexibles ou vannes défectueux
- Fonction de maintien requise et exigences de sécurité des machines applicables
Une seule valeur de pression de pompe suffit rarement à diagnostiquer une intensification de la pression.
Le calcul de surface illustratif ne constitue pas une estimation de pression. L'article n'attribue pas de réglage de décharge universel, de taille de vanne, de plage de température autorisée ou de pression de service sûre à un cylindre non spécifié.
La limite de pression correcte doit provenir du dessin actuel du cylindre, des spécifications des matériaux et des joints, de la conception du circuit, des données de la vanne, des preuves de test et de l'évaluation des risques de la machine. Un catalogue Parker, un article hydraulique général ou une formule peuvent expliquer le mécanisme, mais aucun d'entre eux ne remplace l'examen final de l'application.
HCIC, également connue sous le nom de Jinan Huachen Industrial Co., Ltd., développe et fabrique des vérins hydrauliques et des groupes hydrauliques pour les véhicules, la gestion des déchets, la construction et les équipements industriels. Pour un examen de l'intensification de la pression, fournissez le circuit complet et les conditions de fonctionnement mesurées afin que le cylindre puisse être évalué dans le cadre de la machine, et non de manière isolée.