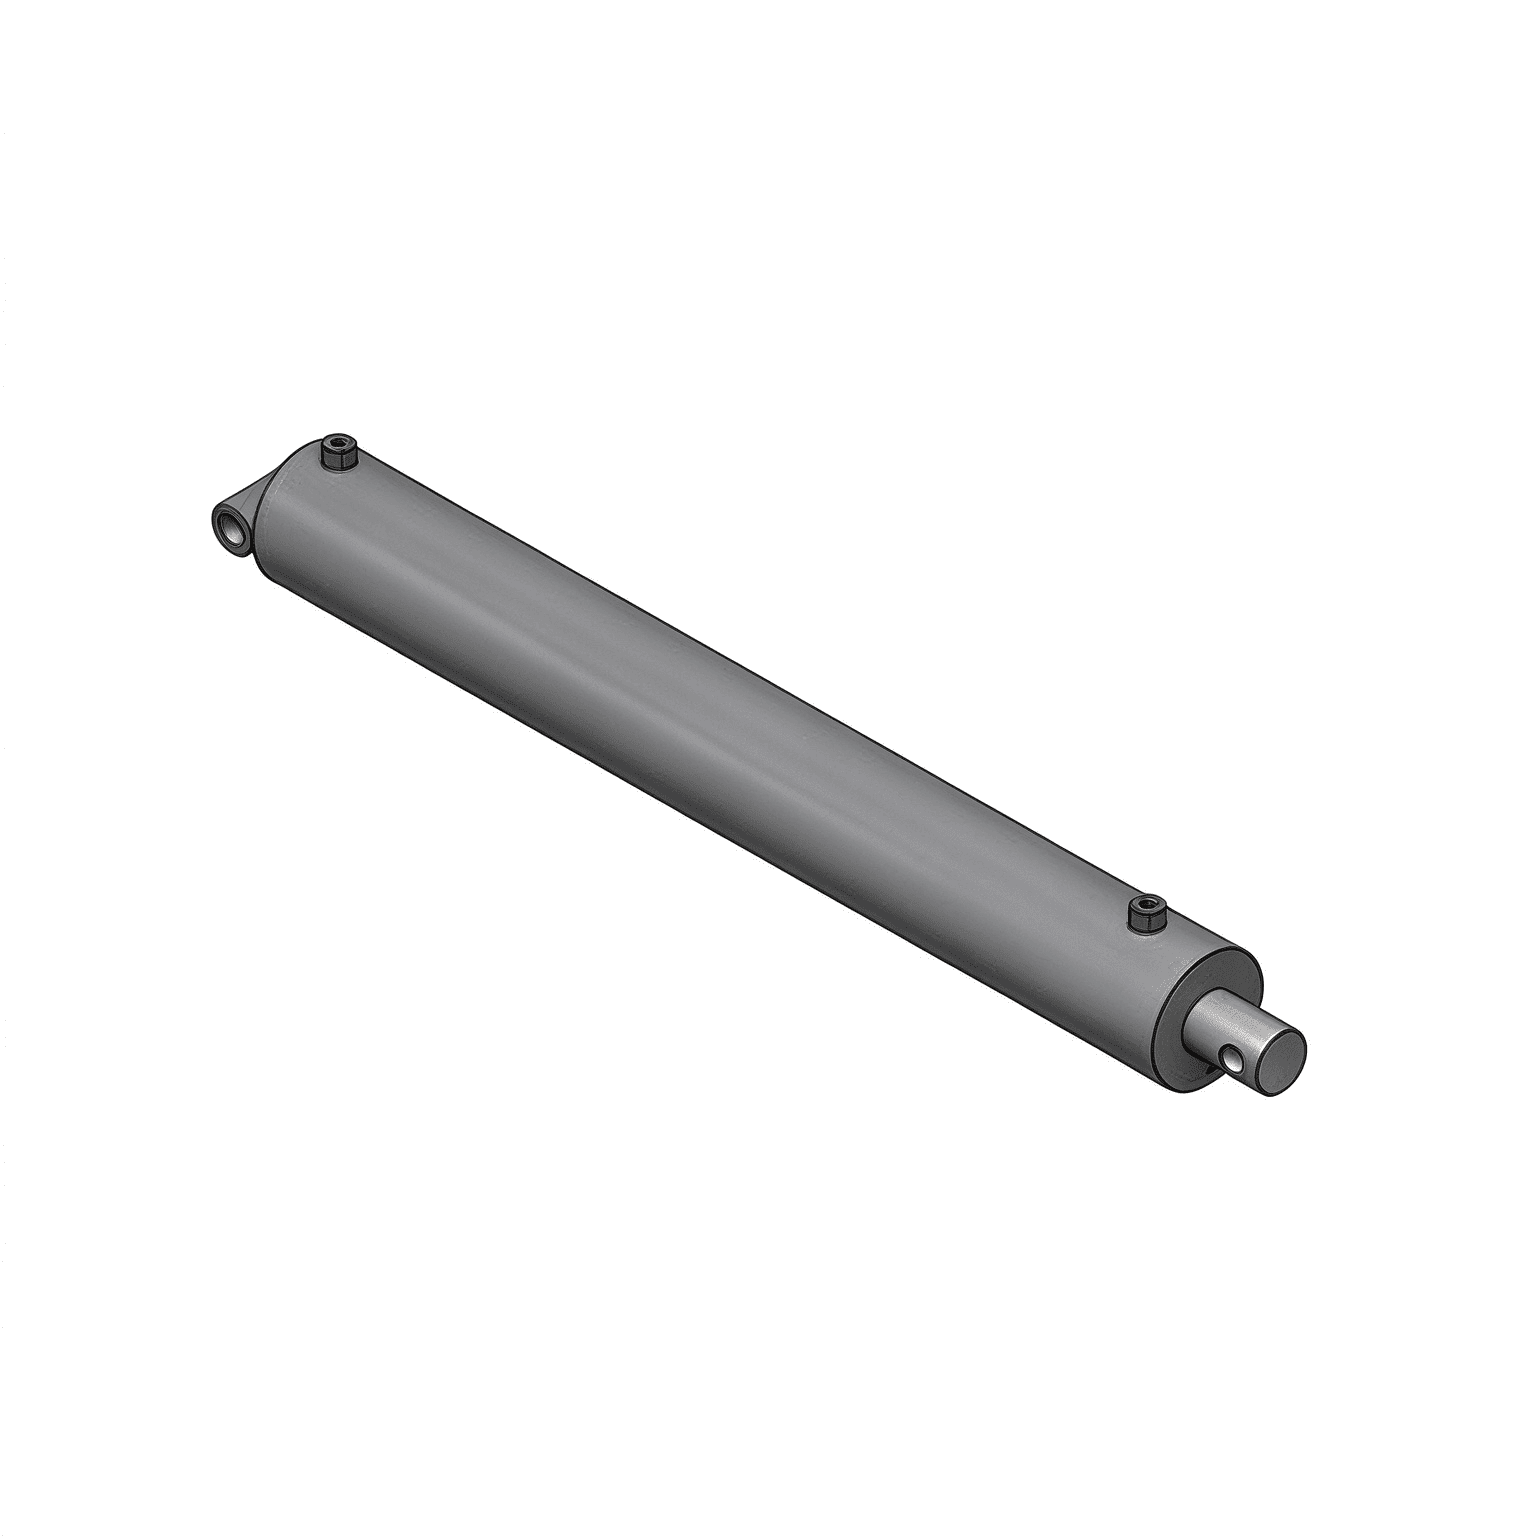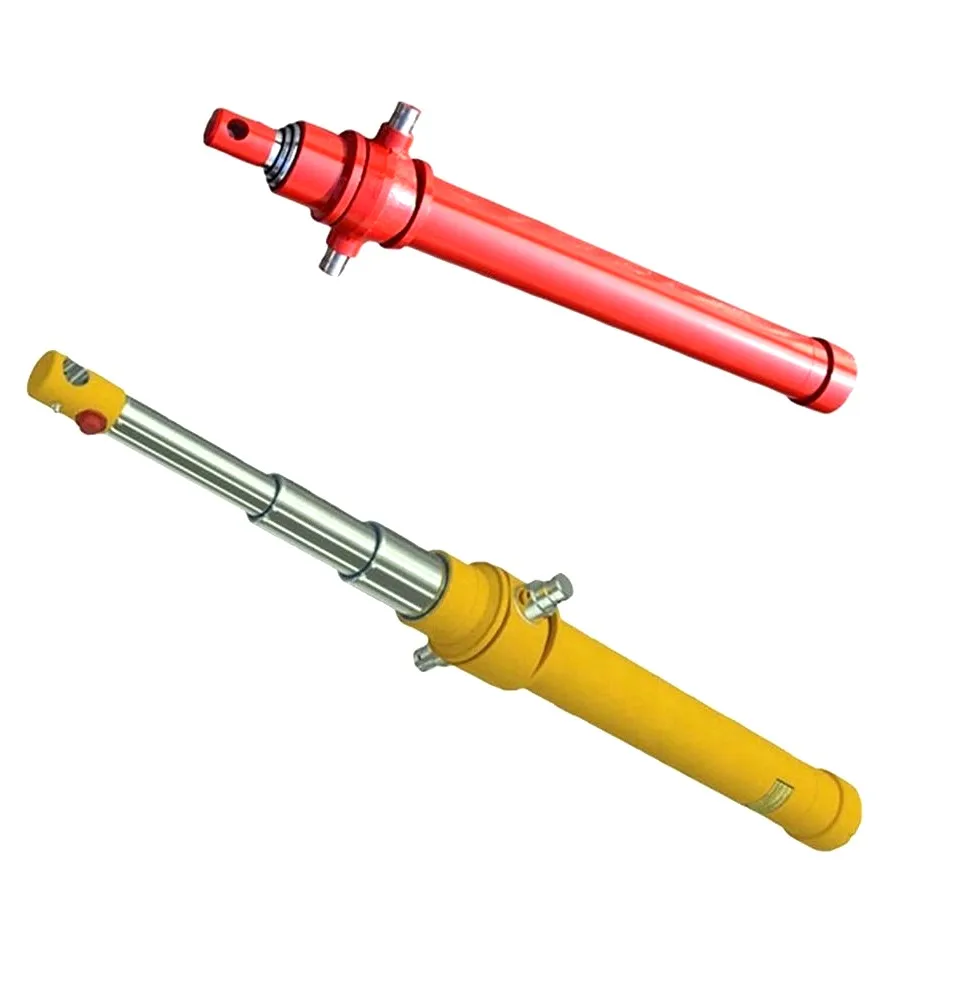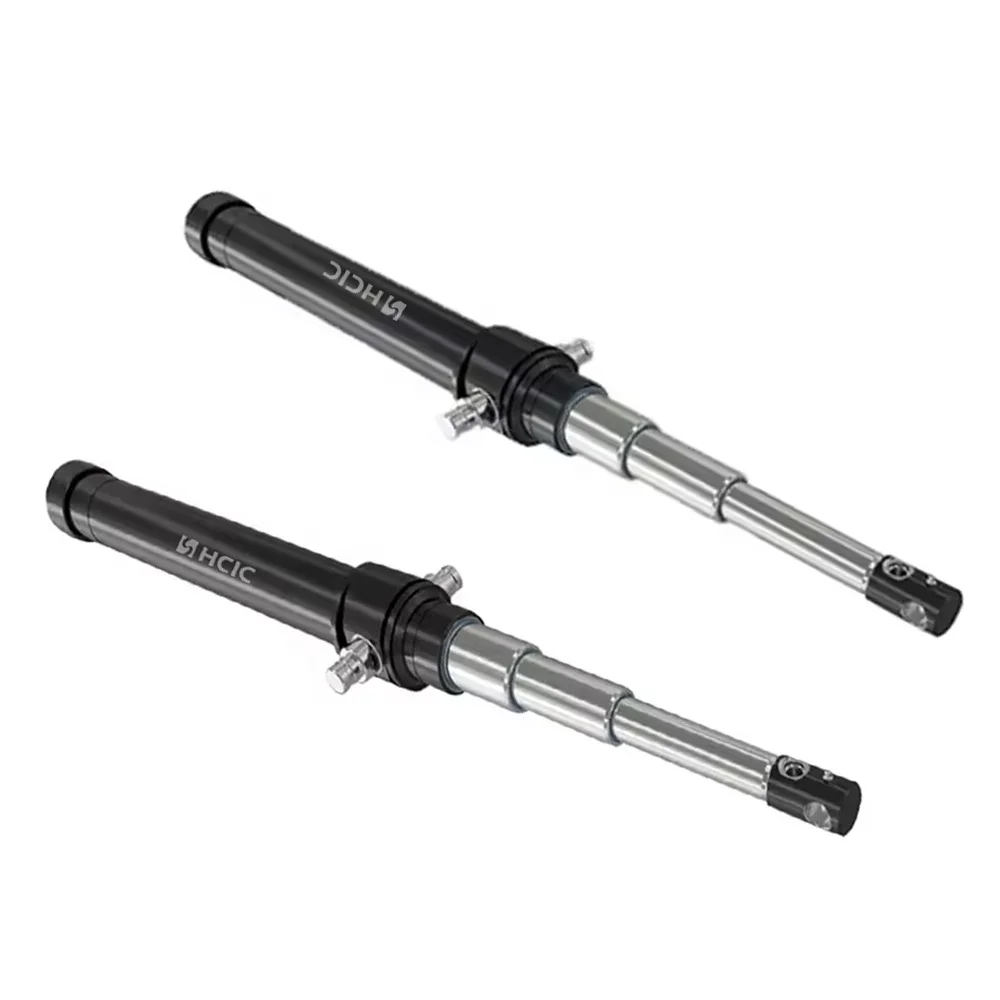
Vérin hydrauliqueLe diesel fait l'objet de plus d'attention dans les enquêtes de défaillance, car les dommages visibles apparaissent souvent sur le joint, tandis que le problème initial peut provenir du circuit, de la procédure de mise en service ou du dispositif de contrôle de charge.
Le mécanisme n’est pas une fuite de carburant ou un événement d’allumage électrique. Il s'agit de la compression et du chauffage rapides de l'air mélangé à de l'huile hydraulique. Lorsque l'air est aspiré dans une chambre de cylindre puis comprimé rapidement, la température locale peut devenir suffisamment élevée pour endommager le matériau du joint. Le résultat peut inclure des joints brûlés, durcis ou fissurés, des composants décolorés et une défaillance répétée après un remplacement de joint apparemment correct.
Pour les acheteurs OEM, le message pratique est simple : le remplacement du joint endommagé ne constitue pas une mesure corrective complète tant que la source d’entrée d’air et l’état de pression qui a comprimé l’air n’ont pas été étudiés.
Le diesel hydraulique, également appelé effet diesel, se produit lorsque de l'air est présent dans l'huile hydraulique et que le mélange air-huile est soumis à une compression rapide. Le nom vient de la similitude avec la chaleur générée lorsque le gaz est comprimé dans un moteur diesel. Dans un vérin hydraulique, l'événement peut se produire localement au niveau d'un joint, à l'intérieur d'une chambre ou lors d'une transition rapide de pression.
La distinction la plus importante est entre l'air dissous et l'air entraîné ou libre. L'huile hydraulique peut contenir de l'air en solution sans provoquer de défaut immédiat. Le risque change lorsque la pression chute ou que le circuit crée une pression négative, permettant à l'air de sortir de la solution ou d'entrer par un joint, un tuyau, un raccord ou l'entrée de la pompe. Des bulles deviennent alors disponibles pour une compression rapide.
A vérin hydrauliquepeut donc présenter des dommages dus au diesel même en l'absence de fuite d'huile externe évidente. Un joint de tige est conçu principalement pour retenir le fluide sous pression. Dans des conditions de pression négative, cela n’empêche pas l’air d’être aspiré vers l’intérieur.
Une séquence typique contient quatre étapes :
1. L'air entre ou se sépare de l'huile. Cela peut se produire lors du remplissage, du rinçage, d'une purge incomplète, d'une pression négative, de connexions desserrées, d'une vanne défectueuse ou d'un problème d'entrée de pompe.
2. Le mélange air-huile atteint une zone de compression. Une chambre, une interface de joint ou un passage restreint peut créer une transition rapide de pression.
3. La compression génère de la chaleur. Plus le temps pendant lequel le gaz est comprimé est court, plus l'événement thermique local peut devenir grave.
4. Le matériau du joint est endommagé. Le joint peut brûler, durcir, se fissurer, perdre sa géométrie de lèvre ou présenter une décoloration localisée.
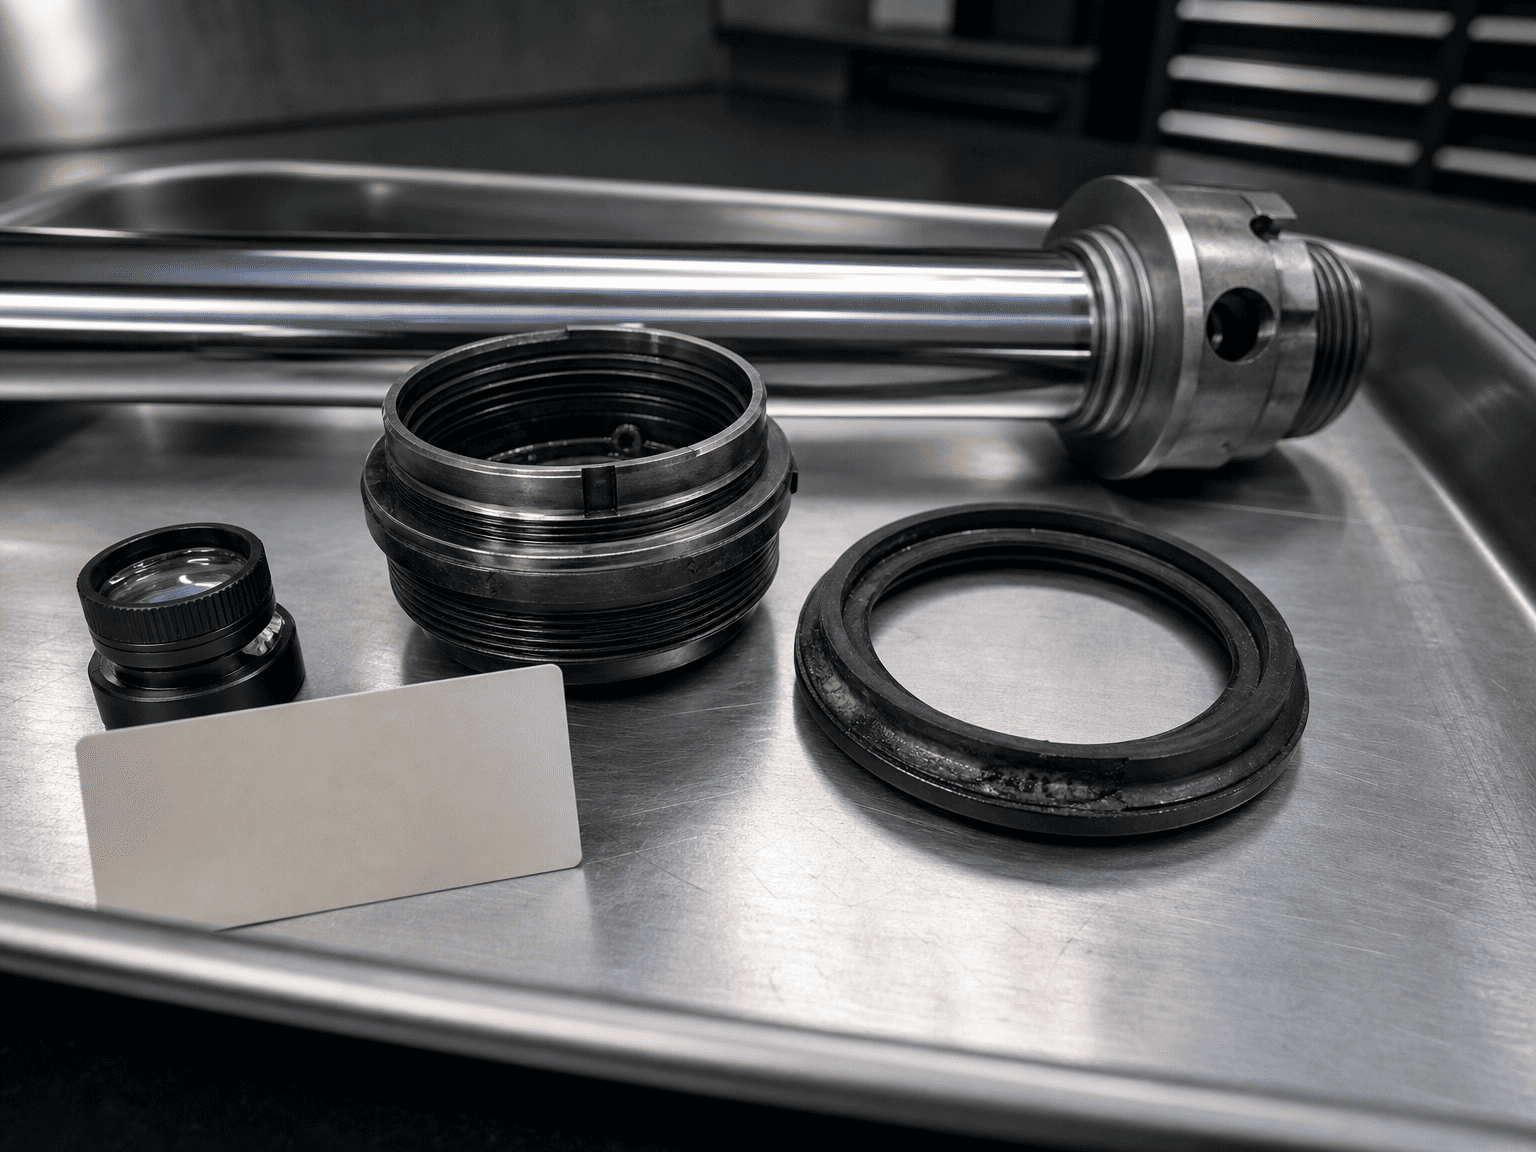
Le résultat visible peut être confondu avec une usure ordinaire. L'usure ordinaire est généralement répartie sur une surface de contact. Les dommages causés par le diesel sont plus susceptibles de montrer une zone brûlée très localisée, un matériau fragile, une décoloration semblable au carbone ou une section transversale du joint qui semble affectée par la chaleur plutôt que simplement abrasée.
Une conclusion médico-légale doit toujours être basée sur l’inspection complète des composants. Un joint brûlé est la preuve d'un éventuel événement de température élevée, et non en soi la preuve d'un défaut spécifique du circuit.
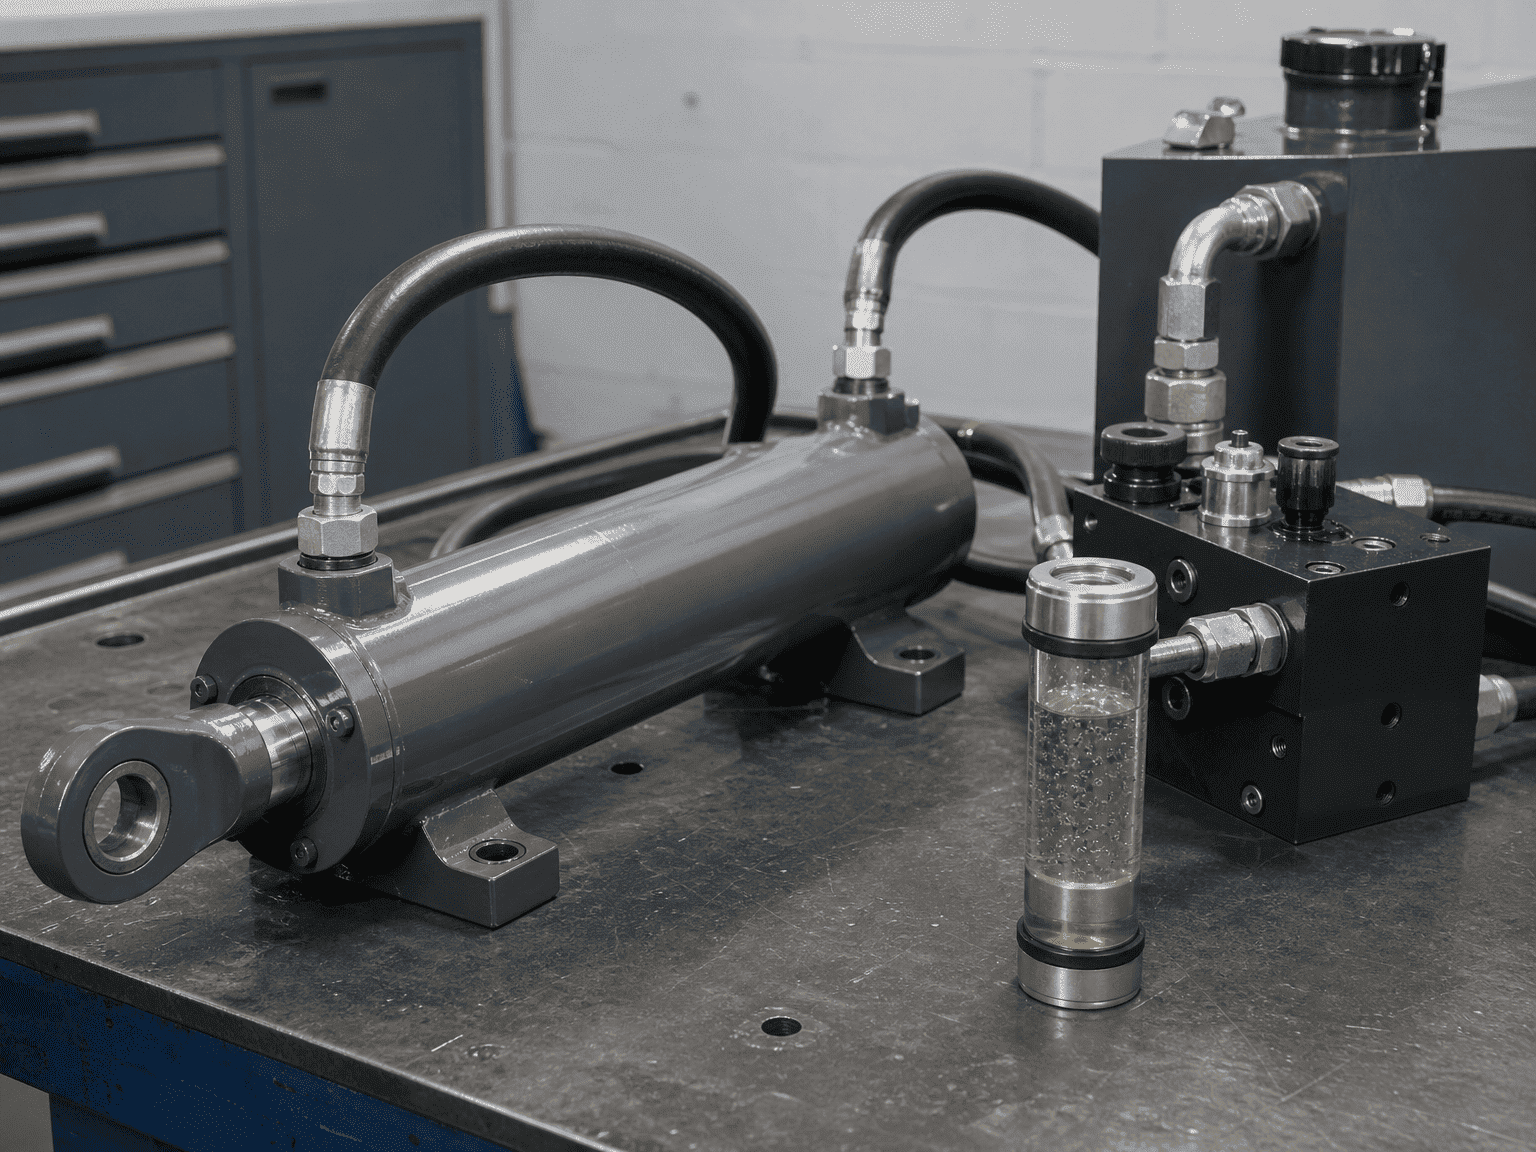
Si unvérin hydrauliqueest rempli et démarré sans purger ses chambres, de l'air peut rester dans l'extrémité du capuchon, l'extrémité de la tige, les flexibles ou les points hauts du circuit. Le premier mouvement rapide peut comprimer cet air avant que l’opérateur ne reconnaisse le problème.
La mise en service doit être planifiée en fonction de l'orientation et du circuit réels du cylindre. Un cylindre horizontal, un long tuyau et un bloc de vannes au-dessus ou en dessous du cylindre peuvent emprisonner l'air à différents endroits. Le point de purge qui fonctionne sur une machine ne peut pas éliminer l'air d'une autre configuration.
Une charge peut entraîner un cylindre plus rapidement que la pompe ne fournit du fluide à la chambre active. Cela peut créer une condition de basse pression du côté de la tige ou d’une autre chambre. L'air peut alors être aspiré au-delà du joint de tige ou libéré de la solution contenue dans l'huile.
Ce risque est courant dans les applications où la gravité, une flèche, une benne basculante ou une autre masse en mouvement assiste le mouvement du vérin. Le circuit doit contrôler la charge plutôt que de permettre à la charge d'entraîner l'actionneur dans une condition d'alimentation incontrôlée.
Les vannes à flotteur, les vannes de contrôle de charge, les dispositifs de contrepoids et autres dispositifs de protection influencent la façon dont l'huile se déplace lorsqu'une charge dépasse la pompe. Une vanne bloquée, mal réglée, mal raccordée ou inadaptée à la charge peut créer une condition de pression permettant l'entrée d'air.
Une vanne ne doit pas être jugée uniquement en fonction du mouvement du cylindre. L'examen doit porter sur le comportement de la vanne lors du démarrage, de la descente, de l'arrêt et des changements rapides de charge.
Une fuite côté aspiration peut permettre à l’air d’entrer sans produire la même fuite d’huile visible que celle observée sur un raccord côté pression. Les extrémités des tuyaux, les adaptateurs, les joints, les raccords d'entrée de la pompe et les orifices du cylindre doivent être vérifiés pour déceler tout jeu, dommage et méthode d'étanchéité incorrecte.
L'inspection doit suivre le trajet du fluide et ne pas s'arrêter au niveau du presse-étoupe du cylindre. Si le système contient un tuyau flexible, un raccord rapide ou un collecteur qui a été modifié lors d'une réparation, incluez-le dans l'enquête.
Un faible niveau de liquide, une crépine d'aspiration restreinte, une fuite dans la conduite d'admission ou un problème de pompe peuvent introduire de l'air dans le circuit hydraulique avant que l'huile n'atteigne le cylindre. Le cylindre est alors l’endroit où le dommage devient visible, pas nécessairement l’endroit où le défaut a commencé.
Photographiez le sceau avant de le nettoyer. Enregistrez sa position, son orientation, sa dureté, sa couleur, l'état des lèvres et tout matériau manquant. Gardez le piston, le presse-étoupe, la tige et le tube du cylindre correspondants à disposition pour inspection.
Ne jetez pas le sceau défectueux avant de documenter les dommages. L'emplacement de la brûlure peut aider à distinguer un événement côté tige d'un événement côté piston ou un piège à pression localisé.
Rechercher:
- Zones localisées brunes, noires ou vernissées
- Matériau du joint durci ou cassant
- Fissures qui suivent une région affectée par la chaleur
- Bords fondus ou perte de définition des lèvres
- Dommages similaires sur plusieurs sceaux
- Décoloration à proximité d'une zone de transition de pression ou de débit restreint
Ces signes doivent être comparés aux rayures des tiges, au jeu d'extrusion, aux marques de contamination, à l'incompatibilité chimique et à l'exposition à une surchauffe. Plusieurs modes de défaillance peuvent survenir simultanément.
Demandez si le cylindre a été pré-rempli, si les chambres ont été purgées, combien de cycles sans charge ont été effectués et si le cylindre a été enfoncé jusqu'aux butées lors du démarrage initial.
Un dossier de mise en service doit identifier le fluide, l'état du filtre, le réglage des vannes, la pression d'essai, la séquence de mouvements et tout bruit anormal ou mouvement spongieux. S'il n'existe aucun enregistrement, traitez le premier cycle de fonctionnement comme une condition inconnue plutôt que de supposer que le cylindre a été correctement purgé.
Vérifiez le type de vanne, la plomberie, le réglage, la réponse et l'état sous la charge réelle. Confirmer que le circuit maintient le cylindre alimenté pendant un mouvement excessif et ne permet pas une condition de vide incontrôlée.
N'augmentez pas le réglage d'une vanne simplement pour accélérer le mouvement de la machine. Le réglage doit être examiné par rapport au vérin, à la charge, au tuyau, à la vanne et à la disposition structurelle.
Inspectez le niveau du réservoir, la conduite d'aspiration, la crépine, les joints d'entrée de la pompe, les extrémités des tuyaux et les raccords rapides. Vérifiez la formation de mousse, les mouvements spongieux, la vitesse instable et le bruit qui change avec la température ou le sens du cycle.
Si de l'air est détecté, corrigez le chemin d'entrée avant d'installer un nouveau joint. Sinon, le remplacement pourrait échouer de la même manière.
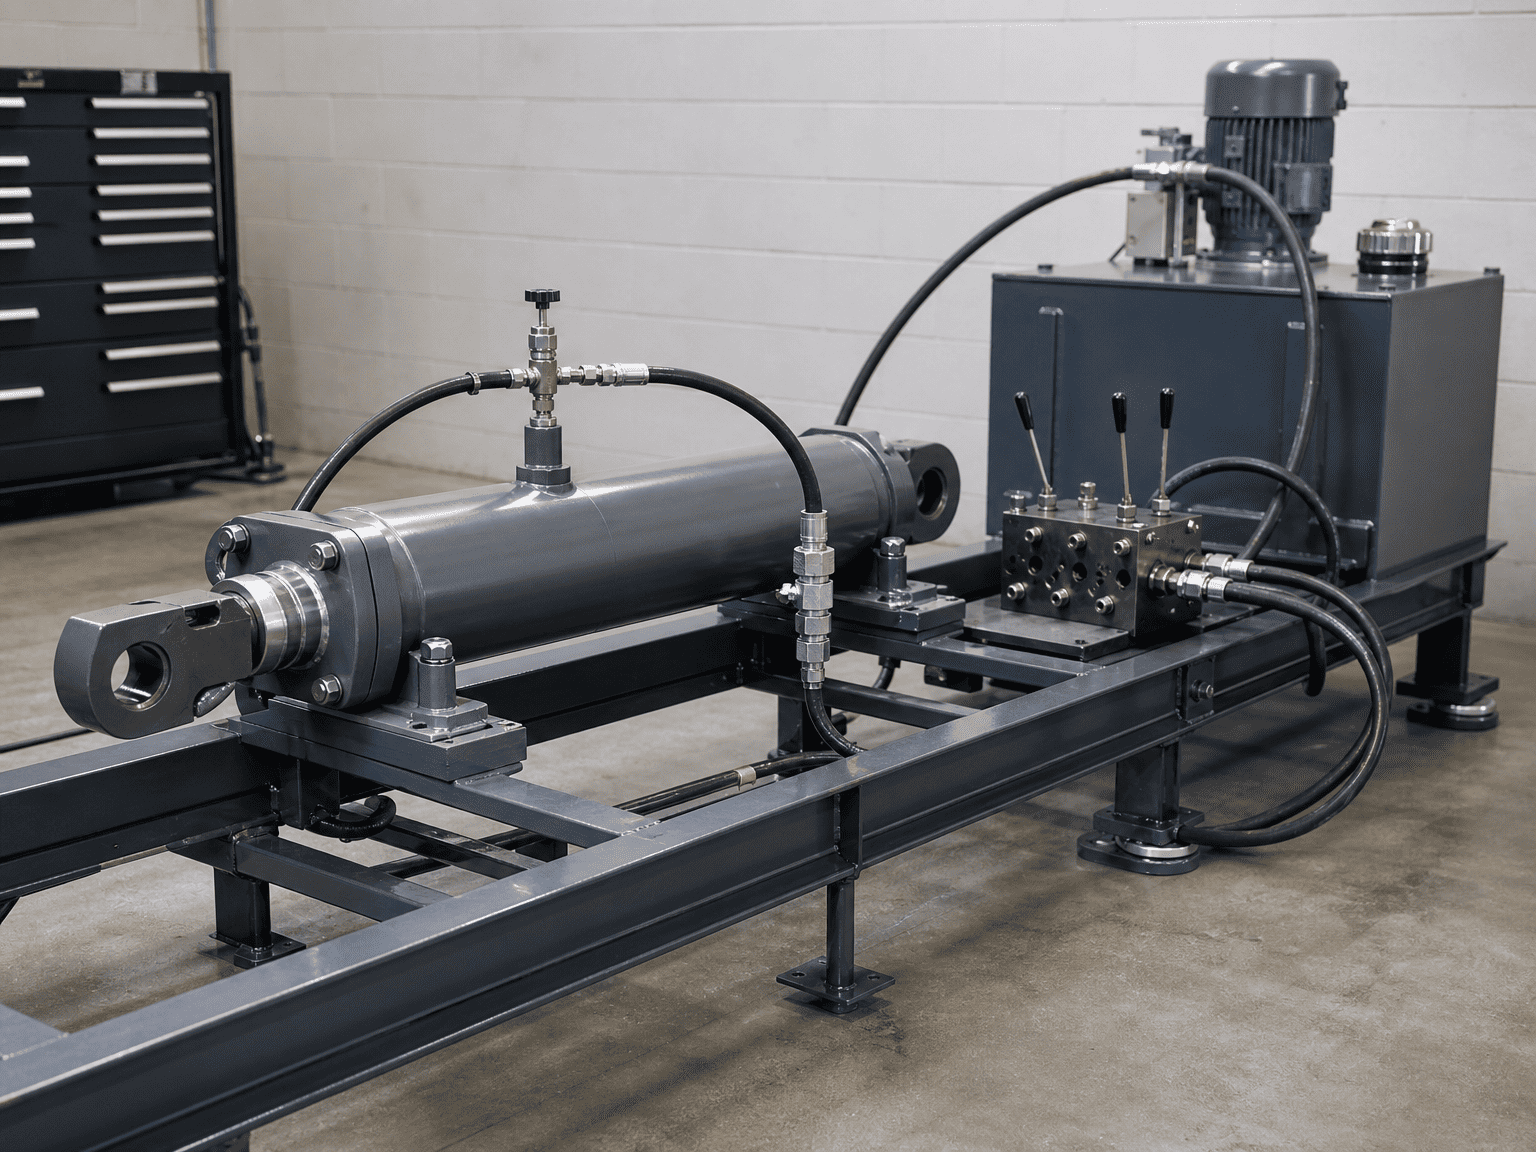
Une séquence de mise en service plus sûre est de par sa conception prudente :
La procédure exacte doit suivre les instructions du fabricant de la machine et les exigences du fournisseur de vérins. La séquence ci-dessus est un cadre d'examen technique et non une procédure de mise en service universelle.
Une enquête utile sur le dieselage ou le brûlage répété des phoques devrait inclure :
- Alésage du cylindre, diamètre de la tige, course et style de montage
- Direction de la charge et si la charge peut dépasser le cylindre
- Schéma hydraulique et références des vannes
- Disposition de l'entrée de la pompe et état du niveau du réservoir
- Pression de travail et pression pendant l'événement de défaillance
- Débit et vitesse de cylindre estimée
- Procédure de mise en service et de purge utilisée
- Type de fluide, température et état de propreté
- Photographies des joints défaillants et des surfaces de contact
- Nombre de cycles avant la panne et si la panne est reproductible
- Toute modification récente apportée aux tuyaux, vannes, raccords, joints ou logiciels
Ces informations permettent à l'examen de distinguer un problème de conception de cylindre de l'ingestion d'air, du contrôle des vannes, de l'installation ou de la mise en service.
Un joint brûlé ne prouve pas automatiquement que le matériau du joint était défectueux. Cela ne prouve pas que la pression de la bouteille a dépassé la valeur nominale du catalogue, ni que la contamination en était la seule cause.
Une conclusion techniquement défendable nécessite des preuves provenant du joint, des surfaces du cylindre, du circuit hydraulique, de la séquence de fonctionnement et du dossier de maintenance. Si les preuves disponibles sont incomplètes, l’affirmation correcte est que le diesel est un mécanisme de défaillance suspecté nécessitant une confirmation.
HCIC, également connue sous le nom de Jinan Huachen Industrial Co., Ltd., développe et fabrique des vérins hydrauliques et des groupes hydrauliques pour les véhicules, la gestion des déchets, la construction et les équipements industriels. Pour une enquête sur le diesel, fournissez la preuve complète de la défaillance et les données du circuit plutôt que seulement le joint défectueux.