Si le passage aux fluides ignifuges élimine les incendies catastrophiques dans les ateliers et les mines, il a déclenché une vague inattendue de pannes prématurées de vérins hydrauliques sur le terrain. Les superviseurs de maintenance de flotte et les constructeurs de machines OEM rapportent que les cylindres standard, fonctionnant parfaitement avec de l'huile minérale, subissent une éruption complète du joint de tige, un fonctionnement collant du cylindre et un contournement interne du piston en seulement 250 à 500 heures de fonctionnement après le changement de fluide.
| Classification des fluides | Base chimique et composition | Température de fonctionnement et sécurité |
|---|---|---|
| ISO HFA/HFB | Émulsions à haute teneur en eau (5% à 40% d'huile dans l'eau) | 55 °C maximum ; résistance au feu extrême mais mauvais pouvoir lubrifiant à psi élevé |
| ISO HFC (le plus courant) | Solution Eau-Glycol (35% à 45% d'eau dans le polymère) | 60 °C maximum ; ininflammable; sujet aux attaques hydrolytiques des uréthanes |
| ISO HFDU (Haute Performance) | Esters de polyol synthétiques (anhydres / sans eau) | Jusqu'à 120°C ; biodégradable avec un excellent pouvoir lubrifiant ; attaques NBR |
| ISO HFD-R (Aviation Extrême) | Esters de phosphate (base de phosphore synthétique) | 150 °C maximum ; attaque chimique sévère sur tous les joints industriels standards |
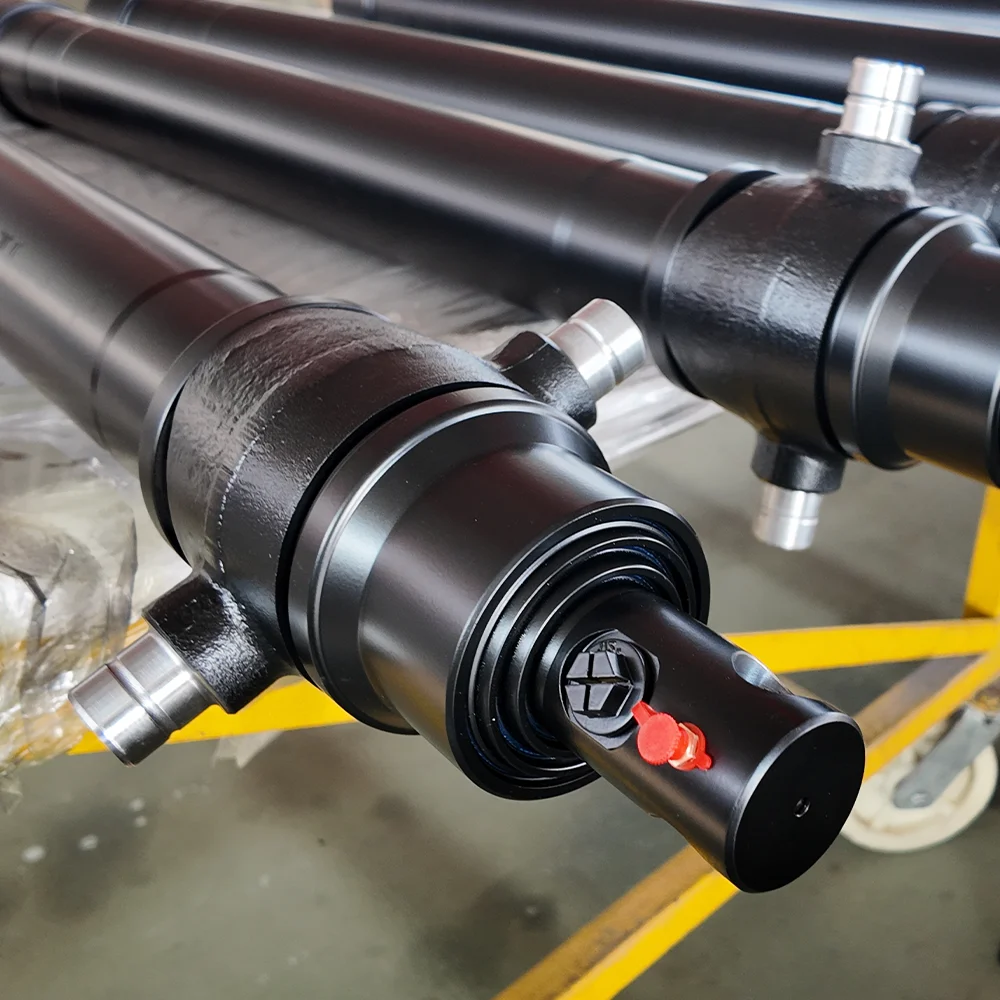
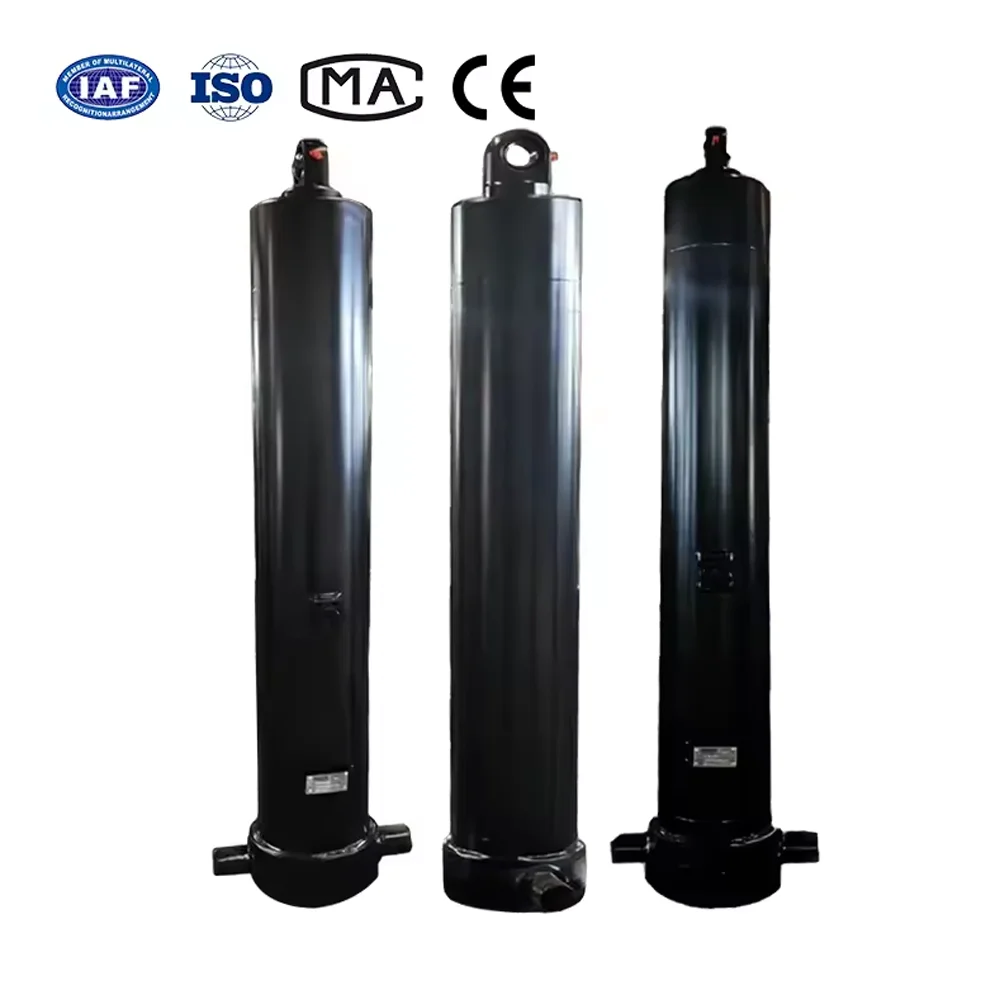
Lorsqu'un appareil mobile ou industriel standardvérin hydrauliqueéchoue sur les fluides résistants au feu, les autopsies de démontage révèlent deux voies de dégradation chimique distinctes :
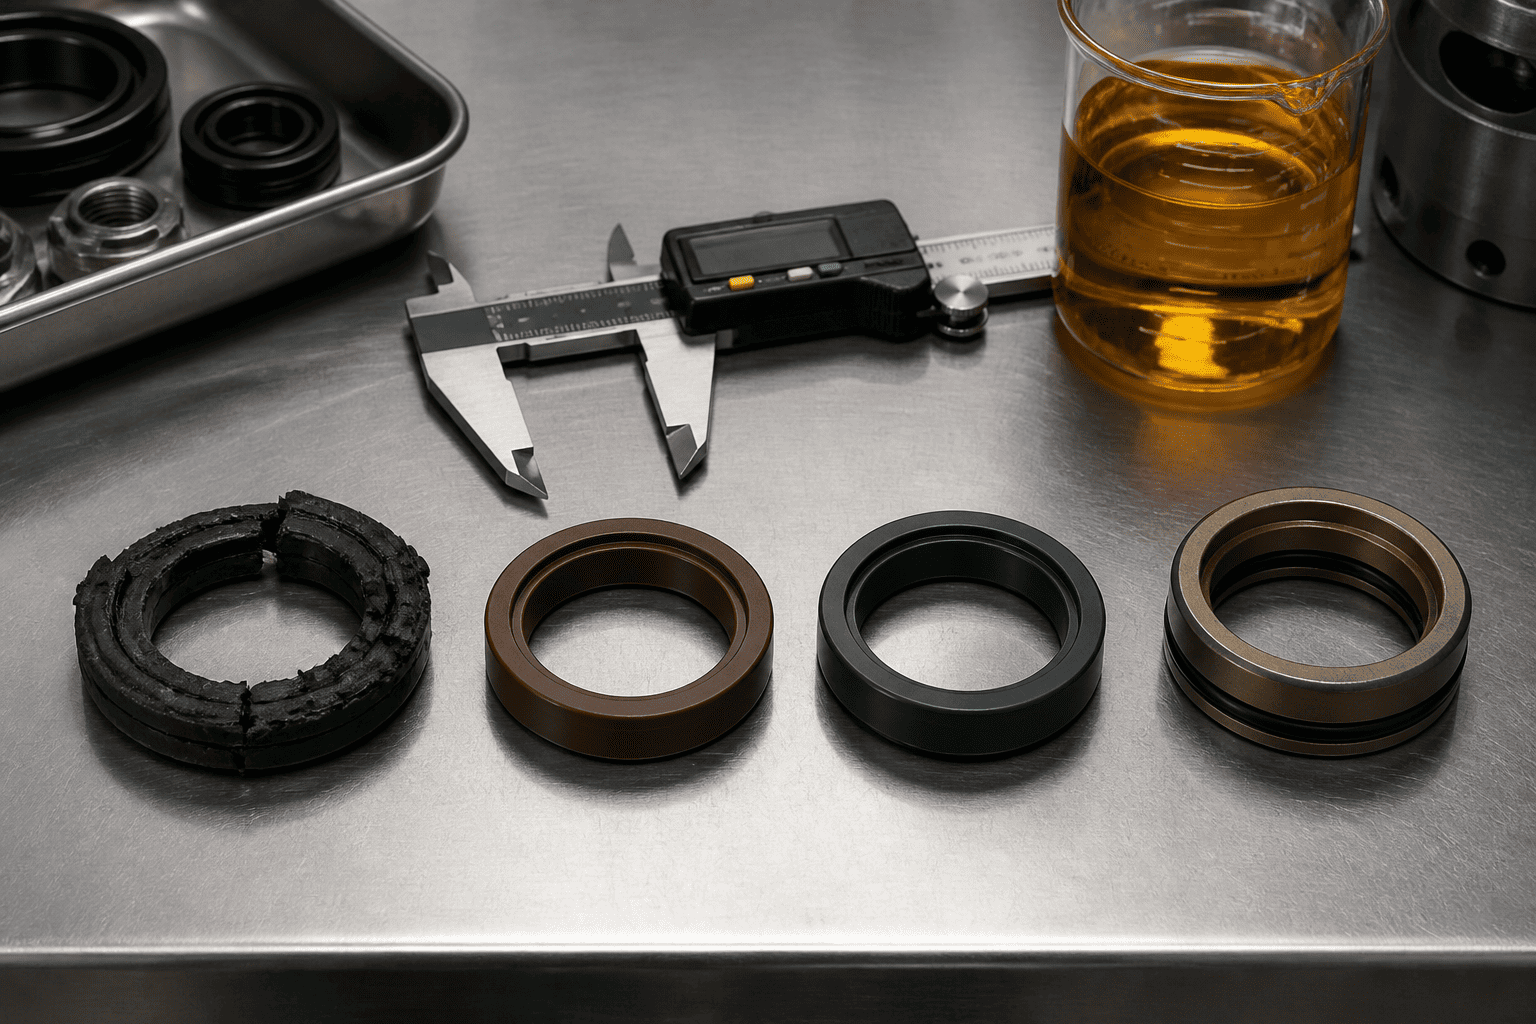
Les vérins mobiles standard s'appuient fortement sur des joints de tige en U en polyuréthane thermoplastique (TPU) en raison de leur résistance supérieure à l'abrasion contre les grains de la route. Cependant, lorsqu'elles sont exposées à des fluides eau-glycol au-dessus de 50 °C, les molécules d'eau brisent les chaînes moléculaires ester/éther au sein du polymère polyuréthane. En quelques semaines, le matériau du joint résistant perd son élasticité à la traction et se transforme en une pâte molle et friable qui passe sous pression au-delà du presse-étoupe.
Lorsque les opérateurs passent aux esters de polyol synthétiques (HFDU) sans remballer leurs cylindres, les joints de piston et de tube statiques en nitrile standard (NBR) subissent une extraction agressive de plastifiant. Le liquide élimine les agents adoucissants du caoutchouc, provoquant un gonflement du joint de plus de 18 % en volume. Le joint gonflé se coince fermement dans la rainure du presse-étoupe, provoquant une friction extrême, des secousses de la tige et d'éventuelles déchirures de cisaillement irrégulières le long de la lèvre d'étanchéité.
Pour atteindre une durée de vie de plus de 10 000 heures sous les fluides ignifuges ISO 12922, l'ingénierie HCIC spécifie trois configurations avancées de joints élastomères et thermoplastiques :
| Qualité du matériau du joint | ISO VG 46 Minéral | ISO HFC (Eau-Gly) | ISO HFDU (ester de polyol) |
|---|---|---|---|
| TPU standard (U-Cup) | Excellent (10 000h) | PANNE RAPIDE (300h) | Mauvais / Gonflement (800h) |
| Nitrile NBR standard | Excellent (8 000h) | Modéré (2 000h) | DURCISSEMENT RAPIDE (500h) |
| HNBR spécial | Excellent (12 000h) | Bon (6 000h) | Excellent (10 000h) |
| Fluoroélastomère (FKM) | Excellent (10 000h) | Marginal / Temp-Dep | SUPÉRIEUR (12 000h+) |
| PTFE chargé de bronze | Excellent (15 000h) | SUPÉRIEUR (15 000h) | SUPÉRIEUR (15 000h) |
Pour les circuits en esters de synthèse fonctionnant à chaud (jusqu'à 110°C), les véritables élastomères fluorocarbonés FKM assurent une totale inertie chimique. Contrairement au Viton-A commercial standard, le HCIC utilise des formulations de Viton-B ou de Viton-GF durcies au peroxyde qui résistent aux sous-produits de dégradation acide à mesure que les esters vieillissent.
HNBR comble le fossé pour les systèmes eau-glycol. En hydrogénant le squelette polymère, le HNBR élimine les vulnérabilités liées aux doubles liaisons, résistant à la dégradation par l'eau tout en conservant la résistance mécanique requise pour les déchets mobiles à cycle élevé et les cylindres de tunnelage.
Étant donné que l'eau et le glycol fournissent une épaisseur de film de lubrification limite inférieure à celle des huiles minérales, les lèvres des joints en élastomère subissent une friction sèche plus élevée contre les tiges chromées. Le remplacement des coupelles en U standard par des joints étagés en PTFE chargés de bronze ou de carbone soutenus par des électrificateurs à joint torique FKM réduit la friction d'arrachement de 65 %, éliminant ainsi le glissement du cylindre.
Avant de convertir un parc de machines existant ou d'en spécifier de nouveauxvérins hydrauliquespour les environnements fluides résistants au feu, vérifiez ces quatre points de contrôle techniques :
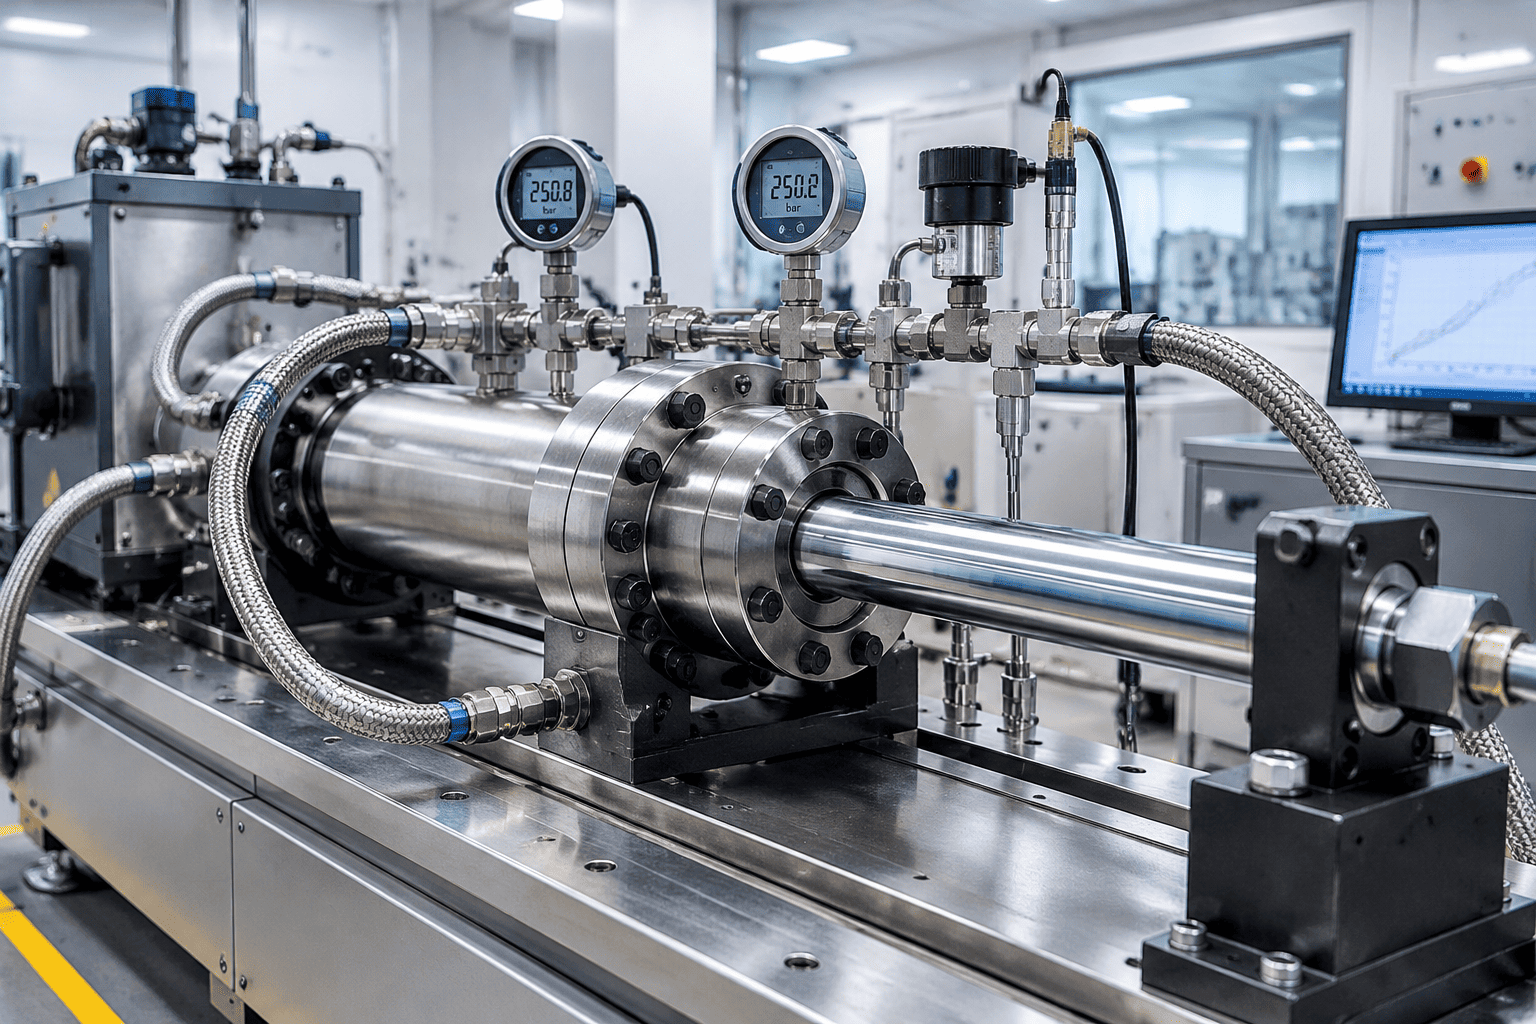
Les classifications des fluides et les directives de compatibilité des matériaux citées ci-dessus sont conformes aux normes ISO 12922 et ISO 6072. Étant donné que les additifs pour fluides exclusifs diffèrent selon les fabricants d'huile, effectuez toujours un test d'immersion et de gonflement de l'élastomère de 72 heures avant les conversions de masse de flotte.
Vous souhaitez mettre à niveau les machines d'aciéries, les équipements d'exploitation minière souterraine ou les presses de fonderie conformément aux normes de résistance au feu ISO 12922 ?
Contactez l’équipe d’ingénierie spécialisée de HCIC avec votre type de fluide (HFC, HFDU ou HFD-R), la pression de service et les températures ambiantes de fonctionnement. Nous fournissons des fichiers d'étapes CAO 3D dans les 24 heures, des packages de joints FKM/HNBR personnalisés et des cylindres de remplacement complets testés en usine, conçus pour une conformité en matière de sécurité incendie sans temps d'arrêt.