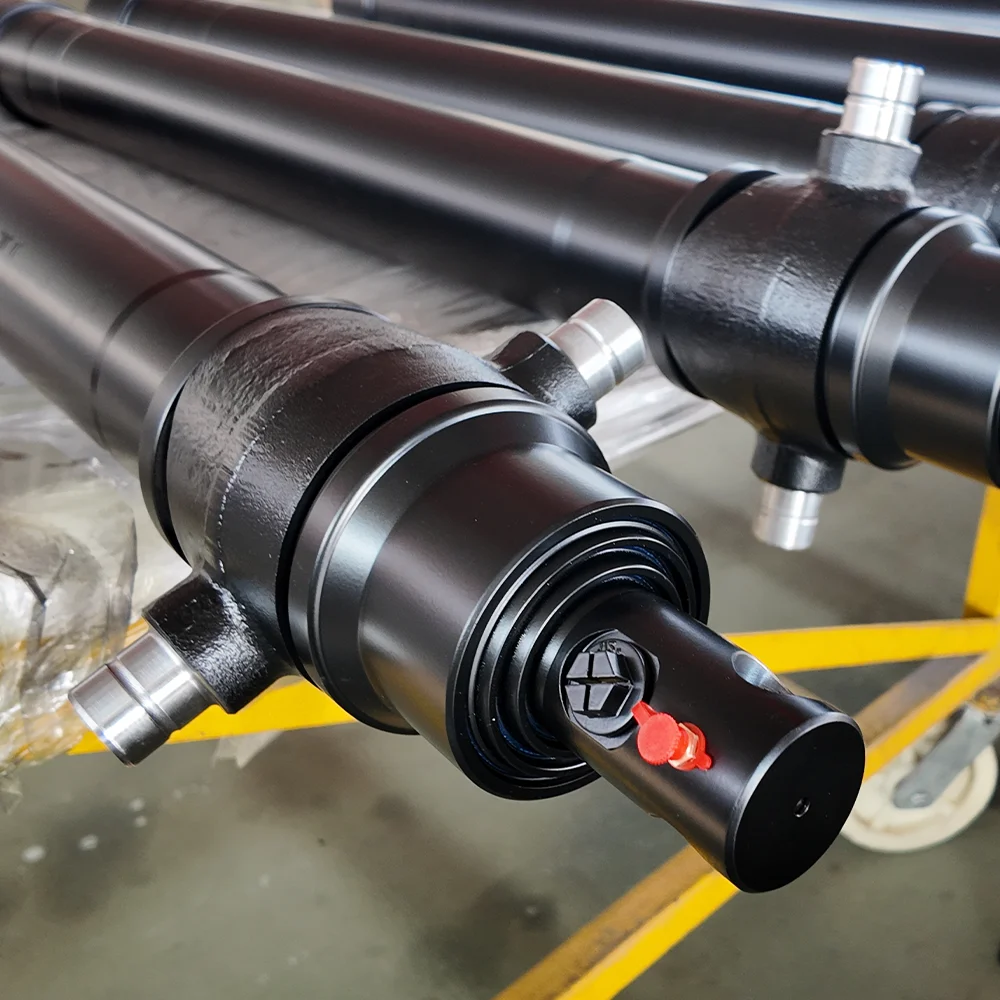
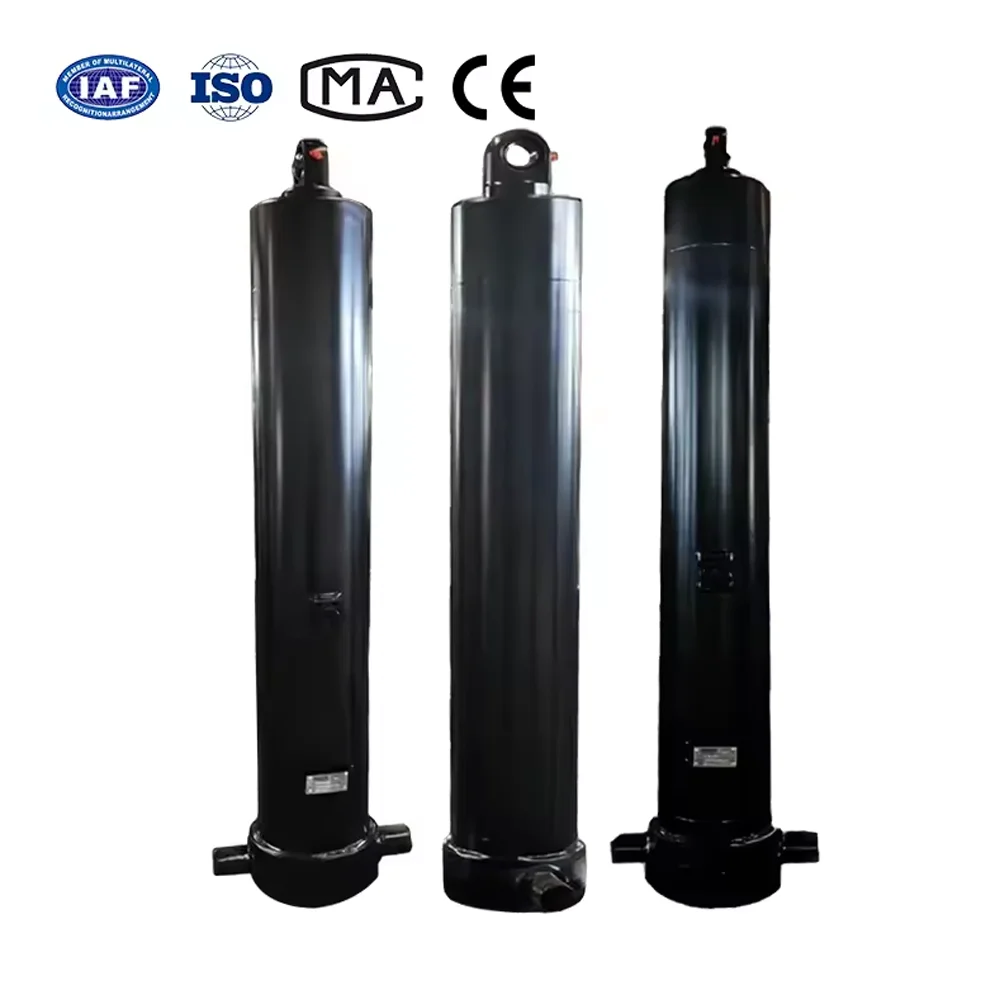
Lorsque les techniciens sur le terrain soupçonnent une défaillance du joint interne du piston, le test standard en atelier consiste à atteindre le fond du cylindre à pleine course, à mettre l'orifice sous pression et à inspecter l'orifice opposé pour détecter toute fuite d'huile. Dans les cylindres à ballon, ce test produit systématiquement des résultats faussement négatifs :
| Position | Distance | Mesure de l'alésage | Note |
|---|---|---|---|
| Capuchon de base | 0 mm | 100,02 millimètres | Spécification nominale |
| Mi-course | 500 millimètres | 100,48 millimètres | +0,46 mm Zone de gonflement |
| Glande de tête | 1000 millimètres | 100,03 millimètres | Spécification nominale |
Parce que levérin hydrauliqueLe canon est structurellement renforcé aux deux extrémités par la base en acier lourd forgé et le presse-étoupe à tête filetée, un cerceau permanent produisant des concentrés presque exclusivement dans la section centrale non soutenue du canon.
1. Pointes d'impact cinétique inertielle :Un godet d'excavatrice heurtant du granit à pleine vitesse provoque un pic de pression de décélération instantané qui dépasse les limites de fissure de la soupape de décharge principale du système avant que le clapet de soupape ne puisse physiquement s'ouvrir.
2. Ondes de choc de décompression :Dans les presses hydrauliques et les vérins de compactage de fort tonnage, le changement rapide des soupapes libère des ondes de décompression de fluide acoustique qui martelent le diamètre intérieur du tube interne.
3. Métallurgie des tubes de qualité inférieure :Utilisant des tubes en acier au carbone étirés à froid commerciaux standard avec une faible limite d'élasticité (inférieure à 350 MPa) au lieu d'un acier allié à haute résistance (rendement supérieur à 520 MPa).
4. Surépaisseur de rodage excessive des tubes: L'affûtage excessif d'un tube de cylindre déjà usé pour éliminer les marques profondes réduit l'épaisseur restante de la paroi du tube en dessous des marges minimales de sécurité technique.
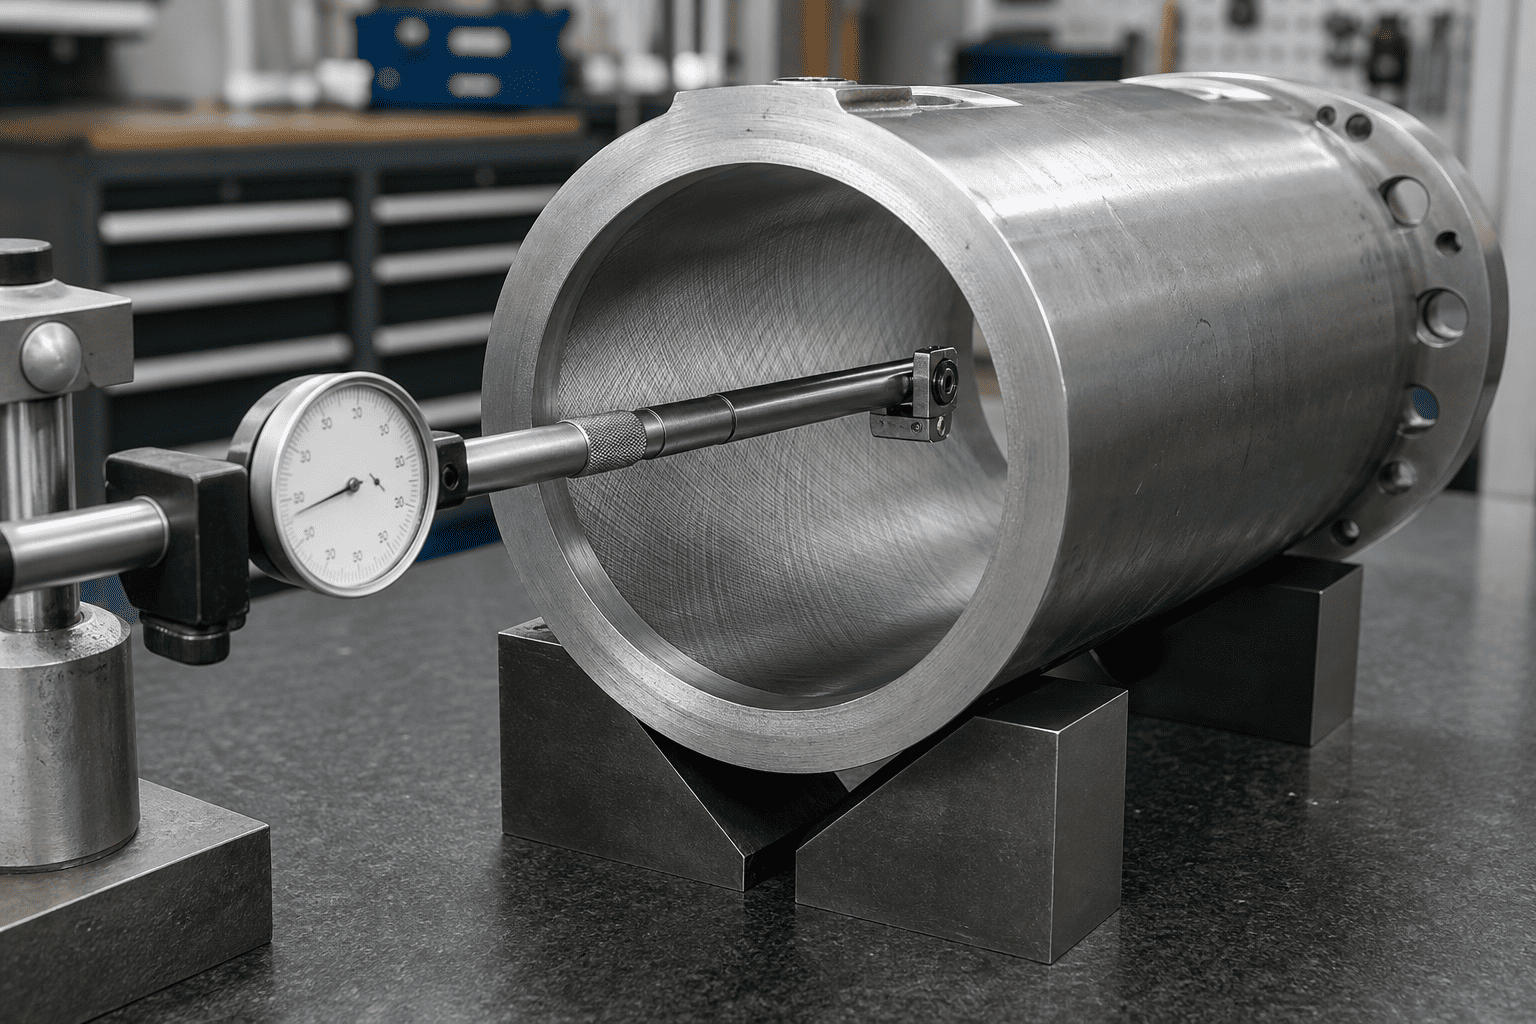
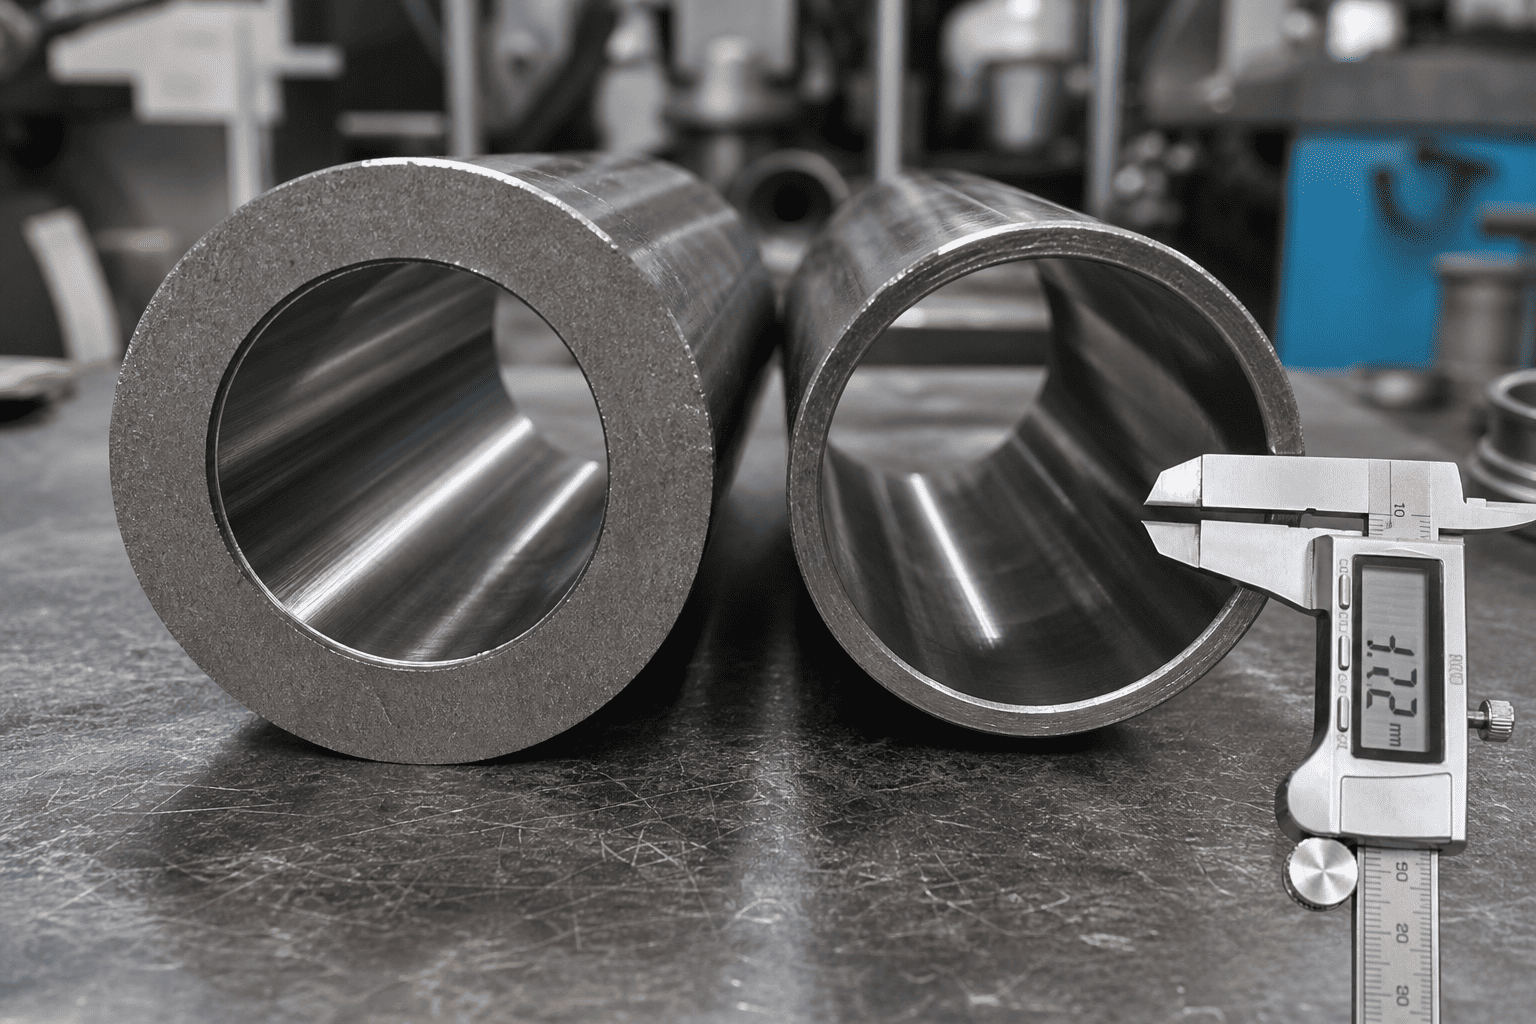
Pour diagnostiquer de manière concluante le ballonnement du canon lors du démontage en atelier, les mécaniciens doivent cartographier la géométrie de l'alésage interne sur plusieurs intervalles de course plutôt que de mesurer uniquement les extrémités du tube facilement accessibles :
| Position | Distance | Mesure de l'alésage | Note |
|---|---|---|---|
| Capuchon de base | 0 mm | 100,02 millimètres | Spécification nominale |
| Mi-course | 500 millimètres | 100,48 millimètres | +0,46 mm Zone de gonflement |
| Glande de tête | 1000 millimètres | 100,03 millimètres | Spécification nominale |
Pour éviter le gonflement des barillets dans les circuits hydrauliques à chocs élevés, il faut passer des tubes DOM en carbone standard aux aciers alliés sans soudure à haute résistance :
| Qualité du tube | Classification des matériaux | Limite d'élasticité minimale | Résistance aux pics de choc |
|---|---|---|---|
| AISI1020/1026 | Carbone étiré à froid standard | 290 – 340 MPa | Mauvais (sujet à gonfler sous des pointes de 4 000 psi) |
| St52-3 / E355 | Acier de construction micro-allié | 450 – 520 MPa | Modéré (référence industrielle mobile standard) |
| 27SiMn / 30CrMo | Acier allié trempé et revenu | 620 – 780 MPa | Supérieur (résiste aux chocs miniers dynamiques de plus de 8 000 psi) |
| 4140 Chrome-Molybdène | Acier allié de haute dureté | 850 – 950 MPa | Extreme Duty (accessoires de démolition et presses à forger) |
En plus de la sélection d'alliages à haut rendement, les directives d'ingénierie pour usage intensif exigent de spécifier des rapports de paroi épaisse où le diamètre extérieur du tube est au moins 1,25 à 1,35 fois le diamètre d'alésage nominal dans les équipements mobiles à fort impact.
Vous êtes confronté à une perte inexpliquée de force d'arrachement à mi-course ou à un gonflement du canon dans un équipement à usage intensif ?
Consultez l’équipe d’ingénierie de conception hydraulique spécialisée de HCIC. Nous fournissons des assemblages de cylindres en alliage à paroi épaisse et à haut rendement, conçus avec des tubes sans soudure certifiés 27SiMn/4140, des alésages biseautés et brunis avec précision et une vérification CAO complète pour les machines mobiles et industrielles à usage intensif dans le monde entier.