Dans des environnements d’exploitation difficiles, la corrosion de la tige de piston n’est rarement qu’un défaut esthétique. Une seule piqûre microscopique de rouille sur une tige de cylindre exposée agit comme une lame de rasoir dentelée.
Chaque fois que levérin hydrauliquerse rétracte, ce cratère rugueux d'oxyde de fer tranche directement à travers la tige d'racleur en polyuréthane et le joint de pression primaire en U. En quelques dizaines de cycles :
Pour les machines exposées à l'air marin côtier, aux saumures de dégivrage des autoroutes (chlorure de calcium et de magnésium) ou aux produits chimiques agricoles acides, les tiges de chrome dur du catalogue standard se boursouflent et se piquent souvent au cours d'une seule saison. Choisir la bonne métallurgie de surface constitue la ligne de défense la plus rentable.
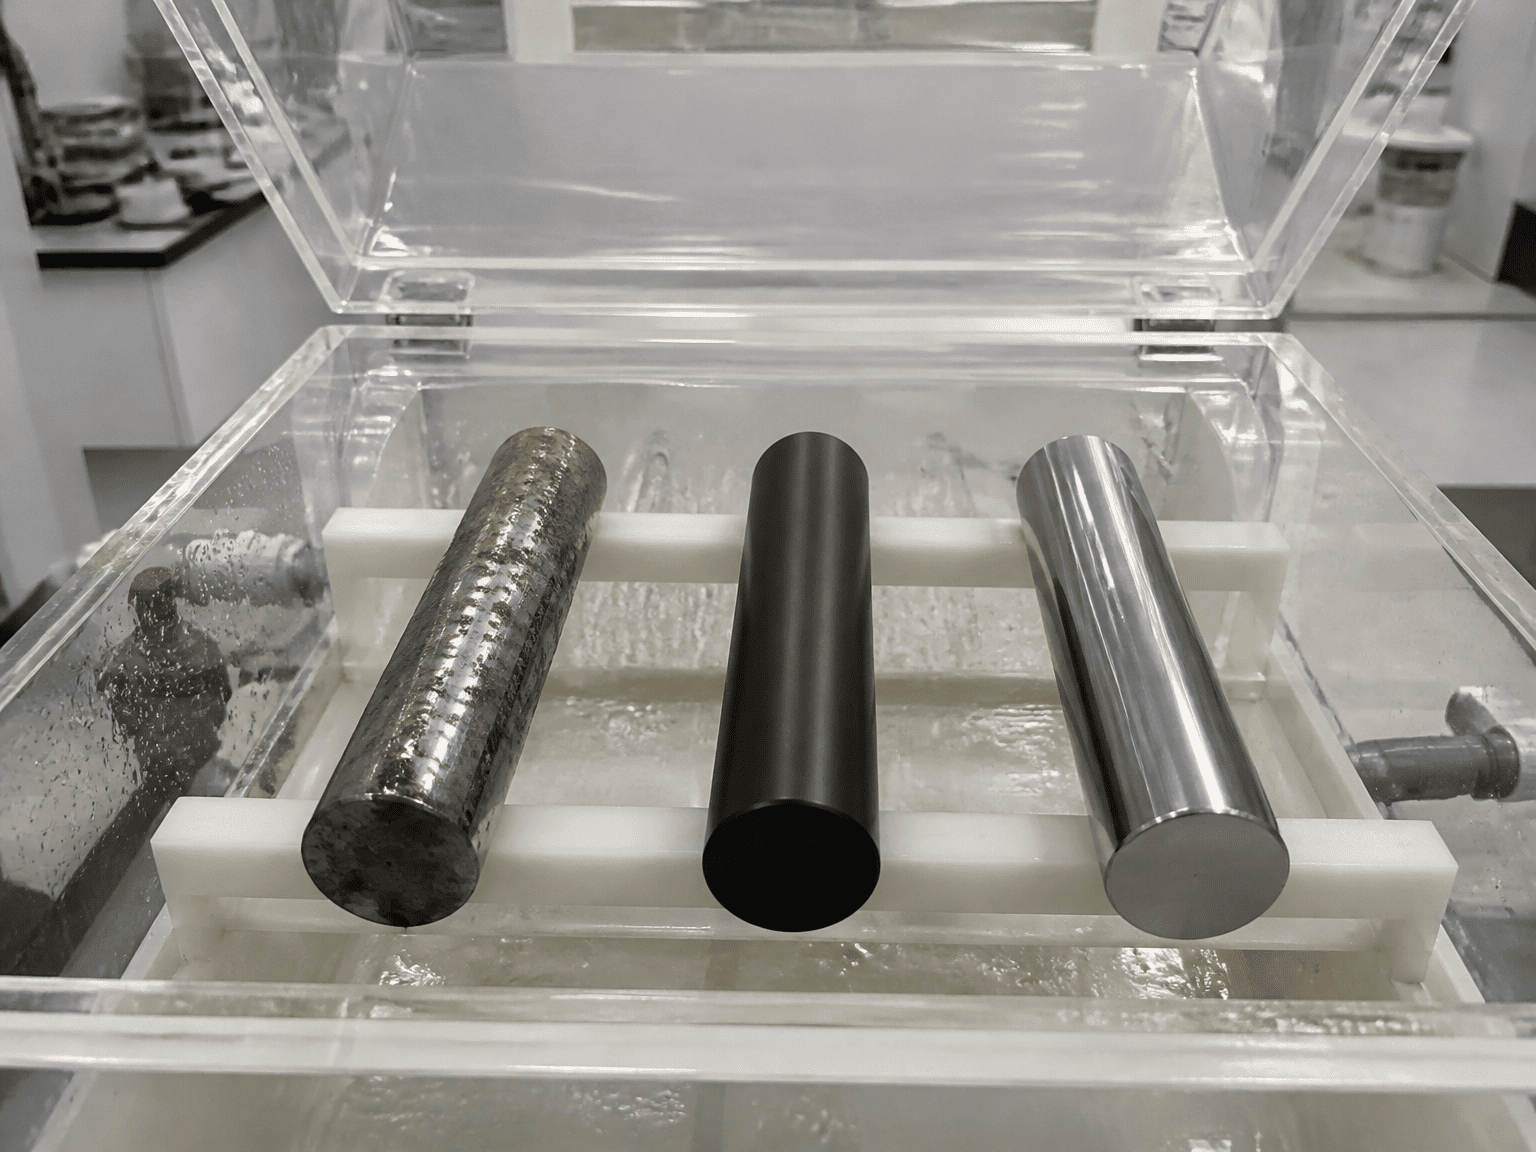
[ 1. Chrome dur standard ] ===> Coque électrolytique microfissurée (repose sur une barrière de surface pure)
[ 2. Nitruration liquide QPQ ] ===> Couche de diffusion chimique thermique dans l'acier (pas de revêtement qui s'écaille)
[ 3. Double couche nickel-chrome] ===> Barrière de nickel dense non poreuse + couche extérieure sacrificielle en chrome dur
Le chrome dur standard reste la référence mondiale pour les machines industrielles intérieures et légères.
- Le processus: Une couche de chrome métallique (généralement de 20 à 30 microns d'épaisseur) est déposée par galvanoplastie sur de l'acier au carbone trempé par induction et polie pour obtenir une finition miroir (Ra 0,1 à 0,2 microns).
- La réalité microscopique: Tout chrome électrodéposé contient naturellement des milliers de fractures de contrainte microscopiques (« micro-fissures »). Dans les environnements pétroliers secs ou propres, ces microfissures retiennent avantageusement le film d’huile lubrifiante. Cependant, dans des environnements chimiques agressifs, les électrolytes corrosifs s'infiltrent directement à travers les microfissures jusqu'à l'acier de base brut situé en dessous. La rouille fleurit sous le chrome, soulevant le placage en flocons pointus.
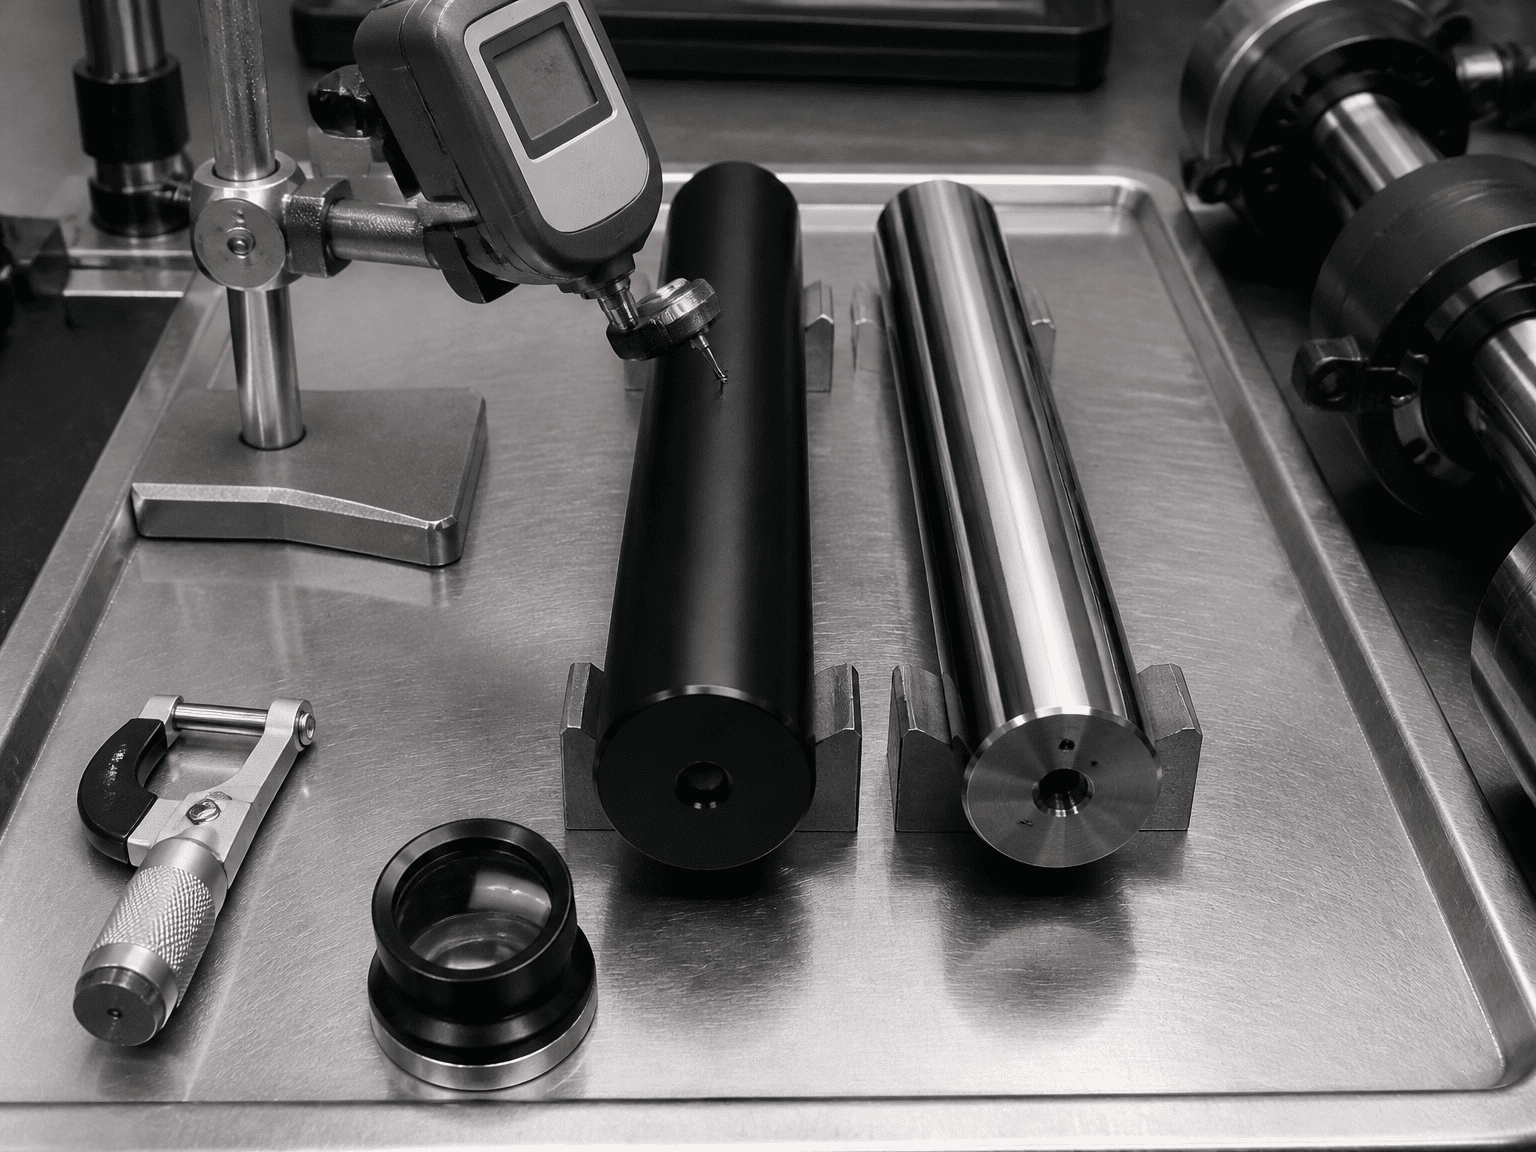
Le QPQ n'est pas un placage de surface posé sur l'acier ; il s'agit d'un processus de diffusion thermochimique qui transforme fondamentalement la structure moléculaire externe de l'acier lui-même.
- Le processus: La tige d'acier brut subit une nitrocarburation ferritique liquide dans un bain de sels fondus spécialisé, suivie d'un polissage mécanique et d'une oxydation secondaire. Les atomes d'azote et de carbone se diffusent profondément dans le réseau d'acier, créant une « couche composée » de nitrure de fer extrêmement dure (généralement de 15 à 25 microns de profondeur) soutenue par une zone de diffusion d'azote plus profonde.
- Avantage clé : Comme il n'y a pas de coque électrolytique séparée, QPQ ne peut pas se boursoufler, s'écailler, se décoller ou s'écailler. De plus, la finition dense en oxyde de fer noir scelle les micropores de la surface, offrant une résistance exceptionnelle au sel de déneigement et aux éclats de gravier.
Lorsque l'équipement fonctionne directement dans des zones d'éclaboussures d'eau salée ou sur des plates-formes de forage offshore, la double couche de nickel-chrome offre une protection galvanique maximale.
- Le processus: Une sous-couche de nickel ductile épaisse et sans pores (30 à 50 microns) est d'abord galvanisée sur l'acier, suivie d'une couche de finition en chrome dur standard (20 à 30 microns).
- Avantage clé: La couche de base en nickel pur fournit une barrière chimique imperméable et résistante à la corrosion qui scelle complètement le substrat en acier. La couche de finition extérieure en chrome offre une dureté de surface élevée et une résistance aux rayures. Même si de l'eau salée agressive pénètre dans les microfissures du chrome, elle s'arrête net au niveau de la barrière de nickel sans entrer en contact avec l'acier de base.
| Paramètre de performances | Chrome dur | Nitruration liquide QPQ | Nickel-Chrome double couche |
|---|---|---|---|
| Indice de pulvérisation saline ASTM B117 | 100 à 200 heures | 400 à 800+ heures | 1 000 à 1 500+ heures |
| Dureté superficielle | 850 à 1 000 HT | 900 à 1 150 HT | 850 à 1 000 HV (couche Chrome) |
| Gravier / Copeaux d'impact | Modéré (sujet aux micropuces) | Excellent (pas d'écaillage ni de pelage) | Bon (le nickel absorbe les chocs) |
| Couleur de surface et esthétique | Argent miroir brillant | Bronze satiné / Noir mat | Argent miroir brillant |
| Résistance chimique au dégivrage | Mauvais (piqûres rapides dans MgCl₂/CaCl₂) | Exceptionnel (Résiste à la saumure chimique) | Exceptionnel (Barrière imperméable) |
| Facteur de coût relatif | Référence (1,0 $ ×) | Modéré (1,2 $ à 1,4×) | Prime (1,8 $ à 2,5×) |
+-----------------------------+--------------------------+--------------------------------+
| Chrome standard | Nitruration liquide QPQ | Nickel-Chrome Double |
+-----------------------------+--------------------------+--------------------------------+
| • Automatisation d'usine intérieure | • Chasse-neige et épandeurs de sel pour autoroutes| • Grues et treuils offshore |
| • Presses d'atelier stationnaires | • Réservoirs agricoles et d'engrais | • Treuils pour porte-conteneurs côtiers|
| • Machines-outils fermées | • Refuser les chargeurs latéraux et arrière | • Quais marins avec zone d'éclaboussure |
| • Nettoyer les chariots élévateurs d'entrepôt | • Transporteurs forestiers et de granulats | • Actionneurs hydrauliques sous-marins |
+-----------------------------+--------------------------+--------------------------------+
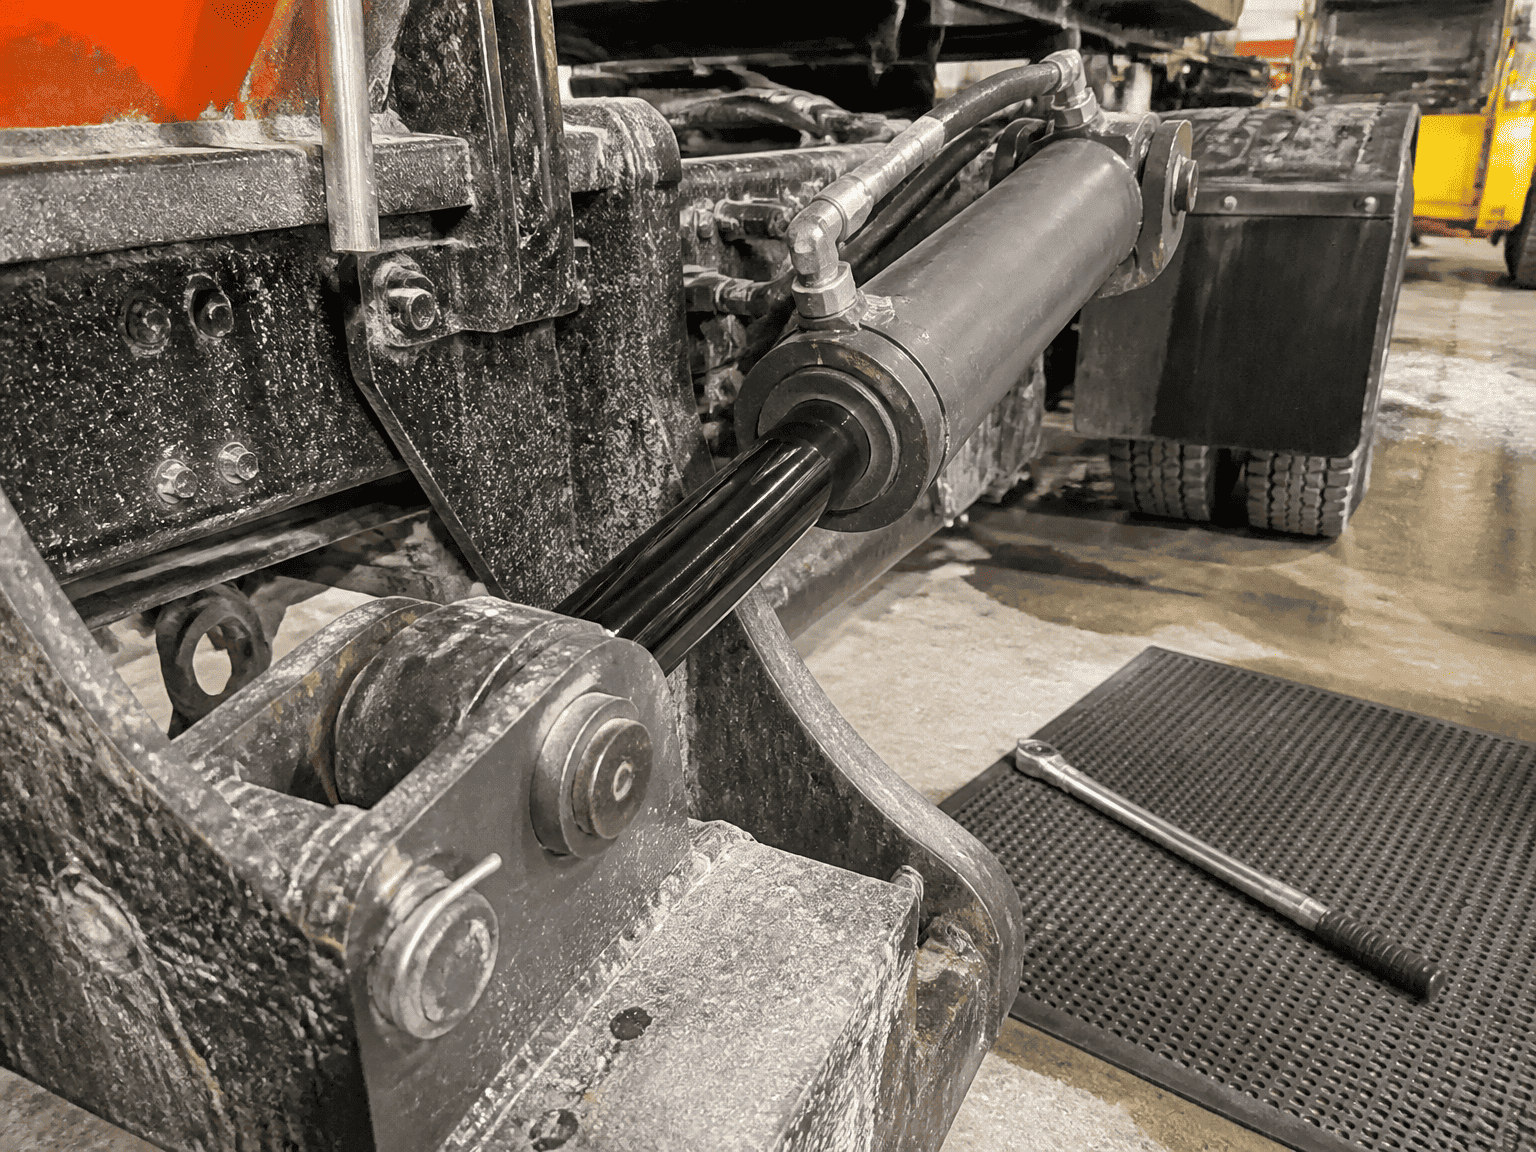
Les véhicules du service hivernal municipal traversent directement des nuages sous pression de chlorure de calcium liquide et de sel gemme humide. Le brouillard salin fait exploser l'étenduevérin hydrauliquetige avec du gravier routier à grande vitesse. La couche de diffusion unifiée et résistante aux éclats du QPQ empêche les piqûres localisées, tandis que sa finition noire élégante réduit l'éblouissement solaire pour la circulation venant en sens inverse.
Les engrais azotés liquides et les boues de potasse sont notoirement agressifs contre le chrome électrolytique standard. QPQ fournit la passivité chimique nécessaire pour survivre à une exposition chimique saisonnière sans gripper les joints des presse-étoupes.
Dans les zones marines où les équipements sont exposés en permanence au brouillard océanique et aux embruns de marée, la double couche de nickel-chrome est la norme mondiale reconnue. L'investissement initial plus élevé est compensé par la prévention des fuites hydrauliques en mer et des temps d'arrêt coûteux des navires.
Les indices de performance contre la corrosion référencés dans ce guide sont basés sur les tests en laboratoire au brouillard salin neutre standard ASTM B117. La durée de vie sur le terrain peut varier en fonction des concentrations chimiques locales, des cycles d'abrasion mécanique, de l'exposition aux ultraviolets et des protocoles de lavage du parc.
HCIC fabrique des vérins hydrauliques personnalisés de précision conçus avec du chrome dur durci par induction, de la nitruration liquide QPQ et des tiges nickel-chrome de qualité marine pour les constructeurs d'équipements du monde entier.