La contamination hydraulique est souvent évoquée après qu'une vanne se bloque, qu'une pompe devient bruyante ou qu'un cylindre commence à bouger de manière inégale. Le fluide n’est alors plus seulement un détail d’entretien. Il est devenu évident que le système n’avait pas été contrôlé à un stade antérieur.
Pour les équipements OEM, la propreté commence avant la mise en service. L'huile neuve peut nécessiter une filtration avant utilisation. Les tuyaux, raccords, réservoirs et composants usinés peuvent introduire des particules. Un reniflard, un couvercle d'accès ou un port ouvert peuvent laisser entrer la contamination pendant le service. L'usure à l'intérieur du système peut alors créer davantage de particules et les faire circuler à travers des espaces sensibles.
Pour une équipe OEM, la propreté est plus utile lorsqu’elle est traitée comme une exigence de conception et d’acceptation, et non comme une instruction générale visant à « garder l’huile propre ». Une spécification utile identifie la méthode de déclaration, le point d'échantillonnage, la partie responsable et l'action à prendre lorsque le résultat est en dehors de la limite convenue.
Cet article explique la logique d'ingénierie sans assigner un seul objectif universel de propreté. La cible correcte dépend du composant le plus sensible à la contamination, du circuit hydraulique, du fluide, du cycle de service et des instructions du fabricant du composant.
La norme ISO 4406 signale la contamination par des particules solides à l'aide de trois numéros de code. Le guide des normes de contamination de Parker identifie les trois bandes de taille comme étant des particules supérieures à 4 μm(c), supérieures à 6 μm(c) et supérieures à 14 μm(c). Le code est basé sur le nombre de particules dans un volume défini de fluide, et non sur l'apparence visuelle de l'huile.
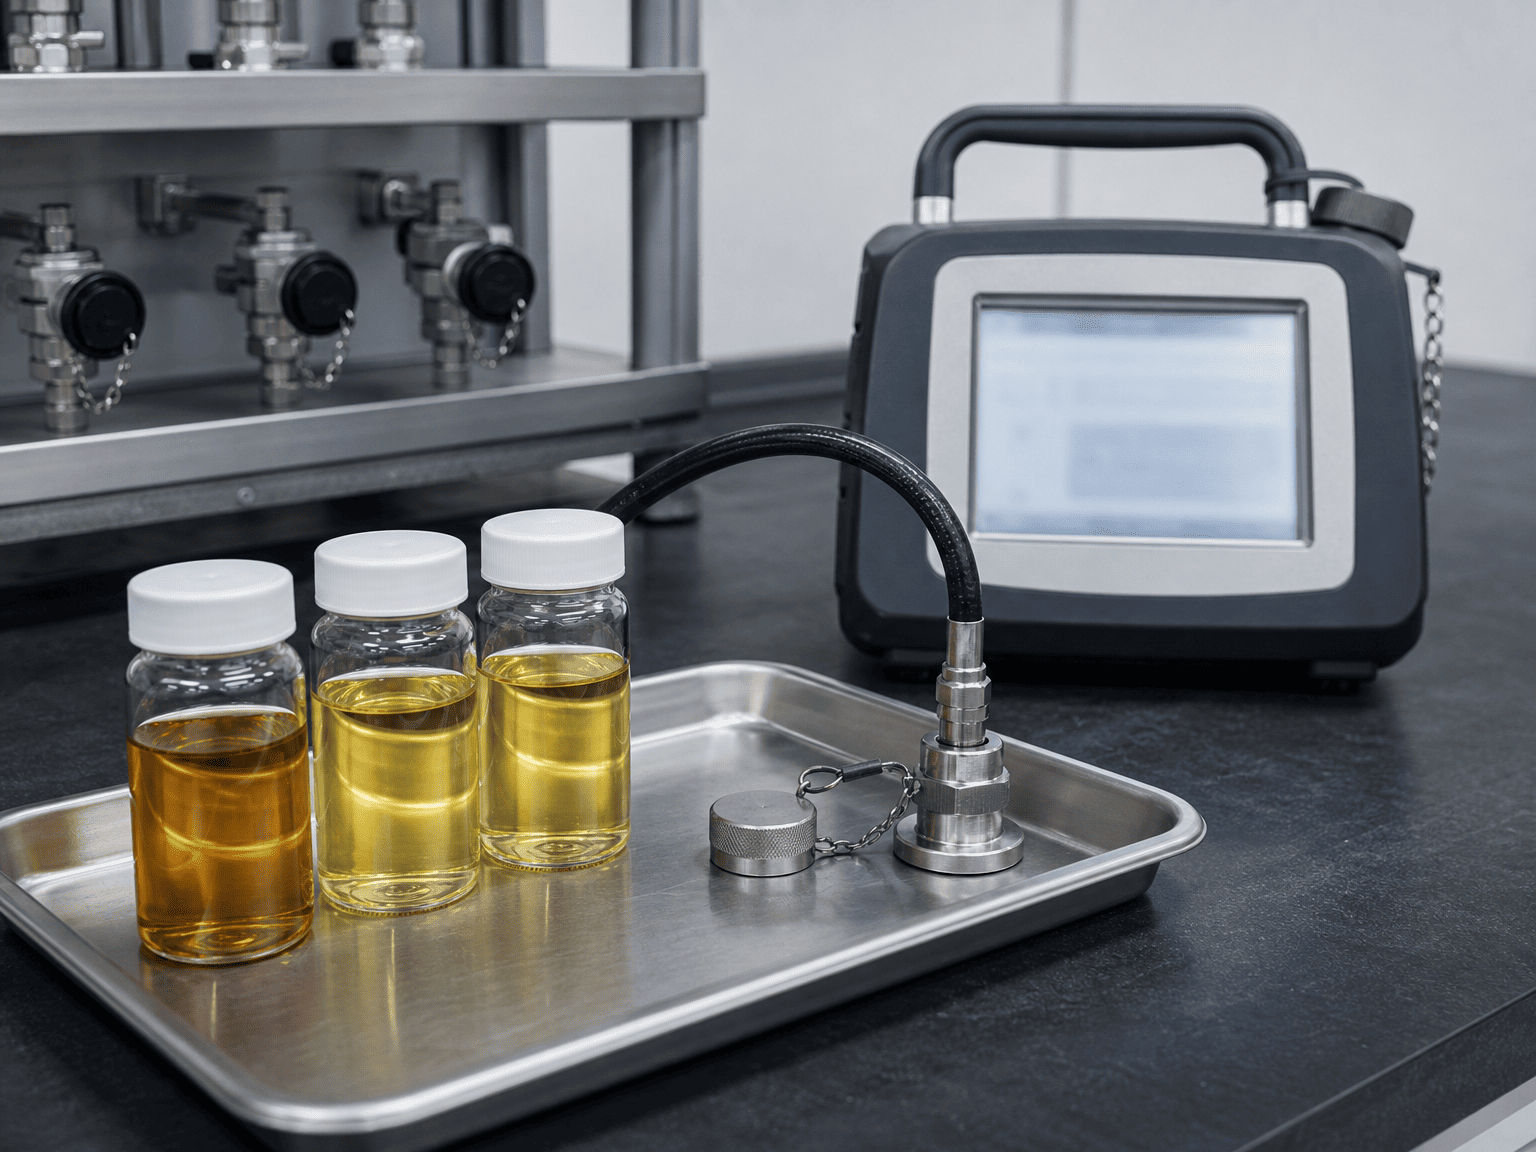
Cette distinction est importante. L'huile peut paraître claire et contenir néanmoins des particules pertinentes pour les vannes, les pompes, les guides et les joints. À l’inverse, un seul résultat de comptage de particules ne constitue pas un diagnostic complet du système hydraulique. Le résultat décrit uniquement l’échantillon obtenu selon la méthode et les conditions de test indiquées.
Les numéros de code sont des bandes de propreté logarithmiques. Un changement d’un code n’est pas un petit changement linéaire dans la population de particules. Les acheteurs doivent donc éviter de traiter le 16/18/13 comme une étiquette décorative ou de comparer deux rapports sans vérifier la méthode de test, la base d'étalonnage, le lieu et la date de l'échantillon.
Parker montre également que les codes de contamination acceptables varient en fonction du type de système et de la sensibilité des composants. Un circuit basse pression avec des jeux importants ne peut pas avoir les mêmes attentes en matière de propreté qu'un système proportionnel ou asservi performant. La spécification doit provenir de la conception du système plutôt que d’un tableau Internet générique.
Un fût de livraison ou un réservoir de vrac peut contenir des particules provenant des équipements de fabrication, de transport, de transfert ou de manutention. « Le nouveau pétrole » décrit son statut commercial ; cela ne prouve pas automatiquement qu'il répond au niveau de propreté requis par la machine.
La procédure de réception doit identifier la qualité du fluide, le lot du fournisseur, les conditions de stockage et la méthode de filtration utilisée avant le remplissage. Si un objectif de propreté fait partie des spécifications d'achat, le résultat doit être lié à un échantillon et à une méthode de test documentée.
La découpe, le filetage, l'évasement, le soudage, le meulage et l'usinage peuvent laisser des copeaux, des bavures, du tartre ou de la poussière à proximité des raccords hydrauliques. Un tuyau peut paraître propre de l’extérieur tout en transportant des particules provenant de son processus de fabrication ou de découpe. Les bouchons et bouchons peuvent également devenir des sources de contamination lorsqu'ils sont stockés sur un banc sale puis installés.
Nettoyer n’est pas la même chose qu’essuyer l’extérieur d’une pièce. L'intérieur des flexibles, collecteurs, canalisations et raccords doit être examiné avant la fermeture du circuit.
Chaque réservoir respire à mesure que le niveau de liquide et la température changent. Un mauvais système de ventilation peut permettre à la poussière ou à l'humidité en suspension de pénétrer. Les goulots de remplissage ouverts, les bouchons manquants et les couvercles d'accès sales créent des risques similaires lors de la maintenance.
L'aménagement doit rendre le service de routine propre et contrôlé. Les reniflards de filtre, les points de remplissage protégés et les couvercles d'accès scellés ne sont pas des améliorations esthétiques ; ils font partie de la limite du contrôle de la contamination.
L'usure, la cavitation, les surfaces endommagées, la dégradation des flexibles et la détresse des composants peuvent créer des particules après la mise en service. Un filtre peut éliminer une partie de cette matière, mais la filtration ne peut pas remplacer le diagnostic. Une augmentation soudaine du nombre de particules devrait déclencher une révision de la source, et pas seulement un changement de filtre.
Un test précis sur un échantillon médiocre reste une mauvaise base de décision. L'échantillonnage doit être planifié autour d'un emplacement qui représente l'état du fluide évalué.
Pour un test d'acceptation OEM, définissez les éléments suivants avant le remplissage de la machine :
- Point de prélèvement et s'il est en amont ou en aval de la filtration
- Température du fluide et état de fonctionnement lors du prélèvement
- Procédure de rinçage requise pour le raccordement d'échantillonnage
- Exigences concernant la bouteille, le tuyau et les raccords propres
- Étalon d'essai, base d'étalonnage et méthode de laboratoire ou d'instrument
- Nombre d'échantillons et exigence de répétabilité
- Personne responsable de l'enregistrement du résultat et de l'approbation de la sortie
Un échantillon prélevé dans un coin tranquille du réservoir peut ne pas représenter le fluide circulant à travers une vanne. Un échantillon prélevé immédiatement après avoir perturbé le système peut également révéler une condition temporaire. Le point d'échantillonnage, le moment et l'état de la machine doivent être enregistrés avec le résultat.
Pour une enquête de remplacement de cylindre ou de service, l'échantillon doit être lié à l'événement étudié. Enregistrez les heures de la machine, l'entretien récent, les changements de filtre, les bruits inhabituels, les conditions de température et le composant qui a déclenché l'inspection. Un comptage de particules sans contexte opératoire est difficile à interpréter.
Les spécifications d'un filtre doivent être examinées ainsi que le débit, la pression, le comportement de dérivation, la capacité de rétention des impuretés, l'accès pour le remplacement des éléments et la sensibilité à la contamination du circuit. Le plus petit nombre nominal de microns n’est pas automatiquement la meilleure réponse.
L'examen de la conception doit poser les questions suivantes :
1. Où la contamination est-elle la plus susceptible de pénétrer ?
2. Quel composant présente le jeu interne le plus petit ou le plus sensible ?
3. Le filtre protège-t-il le composant dans des conditions normales de débit, de démarrage à froid et de dérivation ?
4. L'équipe de maintenance peut-elle identifier un élément bloqué avant que le chemin de contournement ne devienne le chemin normal ?
5. Le filtre est-il accessible sans ouvrir le système à un environnement non contrôlé ?
6. Le dispositif de filtration sur la conduite de retour, la conduite sous pression ou hors ligne correspond-il au risque réel de contamination ?
Un filtre doit également être compatible avec les conditions de débit et de pression du circuit. Un élément sous-dimensionné peut créer une chute de pression excessive. Un élément inaccessible peut rester en service trop longtemps. Un filtre sans indicateur d’état pratique peut transformer une mesure de propreté en une panne retardée.
Les reniflards de réservoir, la protection contre l'aspiration, la filtration de retour et la filtration en boucle rénale hors ligne résolvent différents problèmes. Ils ne doivent pas être traités comme des composants interchangeables.
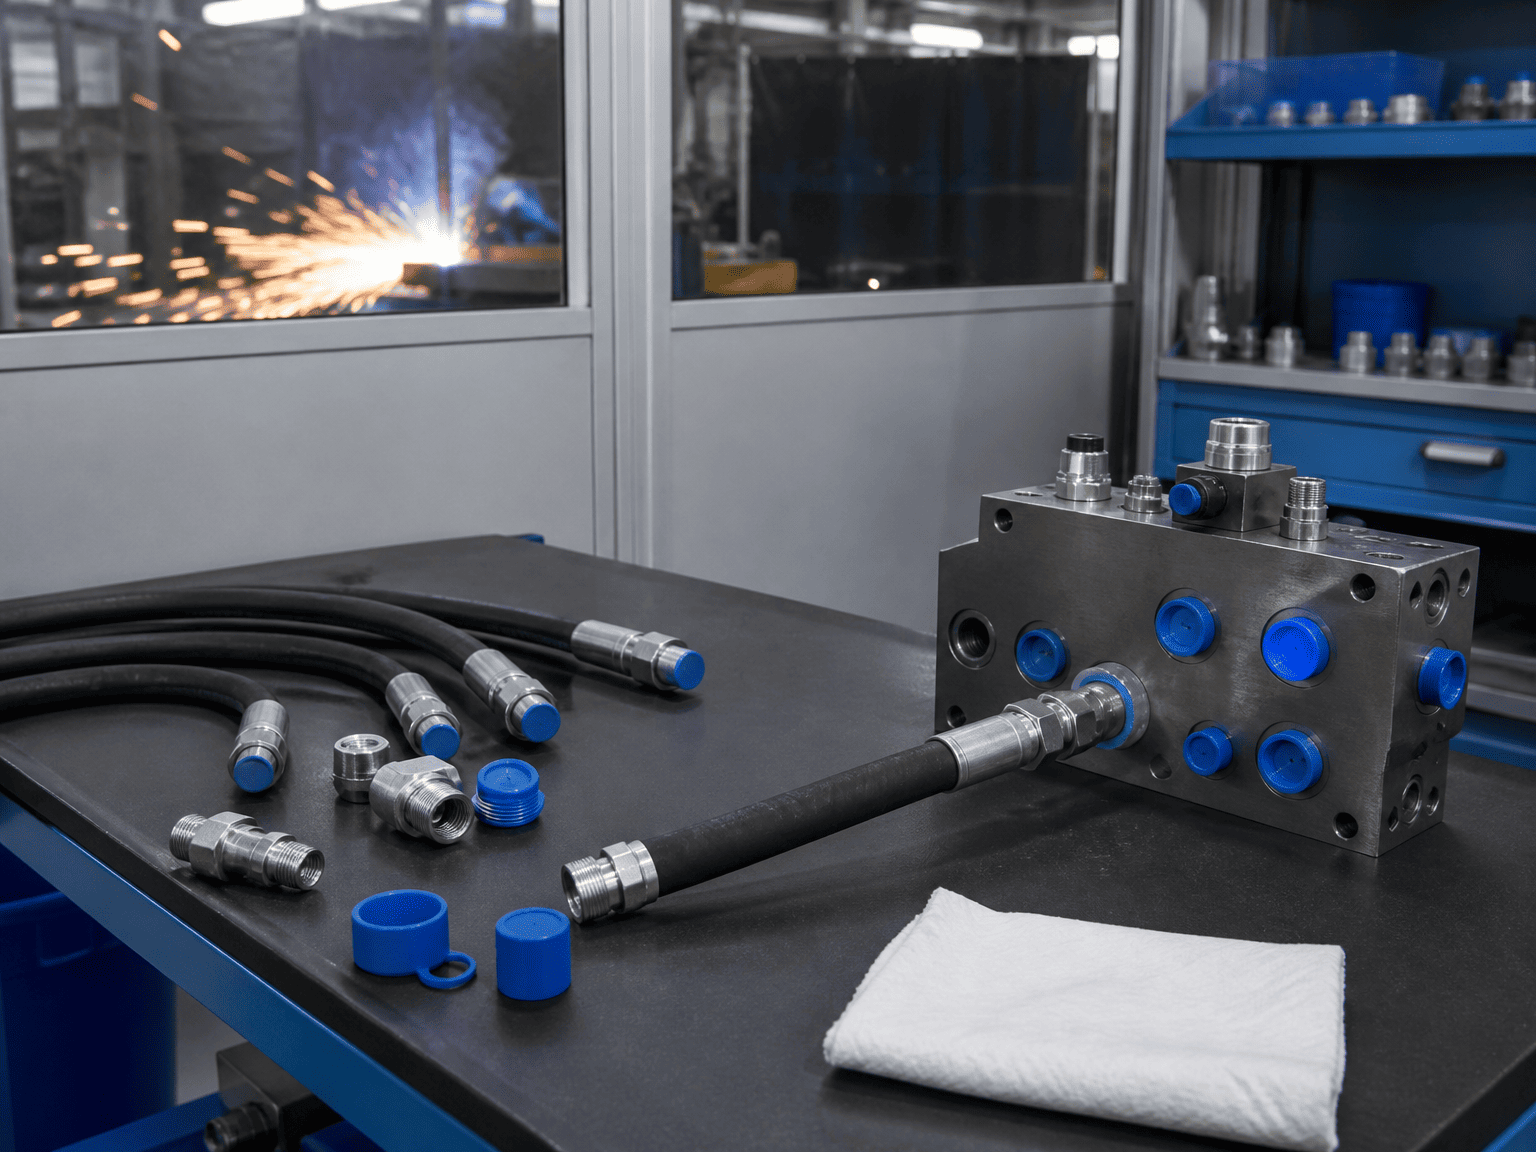
Vérin hydrauliquela propreté doit être visible dans le processus de fabrication et d’installation. Une liste de contrôle OEM sérieuse peut inclure :
Il est facile de manquer le dernier point. Une machine peut réussir un test de fluide, puis être contaminée lorsque les tuyaux sont connectés, les couvercles sont retirés ou un composant est remplacé. Le dossier de mise en liberté doit donc inclure l'heure de l'échantillonnage final et le travail effectué par la suite.
Pour les fournisseurs de vérins, la protection des ports et les pratiques de connexion propres sont importantes car la contamination peut atteindre les joints, les guides, les vannes et les surfaces finies des tiges à travers le circuit hydraulique. Le cylindre n’est pas isolé de la discipline de propreté de la machine qui l’entoure.
Évitez de rédiger un bon de commande indiquant uniquement « huile hydraulique propre requise ». Une exigence utilisable doit indiquer :
- La norme de propreté et le code de reporting
- La base granulométrique et la méthode d'essai
- L'emplacement de l'échantillon et l'état de la machine
- L'objectif de propreté convenu ou l'exigence du fabricant du composant
- Que l'objectif s'applique à la livraison, après le rinçage, à la mise en service ou pendant le fonctionnement
- La réponse à un résultat hors limite
- Dossiers requis, y compris la date de l'échantillon, l'identification de l'instrument ou du laboratoire et du fluide
La cible doit être sélectionnée parmi le composant le plus sensible et le devoir réel de la machine. Si le système contient des composants proportionnels ou asservis, utilisez leurs exigences de propreté publiées comme entrée de conception. Si une bouteille fait partie d'un circuit plus vaste, ne présumez pas qu'une catégorie générale de bouteille détermine le niveau de propreté de l'ensemble de la machine.
Lorsque la cible n’est pas encore connue, la mesure d’ingénierie correcte consiste à obtenir la fiche technique du composant et le schéma hydraulique. Deviner un code à partir d'une table générique crée une spécification qui semble précise mais peut ne pas protéger le système.
Ne déclarez pas immédiatement toute la machine défectueuse. Confirmez d’abord l’identité de l’échantillon, la méthode d’échantillonnage, l’état de l’instrument et la base de déclaration. Comparez ensuite le résultat avec des échantillons précédents provenant du même endroit.
Remplacer à plusieurs reprises les éléments filtrants sans trouver la source peut masquer un problème d'usure active ou de pénétration. Les données de tendance sont plus utiles qu'un numéro isolé lorsque le système est déjà en service.
Avant d'homologuer un vérin hydraulique, un groupe motopropulseur ou un circuit complet, demandez au fournisseur et à l'équipe machine :
Ces questions font passer le contrôle de la contamination d’une promesse de maintenance générale à un processus d’ingénierie vérifiable.